اخبار
Oct 09, 2026
درک هدف اصلی خط تولید فرآوری پوره توت A خط تولید فرآوری پوره توت برای تبدیل انواع توت های خام مانند توت فرنگی، زغال اخته، تمشک و شاه توت به یک پوره صاف و یکدست مناسب برای استفاده در نوشیدنی ها، ماست، مربا، پر کردن نانوایی و غذای کودک طراحی شده است. این فرآیند باید طعم، رنگ و ارزش غذایی را حفظ کند و در عین حال دانهها، ساقهها و ناخالصیهایی را که میتواند بر کیفیت محصول تأثیر میگذارد حذف کند. از آنجایی که انواع توت ها ظریف و بسیار فاسد شدنی هستند، خط تولید برای جلوگیری از فساد و حفظ تازگی، نیاز به انتقال سریع و بهداشتی مواد خام از طریق مراحل تمیز کردن، پردازش و نگهداری دارد. برخلاف خطوط فرآوری میوههای سفتتر، سیستمهای پوره توت برای جلوگیری از کبودی یا اکسیداسیون بیش از حد، به همراه سیستمهای فیلتراسیون خوب برای حذف دانهها بدون از بین بردن پالپ و بافت طبیعی، به تجهیزات نگهداری ملایمتری نیاز دارند. درک هر مرحله از فرآیند به تولیدکنندگان کمک می کند تا تجهیزات مناسب را انتخاب کنند و از ناکارآمدی های پرهزینه جلوگیری کنند. مراحل کلیدی فرآیند تولید پوره توت یک خط تولید کامل پوره توت معمولاً از یک سری مراحل پیروی می کند که هر کدام به ماشین آلات خاصی برای اطمینان از ایمنی و سازگاری محصول نیاز دارند. جدول زیر مراحل اولیه و عملکرد آنها را در فرآیند کلی نشان می دهد. مرحله تابع تجهیزات مشترک مرتب سازی و شستشو حذف ضایعات، توت های آسیب دیده و آلاینده ها حباب شویی، مرتب کننده غلتکی خرد کردن انواع توت ها به مخلوط خمیری خرد کردن توت ها به مخلوط خمیری دستگاه خردکن-همزن درمان آنزیمی تجزیه پکتین برای استخراج بهتر مخزن دوز آنزیمی پالایش و بذر زدایی از بین بردن پوسته های صاف، پاک کننده و پاک کننده دانه ها. پالایش همگن ایجاد بافت و قوام یکنواخت هموژنایزر فشار بالا پاستوریزه حذف میکروارگانیسم های مضر لوله یا پلیت پاستوریزه آسپتیک پرکننده پوره بسته با حفظ استریلیت آسپتیک کیسه داخل جعبه یا پرکننده درام هر یک از این مراحل نقش مشخصی در حصول اطمینان از رعایت استانداردهای ایمنی محصول نهایی و حفظ رنگ، طعم و یکپارچگی غذایی که پوره توت برای آن ارزش دارد، ایفا می کند. تجهیزات ضروری به تفصیل توضیح داده شده است ماشین آلات سنگ شکن-کوبنده سنگ شکن-کوبنده اغلب اولین واحد پردازش اصلی پس از شستشو است. به آرامی توت ها را از هم جدا می کند در حالی که دانه ها و ساقه های بزرگتر را در یک گذر اولیه جدا می کند و بار روی تجهیزات تصفیه پایین دست را کاهش می دهد. سرعت کوبنده قابل تنظیم به اپراتورها اجازه می دهد تا بافت خمیر اولیه را کنترل کنند، که این مهم است زیرا انواع مختلف توت دارای سفتی و اندازه دانه های مختلف هستند. Pulper-Finishers برای حذف بذر پالپر فینیشرها برای جدا کردن دانه ها و پوست ها از پوره از پره های چرخان و صفحات توری ریز استفاده می کنند. اندازه صفحه نمایش معمولاً بسته به صافی مورد نظر از 0.5 میلی متر تا 1.5 میلی متر متغیر است، با صفحه نمایش های ظریف تر، پوره تصفیه شده تری مناسب برای نوشیدنی ها تولید می کند، در حالی که صفحه های کمی درشت تر برای محصولاتی مانند مربا استفاده می شود که از بافت کمی بیشتر بهره می برند. هموژنایزرها برای سازگاری بافت هموژنایزرهای فشار بالا ذرات باقیمانده را تجزیه می کنند تا یک قوام یکنواخت و صاف ایجاد کنند و از جدا شدن در طول ذخیره سازی جلوگیری کنند. این مرحله به ویژه برای پوره های توت مورد استفاده در کاربردهای لبنی یا نوشیدنی مهم است، جایی که یکنواختی بافت به طور مستقیم بر درک مصرف کننده از کیفیت محصول تأثیر می گذارد. حفظ کیفیت محصول در طول پردازش توت ها به ویژه به اکسیداسیون و گرما حساس هستند، که اگر به درستی مدیریت نشود، می توانند رنگ و محتوای ویتامین را کاهش دهند. تولیدکنندگان برای حفظ کیفیت محصول در سراسر خط تولید باید به اقدامات زیر توجه زیادی داشته باشند. زمان بین خرد کردن و پاستوریزاسیون را به حداقل برسانید تا قهوه ای شدن اکسیداتیو و از دست دادن مواد مغذی را کاهش دهید. برای محافظت از رنگدانه های حساس آنتوسیانین مسئول رنگ توت، در صورت امکان از سیستم های محصور شده با اکسیژن محدود استفاده کنید. برای کاهش زمان قرار گرفتن در معرض حرارت و در عین حال اطمینان از ایمنی میکروبی، از پاستوریزاسیون فلاش یا پردازش آسپتیک استفاده کنید. اگر محصول در قفسه پایدار نیست، شرایط زنجیره سرد را در طول نگهداری و حمل و نقل حفظ کنید. به طور منظم تجهیزات تصفیه را کالیبره کنید تا از حذف مداوم بذر بدون از دست دادن بیش از حد پالپ اطمینان حاصل کنید. این شیوهها به تولیدکنندگان کمک میکند پورهای را ارائه دهند که هم از نظر ظاهر و هم از نظر طعم بسیار شبیه میوههای تازه است، که یک تمایز کلیدی در بازارهای رقابتی غذا و نوشیدنی است. انتخاب ظرفیت و پیکربندی مناسب خط تولید ظرفیت خط تولید باید بر اساس عرضه توت فصلی مورد انتظار، حجم خروجی هدف و کاربردهای محصول پایین دستی انتخاب شود. عملیاتهای کوچکتر که چند صد کیلوگرم در ساعت پردازش میکنند ممکن است خطوط فشرده و نیمه خودکار را انتخاب کنند، در حالی که تأسیسات مقیاس بزرگ که چندین تن در ساعت را جابجا میکنند معمولاً به سیستمهای کاملاً خودکار با قابلیتهای CIP یکپارچه (تمیز در محل) برای کاهش زمان توقف بین دورههای تولید نیاز دارند. همچنین در نظر گرفتن انعطافپذیری در طراحی تجهیزات مهم است، زیرا بسیاری از تأسیسات چندین نوع توت را در یک خط پردازش میکنند. ماشینهایی با اندازه صفحه نمایش قابل تنظیم، کنترلهای سرعت متغیر و اجزای با تغییر سریع به تولیدکنندگان این امکان را میدهند که بین پورههای توت فرنگی، زغال اخته، یا مخلوط توت بدون زمان توقف یا تعویض تجهیزات جابجا شوند. چالش های رایج و نحوه اجتناب از آنها یکی از چالش های رایج در تولید پوره توت، آلودگی بذر در محصول نهایی است که معمولاً ناشی از فرسودگی یا اندازه نامناسب صفحه های تصفیه است. بازرسی منظم و تعویض به موقع صفحه نمایش ها می تواند از این مشکل جلوگیری کند و کیفیت محصول را در هر دسته حفظ کند. یکی دیگر از مشکلات رایج، تخریب رنگ ناشی از قرار گرفتن طولانی مدت در معرض اکسیژن یا گرمای بیش از حد در طی پاستوریزاسیون است. تولیدکنندگان میتوانند با سرمایهگذاری در تجهیزات طراحیشده برای حداقل قرار گرفتن در معرض هوا و با بهینهسازی تنظیمات دمای پاستوریزاسیون و زمان بهویژه برای محصولات مبتنی بر توت، به جای اعمال پارامترهای عمومی پردازش میوهای که ممکن است حساسیت منحصربهفرد رنگدانهها و مواد مغذی توت را به حساب نیاورند، به این موضوع رسیدگی کنند.
آشنایی با اجزای اصلی یک خط تولید لبنیات A خط تولید لبنیات شامل یک سری مراحل پردازش به هم پیوسته است که برای تبدیل شیر خام به محصولات مصرفی ایمن و پایدار و در عین حال حفظ کیفیت غذایی و طعم طراحی شده است. از لحظهای که شیر خام به کارخانه میرسد تا جایی که محصولات نهایی بستهبندی میشوند و آماده توزیع میشوند، هر مرحله باید با کنترل دما، زمانبندی و استانداردهای بهداشتی دقیق عمل کند تا از ایمنی و کیفیت محصول در هر دسته تولید شده اطمینان حاصل شود. تأسیسات فرآوری لبنیات مدرن معمولاً چندین خط تولید تخصصی را تحت یک چتر عملیاتی ادغام می کنند که هر کدام برای یک دسته محصول خاص بهینه شده اند. این رویکرد مدولار به پردازندههای لبنی اجازه میدهد تا با استفاده از زیرساختهای مشترک و در عین حال حفظ پارامترهای پردازش متمایز مورد نیاز هر محصول، انواع مختلفی از محصولات مانند شیر UHT، شیر پاستوریزه و ماست را تولید کنند. خط تولید شیر UHT فرآوری در دمای فوق العاده بالا یا UHT شامل حرارت دادن شیر تا دمای معمولی بین 135 تا 150 درجه سانتیگراد برای چند ثانیه است که عملاً تمام میکروارگانیسم ها و هاگ هایی را که در غیر این صورت می توانند باعث فساد شوند از بین می برد. این عملیات حرارتی شدید اما مختصر، همراه با بسته بندی آسپتیک که از آلودگی مجدد پس از فرآوری جلوگیری می کند، به شیر UHT اجازه می دهد تا چندین ماه بدون یخچال در دمای اتاق ثابت بماند. فرآیند UHT به شدت بر کنترل دقیق دما و سرعت جریان در سراسر مرحله عقیمسازی متکی است، زیرا حتی انحرافات جزئی نیز میتوانند به استریلیزاسیون کافی نرسند یا طعم و مشخصات تغذیهای شیر را بهطور غیرضروری از طریق قرار گرفتن در معرض حرارت بیش از حد کاهش دهند. به دلیل این حساسیت، خطوط UHT به سیستم های کنترل خودکار پیچیده ای نیاز دارند که قادر به حفظ شرایط پردازش یکنواخت در طول دوره های تولید مداوم هستند. خط تولید شیر پاستوریزه پاستوریزاسیون از عملیات حرارتی نسبتاً کمتری نسبت به فرآوری UHT استفاده می کند، معمولاً شیر را تا حدود 72 درجه سانتیگراد برای تقریباً 15 ثانیه گرم می کند که به عنوان پاستوریزاسیون کوتاه مدت در دمای بالا شناخته می شود. این روش به طور موثر پاتوژنهای مضر را از بین میبرد و در عین حال طعم طبیعی و ویژگیهای تغذیهای شیر را در مقایسه با فرآوری UHT حفظ میکند، اگرچه محصول حاصل نیاز به خنکسازی مداوم دارد و ماندگاری بسیار کمتری دارد. خطوط تولید شیر پاستوریزه معمولاً شامل یک سیستم مبدل حرارتی صفحه ای است که به طور موثر گرما را در هر دو فاز گرمایش و خنک کننده بعدی منتقل می کند و مصرف انرژی را به حداقل می رساند و در عین حال اطمینان می دهد که شیر به سرعت پس از پاستوریزه شدن خنک می شود تا از رشد مجدد باکتری ها قبل از بسته بندی جلوگیری شود. اتاق های شیر دامداری اتاقهای شیر بهعنوان محیط بحرانی مرحله اول عمل میکنند که در محل یا نزدیک محل جمعآوری شیر قرار دارد، جایی که شیر خام در ابتدا خنک، فیلتر شده و قبل از انتقال به یک مرکز پردازش مرکزی ذخیره میشود. طراحی مناسب اتاق شیر و انتخاب تجهیزات مستقیماً بر کیفیت شیر خام تأثیر میگذارد، زیرا سرعت سرد کردن نامناسب یا تأخیر در پردازش میتواند باعث تسریع رشد باکتریها قبل از رسیدن شیر به مراحل رسمی پردازش شود. عملیات موثر اتاق شیر معمولاً شامل خنک کردن سریع تا دمای زیر 4 درجه سانتیگراد در یک پنجره کوتاه پس از شیردوشی، همراه با بهداشت منظم تجهیزات برای جلوگیری از آلودگی است که می تواند کل فرآیند تولید پایین دست را به خطر بیندازد. از آنجایی که شرایط اتاق شیر کیفیت پایه مواد خام ورودی به خط تولید گستردهتر را ایجاد میکند، سرمایهگذاری در تجهیزات خنککننده و ذخیرهسازی قابل اعتماد در این مرحله در کل زنجیره فرآوری سود میکند. خط تولید تخمیر ماست تولید ماست یک لایه پیچیدگی بیشتری را در مقایسه با فرآوری شیر مایع ایجاد میکند، زیرا نیازمند یک مرحله تخمیر کنترلشده است که در آن کشتهای باکتریایی خاص، قند شیر را به اسید لاکتیک تبدیل میکنند و به ماست طعم تند و بافت غلیظ میدهند. این فرآیند تخمیر نیاز به کنترل دقیق دما دارد که معمولاً در حدود 42 تا 45 درجه سانتیگراد حفظ می شود، همراه با نظارت دقیق مدت زمان تخمیر برای دستیابی به بافت محصول و اسیدیته ثابت در هر دسته. پس از تخمیر، خطوط تولید ماست معمولاً شامل مراحل خنکسازی برای توقف فعالیت بیشتر باکتریها پس از رسیدن به سطح اسیدیته مورد نظر، همراه با مراحل همگنسازی اختیاری و افزودن طعم بسته به فرمول محصول خاص است. دقت مورد نیاز در هر یک از این مراحل سیستمهای نظارت خودکار را برای حفظ کیفیت ثابت ماست در مقیاس تولید تجاری ارزشمند میسازد. مقایسه انواع خطوط تولید لبنیات کلیدی جدول زیر تفاوتهای اصلی پردازش و نتایج معمول ماندگاری را در انواع خط تولید لبنیات اصلی خلاصه میکند. خط تولید دمای پردازش عمر مفید معمولی شیر UHT 135-150 درجه سانتیگراد، چند ثانیه چندین ماه، دمای اتاق شیر پاستوریزه ~72 درجه سانتیگراد، 15 ثانیه 1-3 هفته، در یخچال ماست تخمیر 42-45 درجه سانتیگراد 2-4 هفته، در یخچال عوامل کلیدی هنگام ارزیابی سرمایه گذاری خط تولید لبنیات تأسیساتی که سرمایه گذاری در تجهیزات جدید یا ارتقا یافته فرآوری لبنیات را در نظر می گیرند باید چندین عامل عملیاتی را ارزیابی کنند تا اطمینان حاصل شود که سیستم انتخاب شده با اهداف تولید خاص آنها همسو است. الزامات ظرفیت تولید - تأیید کنید که توان عملیاتی تجهیزات با تقاضای فعلی و آینده پیش بینی شده مطابقت دارد. انعطاف پذیری محدوده محصول - در نظر بگیرید که آیا این خط می تواند چندین نوع محصول را بدون ابزارآلات مجدد گسترده در خود جای دهد یا خیر. قابلیتهای اتوماسیون و نظارت – ارزیابی سیستمهای کنترلی که از کیفیت ثابت در طول دورههای تولید مداوم پشتیبانی میکنند. استانداردهای طراحی بهداشتی - اطمینان حاصل شود که تجهیزات مربوط به ایمنی مواد غذایی و الزامات بهداشتی برای فرآوری لبنیات را برآورده می کند. بهره وری انرژی - ویژگی های بازیابی گرما و مصرف انرژی را ارزیابی کنید که بر هزینه های عملیاتی طولانی مدت تأثیر می گذارد. حفظ کیفیت ثابت در سراسر فرآیند تولید صرف نظر از اینکه کدام محصول لبنی خاص تولید می شود، حفظ پروتکل های بهداشتی دقیق و نظارت مداوم بر فرآیند در هر مرحله برای تولید محصولات لبنی ایمن و با کیفیت بالا در مقیاس تجاری ضروری است. تمیز کردن و پاکسازی منظم تجهیزات، همراه با نظارت مداوم بر دما و کیفیت، به تأسیسات کمک میکند تا مشکلات احتمالی را زود تشخیص دهند و استانداردهای ثابت محصولی را که هم نهادهای نظارتی و هم مصرفکنندگان از عملیات پردازش لبنیات مدرن انتظار دارند، حفظ کنند.
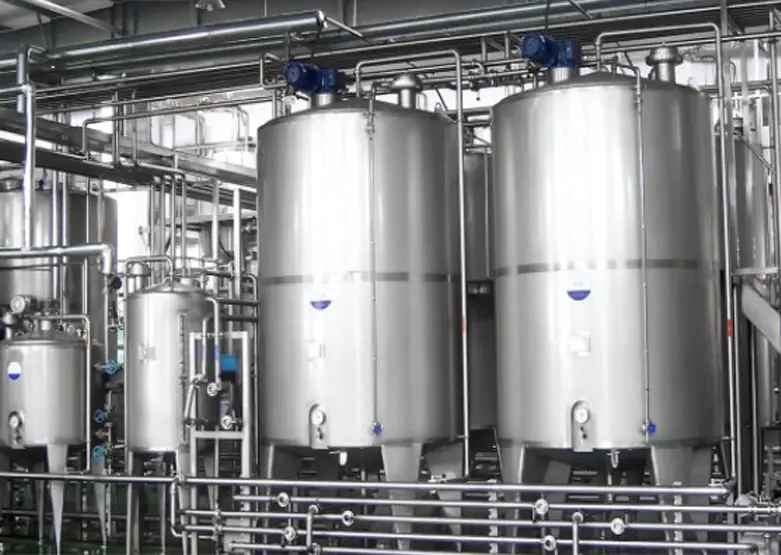
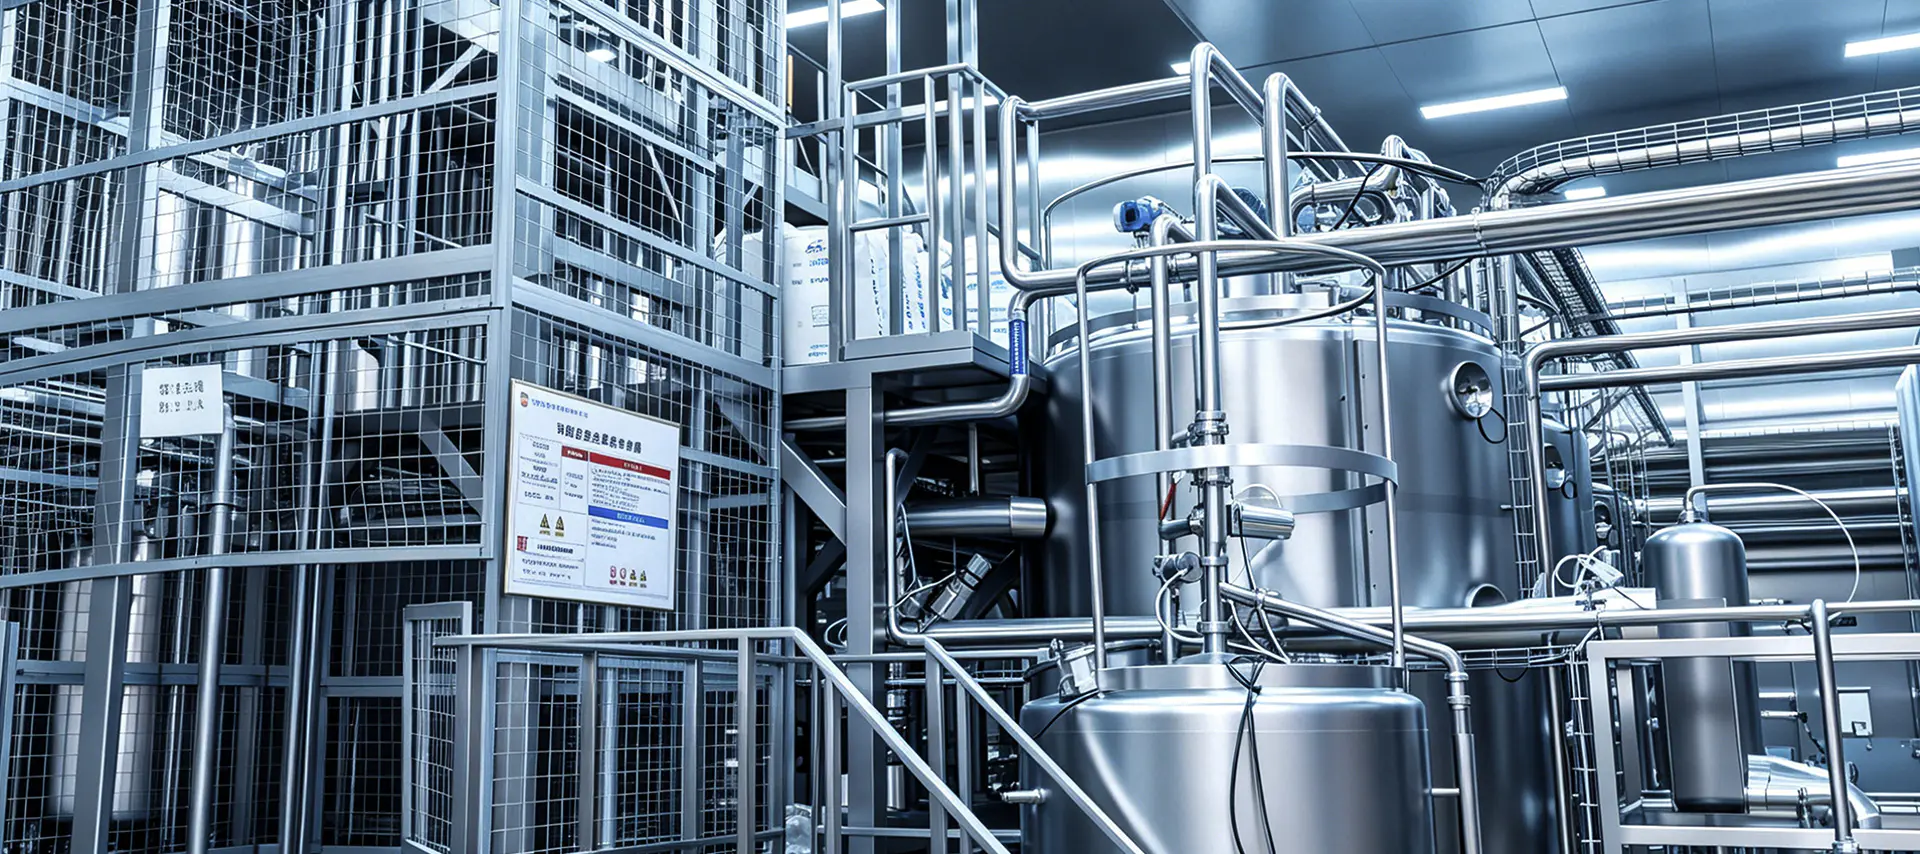
عملیات فرآوری مایع در صنایع لبنی، آبمیوه و نوشیدنی، آبجوسازی، شیمیایی و صنایع بیوتکنولوژیکی همگی یک نیاز مشترک دارند: تجهیزات قابل اعتماد برای نگهداری موقت و مخلوط کردن مواد خام، محصولات میانی یا کالاهای نهایی قبل از مرحله بعدی تولید. مخازن ذخیره تک لایه این نقش را به طور موثر ایفا می کنند و راه حلی ساده و مقرون به صرفه برای تاسیساتی ارائه می دهند که به عایق حرارتی یا پوششی که در طرح های پیچیده تر مخازن وجود دارد نیاز ندارند. درک اینکه این مخازن چگونه ساخته می شوند، کجا در خط تولید قرار می گیرند و چه عواملی بر انتخاب مخزن تأثیر می گذارد، به مدیران تأسیسات و مهندسان فرآیند کمک می کند تا تصمیمات آگاهانه ای در مورد تجهیزات بگیرند. مخزن ذخیره سازی تک لایه چیست؟ A مخزن ذخیره تک لایه شامل یک ساختار تک جداره است که معمولاً از فولاد ضد زنگ ساخته شده است، بدون لایه ژاکت اضافی که برای اهداف گرمایش، سرمایش یا عایق موجود در مخازن دولایه یا سه لایه استفاده می شود. این ساختار سادهتر، مخازن تک لایه را سبکتر، هزینه ساخت کمتر، و تمیز کردن و نگهداری را آسانتر میکند، در حالی که همچنان استانداردهای بهداشتی مورد نیاز برای برنامههای غذایی، نوشیدنی و کاربردهای دارویی را رعایت میکند. این مخازن بیشتر برای ذخیره سازی و اختلاط موقت مواد مایعی که نیازی به کنترل دقیق دما در طول دوره نگهداری ندارند استفاده می شود. این شامل ذخیره سازی بافر بین مراحل تولید، اختلاط مواد، نگهداری محصول نهایی قبل از بسته بندی، یا ذخیره مواد خام در انتظار پردازش بیشتر است. صنایع کلیدی که به مخازن تک لایه متکی هستند مخازن ذخیره تک لایه در طیف وسیعی از محیطهای تولید ظاهر میشوند که هرکدام دارای الزامات کمی متفاوت برای طراحی مخزن، ظرفیت و هم زدن هستند. فرآوری لبنیات در کارخانه های لبنی، مخازن تک لایه اغلب برای نگهداری شیر خام قبل از پاستوریزاسیون، ذخیره شیر استاندارد بین مراحل فرآوری، یا بافر کردن محصولات نهایی مانند شیر طعم دار یا خامه قبل از بسته بندی استفاده می شود. از آنجایی که محصولات شیر به آلودگی حساس هستند، فضای داخلی مخزن باید دارای سطوح صاف و صیقلی باشد که تجمع باکتری ها را به حداقل برساند و تمیز کردن را ساده کند. تولید آبمیوه و نوشیدنی سازندگان آبمیوه و نوشیدنی از مخازن تک لایه برای ترکیب کنسانتره با آب، مخلوط کردن طعم دهنده ها و شیرین کننده ها و نگهداری نوشیدنی های تمام شده قبل از بطری یا کنسرو استفاده می کنند. اغلب در این مرحله به هم زدن نیاز است تا از توزیع یکنواخت مواد در سرتاسر دسته اطمینان حاصل شود. دم کردن آبجو آبجوسازی ها معمولاً از مخازن تک لایه به عنوان مخازن آبجو روشن، مخازن ذخیره آب، یا مخازن نگهدارنده مخمر و آبجو آماده در مراحلی از فرآیند استفاده می کنند که در آن کنترل دما در جای دیگری از سیستم مدیریت می شود. این مخازن از ماهیت انعطاف پذیر و چند مرحله ای دم کردن پشتیبانی می کنند، جایی که مایع قبل از رسیدن به خط بسته بندی بین چندین کشتی حرکت می کند. کاربردهای شیمیایی و بیوتکنولوژیکی در تنظیمات شیمیایی و بیوتکنولوژی، مخازن تک لایه به عنوان مخازن نگهدارنده معرف ها، محلول های میانی یا مایعات بافر مورد استفاده در فرآیندهای فرمولاسیون و تولید عمل می کنند. این کاربردها اغلب به سازگاری دقیق مواد نیاز دارند، زیرا برخی از مواد شیمیایی برای جلوگیری از خوردگی یا واکنش های ناخواسته با سطح مخزن به درجه های آلیاژ خاصی نیاز دارند. مصالح ساختمانی و ویژگی های طراحی اکثر مخازن ذخیره سازی تک لایه از فولاد ضد زنگ 304 یا 316 ساخته می شوند، با درجه 316 در کاربردهایی که شامل مواد شیمیایی خورنده، محصولات با شوری بالا، یا الزامات دارویی سختگیرانه ترجیح داده می شود. پوشش سطح داخلی معمولاً با استفاده از مقدار Ra اندازهگیری شده در میکرومتر مشخص میشود، با روکشهای صافتر که خطر باقیمانده محصول و رشد باکتریها را کاهش میدهد. رویه مخازن بسته به کاربرد ممکن است مسطح، بشقاب یا مخروطی باشد، در حالی که قسمت پایینی آن اغلب شیب دار است تا در طول تمیز کردن و تخلیه محصول، تخلیه کامل تخلیه شود. اتصالات استاندارد شامل راهرو برای دسترسی داخلی، عینک بینایی برای نظارت بصری، اتصالات ورودی و خروجی بهداشتی، و دهانه های دریچه برای مدیریت تغییرات فشار هنگام اضافه یا برداشتن مایع است. گزینه های هم زدن: با و بدون اختلاط مخازن تک لایه را می توان با یا بدون همزن پیکربندی کرد، بسته به اینکه فرآیند به اختلاط فعال نیاز دارد یا خیر. مخازنی که صرفاً برای نگهداری یا بافر یک مایع همگن استفاده می شوند، مانند شیر پاستوریزه تمام شده در انتظار بسته بندی، اغلب نیازی به هم زدن ندارند. در مقابل، مخازن مورد استفاده برای مخلوط کردن مواد، حل کردن پودرها یا حفظ تعلیق ذرات معمولاً به یک میکسر نیاز دارند. انواع همزن متداول عبارتند از میکسرهای پروانه ای نصب شده در بالا برای مخلوط کردن عمومی، همزن های لنگر برای مایعات با ویسکوزیته بالاتر، و میکسرهای ورودی جانبی برای مخازن با قطر بزرگ که در آنها شفت نصب شده در بالا غیر عملی است. انتخاب سرعت همزن و طراحی تیغه بستگی به ویسکوزیته مایع، شدت اختلاط مورد نیاز، و اینکه آیا فرآیند خطر ورود هوا یا کف اضافی به محصول را دارد یا خیر، دارد. انتخاب ظرفیت و پیکربندی مناسب تانک اندازه مخزن باید بر اساس حجم تولید، فرکانس دسته ای و مقدار زمان بافر مورد نیاز بین مراحل پردازش باشد. مخازن با اندازه کم می توانند گلوگاه هایی ایجاد کنند که تولید را کند می کند، در حالی که مخازن بزرگ هزینه سرمایه و نیاز به فضای کف را بدون افزودن ارزش متناسب افزایش می دهند. برنامه محدوده ظرفیت معمولی تحریک مورد نیاز است ذخیره سازی بافر شیر خام 1000 تا 20000 لیتر اختیاری مخلوط آبمیوه 500 تا 10000 لیتر مورد نیاز نگهداری آبجو روشن 1000 تا 30000 لیتر به طور معمول مورد نیاز نیست ذخیره سازی معرف های شیمیایی 200 تا 5000 لیتر بستگی به فرمولاسیون دارد ملاحظات نگهداری و بهداشت از آنجا که مخازن تک لایه اغلب در برنامه های غذایی، نوشیدنی و بیوتکنولوژی استفاده می شود، بهداشت بخش مرکزی عملیات جاری است. بسیاری از مخازن برای پشتیبانی از سیستمهای تمیز در محل طراحی شدهاند که محلولهای پاککننده و ضدعفونیکننده را در مخزن و لولههای مربوطه بدون نیاز به جداسازی دستی به گردش در میآورند. توپ های اسپری نصب شده در داخل مخزن، مایع پاک کننده را در سراسر سطوح داخلی پخش می کند و به مناطقی می رسد که در غیر این صورت دسترسی به آنها دشوار بود. بازرسی معمولی واشرها، شیرها و درزهای جوش داده شده به جلوگیری از نشت و خطرات آلودگی کمک می کند. تسهیلاتی که محصولات بسیار تحت نظارت را مدیریت می کنند، مانند داروها یا مواد تشکیل دهنده شیر خشک برای نوزادان، اغلب از پروتکل های تأیید صحت دقیق تری پیروی می کنند تا تأیید کنند که چرخه های تمیز کردن به طور مداوم استانداردهای کنترل میکروبی را برآورده می کنند. عوامل کلیدی برای ارزیابی قبل از خرید انتخاب مخزن ذخیره سازی تک لایه مناسب شامل وزن کردن چندین فاکتور عملی خاص برای کاربرد مورد نظر است. تأیید کنید که درجه مواد با الزامات سازگاری شیمیایی یا بیولوژیکی مایع ذخیره شده مطابقت دارد. تعیین کنید که آیا هم زدن لازم است یا خیر، و اگر چنین است، نوع مخلوط کن و اندازه موتور مناسب را برای ویسکوزیته مایع انتخاب کنید. بررسی کنید که مخزن دارای اتصالات بهداشتی مناسب است و در صورت نیاز طبق استانداردهای نظارتی، از روش های تمیز در محل پشتیبانی می کند. فضای کف و الزامات پشتیبانی سازه ای را ارزیابی کنید، به ویژه برای مخازن عمودی بزرگتر که ممکن است به پایه های تقویت شده نیاز داشته باشند. هنگام انتخاب ظرفیت، رشد تولید آتی را در نظر بگیرید، بدون اینکه بیش از حد قابل توجهی در حجم استفاده نشده سرمایه گذاری کنید، تا حدی انعطاف پذیری داشته باشید. مخازن ذخیره تک لایه یک انتخاب کاربردی و همه کاره برای تاسیساتی هستند که نیاز به ظرفیت نگهداری و اختلاط قابل اعتماد بدون هزینه و پیچیدگی اضافی پوشش حرارتی دارند. با تطبیق دقیق مواد، پیکربندی، هم زدن و ظرفیت مخزن با نیازهای خاص فرآیندهای لبنی، نوشیدنی، دم کردن، شیمیایی یا بیوتکنولوژیکی، مدیران تاسیسات می توانند به عملکرد قابل اعتماد دست یابند و در عین حال سرمایه گذاری تجهیزات را متناسب با نیازهای واقعی تولید حفظ کنند.
درک کامل محدوده خط تولید فرآوری نوشیدنی چای تولید تجاری نوشیدنی های چای بسیار بیشتر از دم کردن یک قابلمه چای و بسته کردن آن در یک بطری است. یک خط تولید کاملاً یکپارچه فرآوری نوشیدنی چای ترکیبی از جابجایی دقیق مواد، عملیات حرارتی، پر کردن استریل و بستهبندی خودکار را در یک سیستم مداوم و با خروجی بالا ترکیب میکند. چه محصول نهایی چای سبز آماده برای نوشیدن (RTD) باشد، چه چای سیاه با شیر یا عرقیات گیاهی، منطق تولید زیربنایی از یک توالی ساختاریافته از عملیات پیروی می کند. درک هر مرحله به تولیدکنندگان کمک میکند تا شکافهای کارآیی را شناسایی کنند، از انطباق با ایمنی مواد غذایی اطمینان حاصل کنند و خروجی را بدون به خطر انداختن کیفیت محصول افزایش دهند. دریافت مواد اولیه و پیش تصفیه هر دوره تولید با مصرف مواد خام آغاز می شود. برگهای خشک چای، عصارههای گیاهی، شیرینکنندهها، افزودنیها و آب دریافت میشوند و بر اساس مشخصات کیفی تعیینشده بررسی میشوند. برای ورودی های برگ سست، میزان رطوبت، اندازه ذرات و بار میکروبی قبل از ورود مواد به کف پردازش ارزیابی می شود. تصفیه آب به همان اندازه حیاتی است، زیرا آب لوله کشی یا چاه باید از طریق تصفیه اسمز معکوس (RO) و دییونیزاسیون برای حذف کلر، فلزات سنگین و مواد جامد محلول که در غیر این صورت طعم و ثبات را تغییر می دهند، تصفیه شود. مواد خشک معمولاً در سیلوهای تحت کنترل آب و هوا یا سطل های دربسته نگهداری می شوند تا از تجمع و آلودگی جلوگیری شود. مواد مایع مانند عصاره های غلیظ گیاهی یا مواد طعم دهنده در مخازن فولاد ضد زنگ با سیستم هم زدن نگهداری می شوند. مرحله پیش تصفیه، خط پایه کیفیت را برای همه چیزهای پایین دستی تعیین می کند، و مراحل صلاحیت تامین کننده و بازرسی ورودی را در هر خطی که به خوبی مدیریت می شود، غیرقابل مذاکره می کند. استخراج و دم کردن مرحله استخراج مواد خام چای را به یک پایه مایع غلیظ تبدیل می کند. سیستم های استخراج چای صنعتی معمولاً به دو دسته تقسیم می شوند: استخراج با آب گرم و استخراج دم سرد. استخراج آب گرم از دمای 75 درجه سانتیگراد تا 95 درجه سانتیگراد بسته به نوع چای استفاده می کند تا کاتچین ها، کافئین، تیانین و ترکیبات معطر را در یک زمان تماس کنترل شده حل کند. سیستم های دم سرد در دمای کمتر از 20 درجه سانتیگراد در دوره های طولانی کار می کنند و طعم صاف تری را با تلخی کمتر ایجاد می کنند، اما به زمان چرخه طولانی تر و ظرفیت مخزن بزرگتر نیاز دارند. پارامترهای استخراج کلید جدول زیر محدوده عملیاتی استاندارد برای انواع چای معمولی در یک سیستم استخراج گرم مداوم را خلاصه می کند: نوع چای دمای استخراج (درجه سانتیگراد) زمان تماس (دقیقه) نسبت چای به آب چای سبز 75-80 3-6 1:80 تا 1:100 چای سیاه 88-95 4-8 1:60 تا 1:80 چای اولانگ 82-88 4-7 1:70 تا 1:90 دم کرده گیاهی 90-95 5-10 1:50 تا 1:70 پس از استخراج، مایع از مرحله فیلتراسیون عبور می کند که برگ های مصرف شده و جامدات معلق را حذف می کند. معمولاً از پرس های تسمه ای پیوسته، سانتریفیوژها، یا فیلترهای صفحه و قاب استفاده می شود و به دنبال آن یک غشای میکروفیلتراسیون ثانویه برای دستیابی به شفافیت مورد انتظار در چای بطری های تجاری استفاده می شود. ترکیب، استانداردسازی، و تنظیم فرمول هنگامی که مایع چای پایه آماده شد، وارد یک مخزن مخلوط می شود که در آن شیرین کننده ها، اسیدها، تثبیت کننده ها، ویتامین ها یا طعم دهنده ها مطابق فرمول محصول اضافه می شوند. سیستمهای دوز خودکار از فلومترها و لودسلها استفاده میکنند تا اطمینان حاصل کنند که هر عنصر در نوارهای تحمل تنگ اضافه میشود. برای انواع چای شیر، تجهیزات امولسیون سازی برای پخش یکنواخت لبنیات حاوی چربی یا مواد گیاهی در سراسر ماتریس مایع استفاده می شود. استانداردسازی شامل تنظیم بریکس (محتوای قند)، pH و نسبت بریکس به اسید برای رسیدن به مشخصات حسی هدف است. رفرکتومترهای درون خطی و حسگرهای pH بازخورد بلادرنگ را به سیستم کنترل ارائه میکنند و اجازه میدهند تا قبل از اینکه محصول به سمت پردازش حرارتی حرکت کند، اصلاحات خودکار انجام شود. این مرحله جایی است که بسیاری از کارهای سازگاری دسته به دسته انجام می شود و به هماهنگی نزدیک بین تیم فرمول و اپراتورهای تولید نیاز دارد. پردازش حرارتی: پاستوریزاسیون و UHT عملیات حرارتی حیاتی ترین مرحله ایمنی مواد غذایی در کل خط تولید فرآوری نوشیدنی چای است. بسته به نوع بسته بندی و ماندگاری مورد نظر از دو روش اصلی استفاده می شود: پاستوریزاسیون HTST (زمان کوتاه در دمای بالا): این محصول با استفاده از مبدل حرارتی صفحه ای به مدت 15 تا 30 ثانیه تا دمای 85 تا 95 درجه سانتیگراد گرم می شود و سپس به سرعت خنک می شود. این روش برای بطری های شیشه ای گرم پر و ظروف PET با درپوش آلومینیومی مناسب است و به ماندگاری 6 تا 12 ماه در دمای محیط می رسد. پردازش UHT (درجه حرارت فوق العاده بالا): این محصول به مدت 2 تا 6 ثانیه به دمای 130 تا 145 درجه سانتیگراد می رسد و تمام موجودات رویشی و بیشتر هاگ ها را از بین می برد. درمان UHT با سیستمهای پرکننده آسپتیک برای دستیابی به ماندگاری طولانیتر 12 تا 18 ماه بدون یخچال همراه است، که آن را برای کارتن تترا پاک و قالبهای PET آسپتیک ایدهآل میکند. انتخاب بین این دو روش نه تنها بر سرمایه گذاری تجهیزات، بلکه بر مشخصات طعم محصول نهایی نیز تأثیر می گذارد. چای های تحت درمان با UHT اغلب به دلیل واکنش های Maillard در دماهای بالا یک نت پخته ایجاد می کنند که باید از طریق تنظیم فرمول یا عوامل پوشش دهنده طعم کنترل شود. سیستم های پر کردن و آب بندی مرحله پر شدن باید استریلیت ایجاد شده در طول پردازش حرارتی را حفظ کند. سه رویکرد پر کردن استاندارد در سراسر صنعت است: پر کردن داغ: این محصول در دمای 85 تا 90 درجه سانتیگراد مستقیماً در ظروف PET یا ظروف شیشه ای از پیش ساخته شده پر می شود. گرمای باقیمانده فضای بالای ظرف را استریل می کند. پس از آب بندی، ظروف برای استریل کردن داخل درپوش برای مدت کوتاهی معکوس می شوند، سپس از یک تونل خنک کننده عبور می کنند. این سیستم هزینه تجهیزات کمتری دارد اما طراحی کانتینر را به دلیل اثرات انقباض حرارتی محدود می کند. پر کردن سرد با پاستوریزاسیون تونل: این محصول به صورت سرد در ظروف در بسته پر می شود و سپس از طریق پاستوریزه تونلی عبور داده می شود. این روش به شکلهای ظروف انعطافپذیرتر اجازه میدهد، اما هزینه انرژی و فضای کف را افزایش میدهد. پر کردن آسپتیک: ظروف و درب ها به طور جداگانه با استفاده از پراکسید هیدروژن یا درمان با اشعه ماوراء بنفش استریل می شوند و پر کردن در یک محیط اتاق تمیز کلاس 100 انجام می شود. این سرمایه برترین گزینه است اما بهترین ثبات محصول و گسترده ترین سازگاری با فرمت بسته بندی را ارائه می دهد. دقت حجم پر از طریق چکسنجهای درون خطی یا جریانسنجها کنترل میشود، با سیستمهای رد خودکار که ظروف زیر یا بیش از حد پر شده را قبل از رسیدن به واحد آببندی حذف میکنند. برچسب گذاری، کدگذاری و بسته بندی ثانویه پس از آب بندی، ظروف از طریق ماشین های برچسب زنی حرکت می کنند که برچسب های حساس به فشار، آستین کوچک یا چسب را با ثبت دقیق اعمال می کنند. کدگذارهای جوهرافشان یا لیزری پرسرعت اعداد تعداد، تاریخ تولید و بهترین تاریخهای قبل را مستقیماً روی ظروف یا درپوش چاپ میکنند. سیستمهای بازرسی بینایی قبل از اینکه ظروف به بستهبندی ثانویه برسند، برچسبهای گمشده، کاربرد منحرف و کدهای ناخوانا را بررسی میکنند. بسته بندی ثانویه شامل گروه بندی ظروف جداگانه در بسته های چندگانه، قرار دادن آنها در کارتن یا بسته بندی آنها در فیلم شرینک است. نصبکنندههای کیس خودکار، نوار نقالههای محصول، و بستهبندیکنندههای کیس، جعبههای حمل و نقل را با نرخهای هماهنگ با سیستم پرکننده بالادست تشکیل میدهند و پر میکنند. رباتهای پالتسازی، کیسها را به دنبال الگوهای از پیش برنامهریزیشده روی پالتها قرار میدهند که پایداری بار و کارایی انباشته شدن انبار را بهینه میکنند. ادغام کنترل کیفیت در سراسر خط مدرن خطوط تولید فرآوری نوشیدنی چای به جای تکیه بر بازرسی نهایی، کنترل کیفیت را در هر مرحله تعبیه کنید. نقاط کنترل بحرانی شامل دما و زمان استخراج، کدورت پس از فیلتراسیون، ترکیب بریکس و pH، کشندگی فرآیند حرارتی (مقدار F یا کاهش log معادل)، وزن پر کردن، و یکپارچگی مهر و موم است. هر یک از این پارامترها توسط سیستم SCADA یا PLC ثبت شده و برای اهداف ردیابی دسته ای ذخیره می شود. پانل های ارزیابی حسی طعم، رنگ و عطر هر دسته تولید را با استفاده از پروتکل های استاندارد ارزیابی می کنند. تست میکروبیولوژیکی نمونه های باقی مانده، عقیم بودن محصول را قبل از خروج از انبار تایید می کند. برای بازارهای صادراتی، بررسیهای انطباق اضافی محدودیتهای فلزات سنگین، سطوح باقیمانده آفتکشها در ورودی چای و آزمایش مهاجرت بستهبندی را پوشش میدهد. ملاحظات اتوماسیون و ادغام خطوط راندمان خط در یک مرکز تولید نوشیدنی چای نه تنها با سرعت دستگاه مشخص میشود، بلکه بر اساس میزان ادغام هر مرحله تعیین میشود. مخازن بافر بین استخراج و پر کردن در برابر تاخیرهای بالادست محافظت می کنند. سیستمهای CIP خودکار (تمیز در محل) لولههای پردازش را از طریق توالیهای سوزاننده، اسیدی و شستشو بین دورههای تولید چرخه میکنند، و زمان خرابی را به حداقل میرسانند و خطر آلودگی متقابل را کاهش میدهند. ردیابی OEE (Overall Equipment Effectiveness) به تیم های عملیاتی کمک می کند تا تلفات در دسترس بودن، تلفات سرعت و تلفات کیفیت را به طور جداگانه کمیت کنند و به جای ارتقای ظرفیت گسترده، اقدامات بهبود هدفمند را ممکن می سازد. انتخاب ترکیب مناسب از عملیات حرارتی، فناوری پر کردن و قالب ظرف در اوایل مرحله طراحی پروژه، از بازسازی های پرهزینه بعدی جلوگیری می کند. تولیدکنندگانی که از 5000 بطری در ساعت به 30000 بطری در ساعت مقیاس میدهند نه تنها با چالشهای اندازهگیری تجهیزات روبرو هستند، بلکه با تغییراتی در توالی CIP، تامین ابزار و مستندات سیستم کیفیت نیز مواجه هستند. برنامهریزی خط تولید بهعنوان یک سیستم یکپارچه از ابتدا چیزی است که مقیاسپذیری پایدار را از حل واکنشی مشکل جدا میکند.
مراحل کلیدی در خط تولید فرآوری پوره توت A خط تولید پوره توت میوههای خام را از طریق مراحل پردازش مکانیکی و حرارتی طی میکند تا پورهای صاف و پایدار برای استفاده در آبمیوهها، ماست، مربا، پر کردن نانوایی یا کنسانتره نوشیدنی تولید کند. جریان عمومی از مرتبسازی و شستشو، از طریق خرد کردن و خمیر کردن، به مراحل تصفیه که دانهها و پوستها را جدا میکند، و سپس پاستوریزه کردن و پر کردن نهایی در ظروف ذخیرهسازی یا حمل و نقل حرکت میکند. هر مرحله در این دنباله مستقیماً بر بافت محصول نهایی، حفظ رنگ و ایمنی میکروبی تأثیر میگذارد، به همین دلیل است که انتخاب تجهیزات در هر مرحله باید با ویژگیهای خاص انواع توت در حال پردازش مطابقت داشته باشد. توت ها به دلیل رطوبت زیاد، ساختار پوست ظریف و در بسیاری از موارد دانه های کوچکی که در سراسر گوشت قرار دارند، در مقایسه با میوه های سفت تر، چالش های منحصر به فردی را ارائه می دهند که باید بدون از دست دادن بیش از حد خمیر قابل استفاده از هم جدا شوند. یک خط تولید که به خوبی طراحی شده است، این ویژگی ها را در هر مرحله به حساب می آورد، نه اینکه به تجهیزات عمومی پردازش میوه تکیه کند که ممکن است به طور کارآمد توت ها را مدیریت نکنند. دسته بندی، شستن و آماده سازی توت های خام اولین مرحله از هر خط پوره توت شامل حذف میوهها، ساقهها، برگها و بقایای خارجی آسیبدیده قبل از شروع شستشو است، زیرا پردازش میوههای آلوده یا فاسد میتواند کل دسته پایین دست را به خطر بیندازد. ماشینهای مرتبسازی نوری، که از دوربینها و گاهی حسگرهای مادون قرمز نزدیک برای تشخیص عیوب رنگ و سطح استفاده میکنند، در خطوط تولید بزرگتر به طور فزایندهای رایج شدهاند، زیرا میتوانند کپک، میوه نارس یا مواد خارجی را بسیار سریعتر و با ثباتتر از بازرسی دستی به تنهایی شناسایی کنند. پس از دسته بندی، انواع توت ها معمولاً از یک سیستم شستشوی حباب یا اسپری می گذرند که برای از بین بردن خاک و بقایای سطحی بدون کبودی میوه ظریف طراحی شده است. حبابشوییها از حبابهای هوای در حال افزایش برای به هم زدن میوه در حمام آب استفاده میکنند، که معمولاً نسبت به سیستمهای اسپری فشار بالا برای انواع توتهای نرم مانند تمشک یا شاه توت که ممکن است در اثر ضربه مستقیم جت آب آسیب ببینند، ترجیح داده میشود. خرد کردن، درمان آنزیمی، و تصفیه پس از تمیز کردن، توتها به مرحله خرد کردن و خمیر کردن میروند، جایی که کوبندههای مکانیکی یا غلتکهای خردکننده میوه را به صورت پوره درشت تجزیه میکنند. این پوره خام هنوز حاوی دانهها، قطعات پوست و در برخی موارد ساقههایی است که باید قبل از اینکه پوره به قوام یکدست نهایی خود برسد، جدا شوند. درمان آنزیمی پکتیناز بسیاری از انواع توت ها، به ویژه توت فرنگی و زغال اخته، حاوی پکتین هستند که له را غلیظ می کند و جداسازی موثر دانه ها و پوست را در طول تصفیه دشوارتر می کند. افزودن آنزیم پکتیناز در این مرحله ساختار پکتین را تجزیه می کند، ویسکوزیته را کاهش می دهد و عملکرد آب و خمیر را در مرحله تصفیه بعدی بهبود می بخشد. دوز آنزیم و زمان واکنش باید به دقت کنترل شود، زیرا درمان ناکافی و بیش از حد می تواند بر بافت و ثبات رنگ پوره نهایی تأثیر بگذارد. تجهیزات سنگ زدایی و بذر زدایی پس از درمان آنزیمی، ماش از یک دستگاه تصفیه عبور میکند که اغلب به آن پادل فینیشر یا پرس پیچی میگویند، که در حالی که دانهها، تکههای پوست و ساقههای باقیمانده جدا شده و به طور جداگانه تخلیه میشوند، خمیر را از یک صفحه سوراخدار عبور میدهد. اندازه توری صفحه بر اساس بافت نهایی مورد نظر انتخاب میشود، با صفحههای ریزتر که پوره نرمتری را به قیمت بازده کلی کمی پایینتر تولید میکنند، زیرا برخی از خمیرهای قابل استفاده بهطور اجتنابناپذیری همراه با دانهها و ضایعات پوست در تنظیمات مش محکمتر تخلیه میشوند. مقایسه روشهای پاستوریزاسیون و پر کردن آسپتیک عملیات حرارتی برای غیرفعال کردن میکروارگانیسمها و آنزیمهای فاسدکننده ضروری است که در غیر این صورت به تخریب رنگ و طعم پوره در طول نگهداری ادامه میدهند. روش انتخاب شده بر عمر مفید و سرمایه گذاری تجهیزات مورد نیاز برای خط تولید تأثیر می گذارد. روش دمای معمولی تاثیر ماندگاری پاستوریزاسیون HTST 85 درجه سانتیگراد تا 95 درجه سانتیگراد، نگهداری کوتاه نگهداری در یخچال، هفته ها تا ماه ها پردازش آسپتیک 90 درجه سانتیگراد تا 110 درجه سانتیگراد، نگه داشتن بسیار کوتاه ذخیره سازی محیطی، تا 12 ماه پر کردن داغ 85 تا 90 درجه سانتیگراد در هنگام پر کردن ذخیره سازی محیط، چند ماهه پردازش آسپتیک نیاز به سرمایه گذاری تجهیزات بالاتری دارد، زیرا پوره باید به سرعت پس از عملیات حرارتی خنک شود و در بسته بندی های از پیش استریل شده در یک محیط استریل کاملاً بسته پر شود تا از آلودگی مجدد جلوگیری شود. این روش عموماً توسط عملیاتهای بزرگتر که مشتریان صنعتی فله را تأمین میکنند مورد علاقه قرار میگیرد، زیرا ماندگاری طولانی مدت در محیط، لجستیک را ساده میکند و نیاز به حمل و نقل و ذخیرهسازی زنجیره سرد را کاهش میدهد. ملاحظات تجهیزات برای انواع مختلف توت انواع توت های مختلف برای پردازش کارآمد نیاز به تنظیماتی در تنظیمات تجهیزات و گاهی تنظیمات کاملاً متفاوت ماشین دارند. توت فرنگی، با اندازه نسبتا بزرگ و گوشت نرم تر، به طور کلی نیاز به غلتک های خرد کننده ملایم تری دارد که با فاصله وسیع تری تنظیم شده اند تا از تکه تکه شدن بیش از حد دانه جلوگیری شود، که در صورت له شدن بیش از حد دانه ها می تواند طعم تلخی را به پوره نهایی وارد کند. زغال اخته، به دلیل اندازه کوچک و پوست سخت تر، اغلب نیاز به مرحله خرد کردن اولیه ریزتری دارد، اما از پالایش تهاجمی کمتری بهره می برد زیرا دانه های آن به اندازه کافی کوچک هستند که حذف کامل آن برای بافت محصول نهایی اهمیت کمتری دارد. تمشک و شاه توت به دلیل وجود دانههای کوچک و سخت متعددی که دارند، نیاز به جداسازی دقیق دانهها دارند که اگر به اندازه کافی فیلتر نشوند، میتوانند بر حس دهان تأثیر منفی بگذارند. توت فرنگی ها به دلیل گوشت نرم تر و حساسیت بالاتر به کبودی و اکسیداسیون سریع، نیاز به جابجایی مکانیکی ملایم تری در سراسر خط دارند. زغال اخته، سفت تر و اسیدی تر است، اغلب نیاز به یک مرحله قبل از له کردن یا بخار دادن طولانی تری دارد تا پوست قبل از خمیرگیری موثر، نرم شود. زغال اخته از نگهداری رنگ محافظت می کند، زیرا رنگدانه های آنتوسیانین آنها به اکسیداسیون و قرار گرفتن طولانی مدت در معرض سطوح پردازش فلز حساس هستند. رعایت استانداردهای بهداشت و ایمنی مواد غذایی خطوط تولید پوره توت باید از همان ابتدا با در نظر گرفتن نظافت و بهداشت طراحی شوند، زیرا باقی مانده تفاله میوه در شکاف های تجهیزات می تواند به سرعت به محل پرورش قارچ و باکتری در بین دوره های تولید تبدیل شود. ساخت فولاد ضد زنگ در سراسر خط، همراه با اتصالات سه گیره بهداشتی به جای اتصالات لوله رزوه ای، جداسازی و تمیز کردن را به طور قابل توجهی سریعتر و دقیق تر بین دسته ها می کند. بسیاری از تأسیسات، سیستمهای تمیز در محل را پیادهسازی میکنند که محلولهای پاککننده و ضدعفونیکننده را در بخشهای محصور خط بدون نیاز به جداسازی کامل دستی به گردش در میآورند، که هم زمان کار و هم خطر تمیز کردن ناقص را در مناطق صعب العبور کاهش میدهد. آزمایشهای میکروبی منظم هم از مواد خام و هم دستههای پوره تمامشده، همراه با برنامههای تمیز کردن مستند، از انطباق با گواهیهای ایمنی مواد غذایی مانند HACCP یا BRC پشتیبانی میکند، که بسیاری از خریداران تجاری قبل از موافقت با تهیه پوره از یک تامینکننده خاص، به آن نیاز دارند. به حداکثر رساندن عملکرد و کاهش ضایعات به حداکثر رساندن بازده پوره قابل استفاده در حالی که ضایعات را در مرحله پالایش به حداقل می رساند، مستلزم متعادل کردن انتخاب مش صفحه، دوز آنزیم و سرعت خروجی دستگاه در برابر مشخصات بافت نهایی مطلوب است. تجهيزات پالايشي با سرعت زياد مي تواند خمير قابل استفاده بيش از حد را در جريان تخليه بذر و پوست به دام اندازد، در حالي كه كار كردن آن به آرامي ظرفيت كلي توليد را كاهش مي دهد بدون اينكه لزوماً عملكرد را بهبود بخشد. بسیاری از تأسیسات به طور دورهای از جریان محصول جانبی بذر و پوست خود نمونهبرداری و تجزیه و تحلیل میکنند تا تأیید کنند که تلفات عملکرد در محدوده قابل قبولی باقی میماند و اندازه صفحه نمایش یا زمان درمان آنزیمی را تنظیم میکنند که تلفات روند رو به بالا را شروع کند. جریانهای فرعی از مرحله پالایش، از جمله دانهها و پوستها، به طور فزایندهای توسط برخی از پردازندهها به محصولات ثانویه مانند مکملهای فیبر میوه یا عصارههای رنگهای طبیعی تغییر کاربری داده میشوند و آنچه قبلاً هزینه دفع زباله بود به یک جریان درآمد اضافی برای عملیات تبدیل میشود.
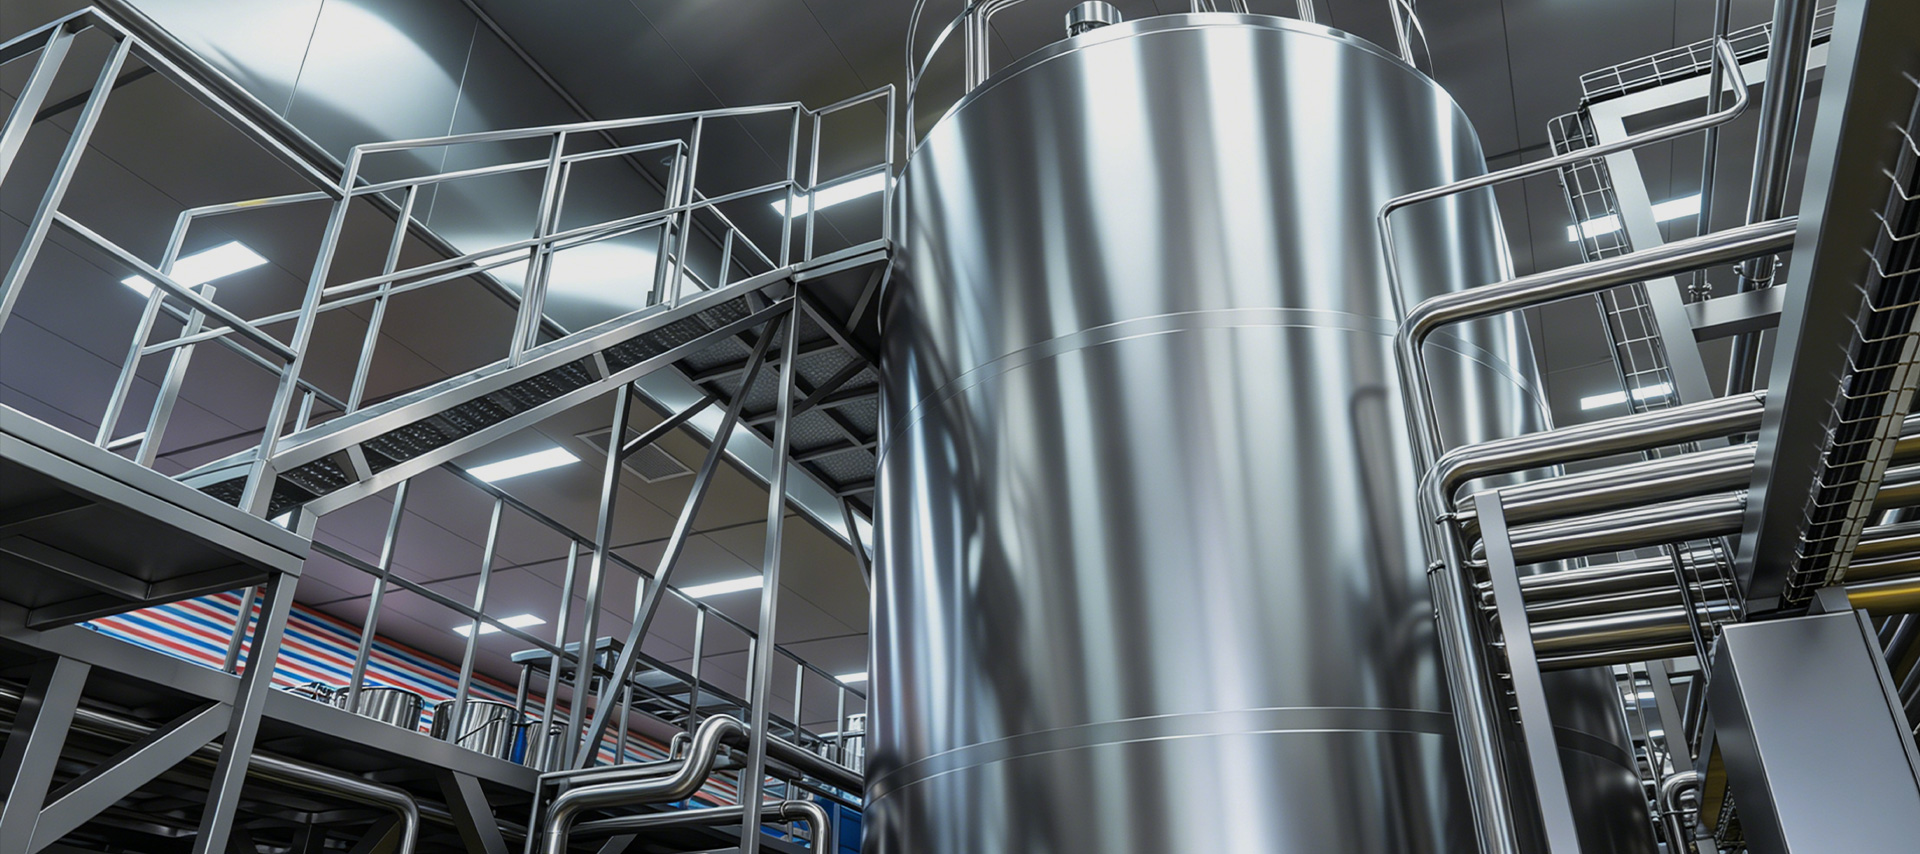
برای ایستگاه های لبنی در مقیاس بزرگ و کارخانه های فرآوری شیر، کیفیت شیر خام تنها توسط گله تعیین نمی شود - به همان اندازه با آنچه در ساعات بین دوشش و فرآوری اتفاق می افتد، شکل می گیرد. کنترل دما، شرایط نگهداری بهداشتی و هم زدن مداوم در حین نگهداری همگی مستقیماً بر تعداد باکتری ها، پایداری گلبول های چربی و ویژگی های حسی شیر تأثیر می گذارد که در نهایت به دست مصرف کنندگان می رسد. یک مخزن بزرگ ذخیره شیر در فضای باز، بخش مرکزی زیرساختی است که این پنجره حیاتی را کنترل می کند و انتخاب، نصب و راه اندازی صحیح آن یکی از مهم ترین تصمیماتی است که یک مدیر کارخانه لبنی اتخاذ می کند. این مقاله یک بررسی دقیق و عملی از مخازن بزرگ ذخیره شیر در فضای باز - ویژگی های طراحی، اجزای کلیدی، ملاحظات اندازه، الزامات عملیاتی، و مناسب بودن برای کاربردهای فراتر از لبنیات، از جمله ذخیره سازی مواد غذایی و مایعات دارویی. چرا نصب در فضای باز نیازمند استانداردهای طراحی خاص است؟ برخلاف مخازن سیلوهای داخلی نصب شده در سالن های فرآوری با دمای کنترل شده، مخازن ذخیره شیر در فضای باز در معرض تابش مستقیم خورشید، نوسانات دمای محیط، بارندگی، باد و در برخی از اقلیم ها یخبندان یا گرمای شدید قرار دارند. این تنشهای محیطی الزامات طراحی را تحمیل میکنند که به طور قابلتوجهی بیشتر از تنشهای داخلی با ظرفیت مشابه هستند. پوسته بیرونی یک مخزن ذخیره شیر در فضای باز از فولاد ضد زنگ 304 یا 316L با درجه مواد غذایی ساخته شده است، با سطح داخلی صیقلی (معمولاً Ra ≤ 0.8 میکرومتر) برای به حداقل رساندن چسبندگی باکتری ها و تسهیل تمیز کردن موثر. بین پوسته های داخلی و خارجی، عایق فوم پلی یورتان با چگالی بالا - معمولاً 100 تا 150 میلی متر ضخامت - تحت فشار تزریق می شود تا یک مانع حرارتی بدون درز و خالی ایجاد کند. این لایه عایق چیزی است که به مخزن اجازه می دهد تا دمای شیر را در 4 درجه سانتیگراد یا کمتر از آن حفظ کند، حتی زمانی که دمای محیط بیش از 35 درجه سانتیگراد باشد، بدون عملکرد مداوم کمپرسور. روکش بیرونی معمولاً یک پوسته فولادی ضد زنگ مات یا برس خورده یا یک پانل آلومینیومی است که بار حرارتی خورشیدی را منعکس می کند. در مناطقی با شدت فرابنفش بالا، گاهی اوقات پوششهای بازتابنده یا سایبانهای اضافی در بالای گنبد مخزن نصب میشوند تا بار حرارتی سیستم تبرید را کاهش دهند. تکیه گاه های پا و قاب های پایه برای لنگر انداختن زمین در فضای باز طراحی شده اند، با مقرراتی برای رواناب زهکشی و حذف آفات در سطح فونداسیون. اجزای اصلی و عملکرد آنها یک مخزن بزرگ ذخیره شیر در فضای باز که به خوبی مشخص شده است، چندین سیستم را ادغام می کند که با هم کار می کنند تا کیفیت شیر را حفظ کنند، عملکرد ایمن را فعال کنند و از انطباق با مقررات حمایت کنند. اجزای زیر در واحدهای صنعتی استاندارد هستند: سیستم تبرید و سرمایش سیستم خنک کننده شامل یک سیم پیچ تبخیرکننده است که مستقیماً به سطح بیرونی دیواره داخلی مخزن جوش داده می شود - طرحی که به عنوان انبساط مستقیم (DX) یا خنک کننده مستقیم شناخته می شود. مبرد از طریق این کویل ها به گردش در می آید و گرمای شیر را جذب می کند و آن را به سرعت سرد می کند. واحد کمپرسور و کندانسور به طور جداگانه، یا بر روی یک سکوی مجاور مخزن یا روی یک اسکله در کنار آن نصب می شوند. برای مخازن بسیار بزرگ (بالای 50000 لیتر)، مدارهای خنک کننده غیرمستقیم مبتنی بر گلیکول گاهی اوقات به جای سیستم های DX استفاده می شود، زیرا به یک چیلر اجازه می دهد تا چندین مخزن را خدمت کند و خطر آلودگی مبرد را در صورت نشت سیم پیچ کاهش می دهد. سیستم همزن شیر یک مایع همگن نیست – گلبول های چربی چگالی کمتری نسبت به فاز آبی دارند و اگر شیر دست نخورده باقی بماند ظرف 30 تا 60 دقیقه به سمت بالا کرم می شود. یک سیستم همزن از این جداسازی جلوگیری می کند و همچنین توزیع یکنواخت دما را در سراسر حجم مخزن تضمین می کند. اکثر مخازن بزرگ در فضای باز از یک همزن موتوری با برش کم استفاده می کنند که در قسمت بالا یا کناری، با پروانه های فولادی ضد زنگ یا پروانه به اندازه قطر مخزن نصب شده است. سرعت هم زدن معمولاً 10 تا 30 دور در دقیقه است - به اندازه کافی سریع برای حفظ یکنواختی، به اندازه کافی آهسته برای جلوگیری از آسیب رساندن به گلبول های چربی یا ترکیب شدن هوا، که باعث اکسیداسیون و توسعه بی طعم می شود. سیستم شستشوی CIP سیستم شستشوی یکپارچه Clean-In-Place (CIP) اجازه می دهد تا با استفاده از توپ های اسپری خودکار یا سر جت های چرخشی که در داخل گنبد مخزن نصب شده اند، فضای داخلی مخزن بدون جدا کردن قطعات تمیز و ضد عفونی شود. یک چرخه استاندارد CIP برای مخزن ذخیره شیر شامل شستشوی اولیه با آب سرد برای شستشوی شیر باقیمانده، شستشوی قلیایی (معمولاً محلول 1-2٪ NaOH در دمای 70-75 درجه سانتیگراد) برای حذف رسوبات پروتئین و چربی، شستشوی میانی، شستشوی اسیدی (0.5-1٪ نیتریک یا فسفریک اسید نهایی) برای حل کردن و حل کردن یک اسید معدنی نیتریک یا فسفریک نهایی است. کل چرخه معمولاً 45 تا 90 دقیقه طول می کشد و توسط یک کنترل کننده CIP مبتنی بر PLC با توالی سوپاپ اتوماتیک و تأیید رسانایی آب شستشو کنترل می شود. نمایشگر دما و ابزارهای مانیتورینگ دمای نگهداری شیر یک نقطه کنترل حیاتی هم تحت قوانین ایمنی مواد غذایی و هم استانداردهای صنایع لبنی است. مخازن بزرگ در فضای باز مجهز به آشکارسازهای دمایی مقاومتی PT100 (RTD) در چندین ارتفاع در داخل مخزن هستند - معمولاً در پایین، سطح میانی و نزدیک به بالا - برای تأیید سرمای یکنواخت در کل حجم. نمایشگرهای دیجیتال دما در سطح چشم اپراتور در قسمت بیرونی مخزن نصب می شوند و در تاسیسات مدرن، داده های دما در زمان واقعی به SCADA مرکزی یا سیستم مدیریت مزرعه منتقل می شود. رلههای هشدار دمای بالا هشدارهای صوتی و تصویری را در صورت افزایش دمای شیر از آستانه از پیش تعیینشده (معمولاً 6 درجه سانتیگراد) ایجاد میکنند و به اپراتورها اجازه میدهند قبل از به خطر افتادن ایمنی محصول مداخله کنند. نشانگرهای سطح مایع و عینک دید نظارت دقیق سطح مایع هم عملکرد عملیاتی و هم ایمنی را انجام می دهد. ترانسمیترهای سطح شناور یا سطح مبتنی بر فشار که در خارج نصب شده اند، بازخوانی صدای مداوم را در پانل اپراتور ارائه می دهند. این ابزارها بر اساس هندسه مخزن خاص و داده های خروجی در هر دو درصد حجم کامل و مطلق (لیتر) کالیبره می شوند. یک لوله شیشه ای از جنس استنلس استیل با علامت های مدرج در قسمت بیرونی مخزن یک بررسی متقاطع بصری مستقیم از خواندن سطح را فراهم می کند و به ویژه در طول عملیات مصرف یا انتقال شیر مفید است. برخی از تاسیسات همچنین دارای زنگ هشدار سطح بالا برای جلوگیری از پر شدن بیش از حد و ریختن آن هستند. روشنایی و مقررات دسترسی روشنایی LED داخلی از طریق گنبد بالایی تعبیه شده است تا فضای داخلی مخزن را در هنگام بازرسی، نمونه برداری یا نگهداری روشن کند. چراغ ها به استاندارد IP68 مهر و موم شده اند تا در برابر رطوبت مقاومت کنند و معمولاً واحدهای LED با حرارت کم هستند تا از گرم شدن موضعی سطح شیر جلوگیری کنند. دسترسی به فضای داخلی از طریق یک راهرو ورودی بالا (معمولاً با قطر 500 میلی متر در مخازن بزرگ)، مجهز به پوشش لولایی و مهر و موم شده با واشر است که می تواند برای بازرسی دستی یا نصب سر اسپری CIP باز شود. یک نردبان داخلی ثابت یا تلسکوپی نیز ممکن است برای مخازن با ارتفاع بالای 3 متر نصب شود. دستورالعمل انتخاب ظرفیت و اندازه انتخاب ظرفیت مخزن مناسب تابعی از حجم شیر مصرفی روزانه، دفعات جمع آوری و برنامه پردازش است. به عنوان یک قاعده عملی، ظرفیت ذخیره سازی باید حداقل 24 ساعت از حداکثر حجم مصرفی را پوشش دهد تا بافری در برابر تاخیرهای جمع آوری، خرابی خط پردازش یا اختلالات برنامه ریزی تانکر ایجاد کند. برای ایستگاههای جمعآوری بزرگ که شیر را از چندین مزرعه جمعآوری میکنند، ظرفیت ذخیرهسازی 48 ساعته اغلب مشخص میشود تا شکافهای پردازش آخر هفته یا تعطیلات را در نظر بگیرد. مقیاس تسهیلات حجم مصرف روزانه ظرفیت تانک توصیه شده پیکربندی معمولی ایستگاه لبنیات متوسط 10000-20000 لیتر در روز 20000–30000 L 1-2 تانک مرکز جمع آوری بزرگ 30000-60000 لیتر در روز 50000–100000 L 2-3 تانک کارخانه فرآوری صنعتی 100000 لیتر در روز 200000-500000 لیتر در کل چندین مخزن در باتری نصب چندین مخزن با ظرفیت متوسط به جای یک مخزن بسیار بزرگ، مزایای عملیاتی دارد: یک مخزن را می توان برای تمیز کردن یا نگهداری آفلاین کرد در حالی که بقیه در سرویس باقی می مانند، و شیر ورودی از مزارع مختلف یا درجه های کیفی را می توان به طور جداگانه برای اهداف ردیابی ذخیره کرد. کاربردهای فراتر از لبنیات: ذخیره سازی مایعات مواد غذایی و دارویی در حالی که ذخیره سازی شیر لبنی کاربرد اصلی است، اصول طراحی یک مخزن بزرگ ذخیره شیر در فضای باز - ساختار بهداشتی فولاد ضد زنگ، پوسته عایق، سازگاری با CIP و کنترل دقیق دما - آن را به همان اندازه برای طیف وسیعی از کاربردهای دیگر ذخیره سازی مایعات در صنایع غذایی و دارویی مناسب می کند. تأسیساتی که آب میوهها، تخممرغهای مایع، روغنهای خوراکی، شربتها یا واسطههای دارویی را پردازش میکنند، اغلب از مخازن ساختاری مشابه با تغییرات جزئی در مواد واشر، طراحی همزن یا محدوده تنظیم دما استفاده میکنند. کاربردهای کلیدی بین صنعتی عبارتند از: نگهداری آب سرد و کنسانتره نوشیدنی قبل از مخلوط کردن یا بطری کردن مخازن نگهداری قند مایع و شربت گلوکز در کارخانه های شیرینی پزی و نانوایی آبگوشت تخمیر یا محیط کشت ذخیره سازی در تاسیسات دارویی و بیوتکنولوژیکی ذخیره سازی مایع تخم مرغ خام در دمای 2 تا 4 درجه سانتی گراد بین شکستن و پاستوریزه شدن در کارخانه های فرآوری تخم مرغ ذخیره سازی بافر روغن خوراکی با پوشش نیتروژن برای جلوگیری از اکسیداسیون هنگام تعیین مخزن برای کاربردهای غیر لبنی، مهم است که تأیید شود که مواد واشر و آب بند با مایع خاصی که ذخیره می شود سازگار هستند - ممکن است به جای سیلیکون استاندارد درجه لبنی برای محصولات اسیدی یا حاوی حلال، فلورسیلیکون یا مهر و موم EPDM مورد نیاز باشد. مشخصات گشتاور همزن ممکن است برای محصولات چسبناک مانند شربت های غلیظ یا کنسانتره پوره میوه نیز نیاز به افزایش داشته باشد. بهترین شیوه های عملیاتی برای عملکرد بلندمدت عمر مفید یک مخزن بزرگ ذخیره شیر در فضای باز به شدت به نحوه نگهداری آن بستگی دارد. چرخههای CIP باید بعد از هر بار تخلیه مخزن اجرا شوند - کوتاهشدن یا کوتاهشدن چرخههای تمیز کردن منجر به تشکیل بیوفیلم روی سطوح مخزن میشود که برداشتن آن به تدریج دشوارتر میشود و در نهایت کیفیت شیر را به خطر میاندازد. غلظت ها و دماهای شیمیایی CIP باید با آزمایش تیتراسیون یا رسانایی تأیید شود نه اینکه تنها از تنظیمات پمپ دوز فرض شود. تعمیر و نگهداری سیستم تبرید به همان اندازه حیاتی است. کویل های کندانسور در تاسیسات در فضای باز گرد و غبار، حشرات و زباله ها را جمع می کنند که باعث کاهش راندمان تبادل حرارت و افزایش ساعات کار کمپرسور می شود. بازرسی ماهانه بصری و تمیز کردن هوای فشرده پرههای کندانسور، همراه با بررسی فصلی شارژ مبرد و تجزیه و تحلیل سالانه روغن کمپرسور، به طور قابلتوجهی طول عمر تجهیزات را افزایش داده و مصرف انرژی را کاهش میدهد. کالیبراسیون ضبط کننده دما باید حداقل سالیانه با یک دماسنج مرجع معتبر انجام شود تا اطمینان حاصل شود که داده های دمای ثبت شده از نظر قانونی برای ممیزی ایمنی مواد غذایی قابل دفاع هستند. در نهایت، فونداسیون مخازن و سازه های نگهدارنده باید سالانه از نظر خوردگی، نشست یا ترک خوردگی، به ویژه در مناطقی که خاک های تهاجمی یا یخبندان فصلی دارند، بازرسی شوند. مخزنی که حتی چند درجه از سطح خارج میشود میتواند بر بارهای باربر همزن، دقت سنسور سطح مایع و زهکشی کامل در طول CIP تأثیر بگذارد - سرمایهگذاریهای کوچک تعمیر و نگهداری در سطح فونداسیون از مشکلات عملیاتی بسیار بزرگتر در پایین دست جلوگیری میکند.
چگونه یک خط تولید فرآوری پوره میوه هسته دار، میوه تازه را به محصولات آماده بازار تبدیل می کند؟ میوههای هستهدار - از جمله هلو، زردآلو، آلو، گیلاس، انبه و زیتون - از جمله با ارزشترین میوهها از نظر تجاری در صنعت جهانی غذا و نوشیدنی هستند. مشخصات طعم غنی، شیرینی طبیعی و محتوای غذایی بالا آنها را به کاندیدای ایده آل برای طیف گسترده ای از محصولات فرآوری شده تبدیل می کند: از پوره های میوه خالص و اسپری های طعم دار گرفته تا پرکننده های نانوایی، پایه های مربا، و افزودنی های درجه یک نوشیدنی. با این حال، تبدیل میوه هسته دار تازه به پوره ای پایدار و باکیفیت نیاز به یک خط تولید با مهندسی دقیق دارد که چالش های ساختاری و بیوشیمیایی منحصر به فردی را که این میوه ها وجود دارند - به ویژه گودال سخت در مرکز، برطرف می کند. این مقاله به بررسی کامل آن می پردازد خط تولید فرآوری پوره میوه هسته دار در جزئیات عملی، پوشش هر مرحله پردازش، تجهیزات درگیر، و خروجی های محصول خاص که خط می تواند پشتیبانی کند. دریافت و پیش مرتب سازی مواد اولیه فرآیند تولید با دریافت و بازرسی میوه خام ورودی آغاز می شود. میوه های هسته دار بسیار فاسد شدنی و حساس به کبودی هستند، به این معنی که حمل و نقل سریع و دقیق در مرحله پذیرش برای حفظ کیفیت پالپ و به حداقل رساندن اکسیداسیون بسیار مهم است. پس از تحویل، دستههای میوه توزین، نمونهبرداری و برای پارامترهای کیفیت کلیدی از جمله Brix (محتوای قند)، pH، یکنواختی رنگ و میزان عیب قابل مشاهده آزمایش میشوند. پیش مرتب سازی روی نوار نقاله های غلتکی یا ارتعاشی انجام می شود، جایی که میوه های آسیب دیده، رسیده یا کم اندازه حذف می شوند - به صورت دستی یا از طریق سیستم های مرتب سازی نوری مجهز به دوربین های مادون قرمز نزدیک (NIR). برای خطوط تولید ممتاز مانند پوره هلو عسلی یا پوره گیلاس تک رقمی، در این مرحله مشخصات مواد اولیه محکم اعمال می شود تا طعم و ثبات رنگ در محصول نهایی تضمین شود. میوههایی که بازرسی میشوند به شستشو ادامه میدهند، در حالی که مواد رد شده به جریانهای استفاده ثانویه یا پردازش زباله هدایت میشوند. شستن، دستون کردن و خمیر کردن میوه پس از مرتب سازی وارد سیستم شستشوی چند مرحله ای می شود. این معمولاً از یک مخزن شناور برای خیساندن اولیه و حذف زباله تشکیل شده است و به دنبال آن یک شستشوی اسپری با فشار بالا برای از بین بردن میکروارگانیسم های سطحی، بقایای مواد شیمیایی کشاورزی و ذرات خاک انجام می شود. دمای آب و سطوح دوز کلر یا ازن در سیستم شستشو با توجه به پروتکل های ایمنی مواد غذایی و الزامات مطابقت بازار صادراتی کنترل می شود. دستون کردن از نظر فنی سخت ترین مرحله منحصر به فرد برای پردازش میوه هسته دار است. گودال باید به طور کامل از خمیر جدا شود بدون اینکه جریان پوره را آلوده کند - قطعات گودال یک خطر حیاتی برای ایمنی مواد غذایی هستند. ماشینهای سنگزدایی صنعتی هلو، زردآلو و آلو از ترکیبی از تیغههای شکافنده و برسهای دوار یا پارو برای آزاد کردن گودال از گوشت اطراف استفاده میکنند. برای میوه های هسته دار کوچکتر مانند گیلاس، دستونرهای گریز از مرکز با سرعت بالا یا سیستم های تخلیه پنوماتیک مناسب تر هستند. میوه های سفت مانند زیتون نیاز به رویکرد تخصصی دارند. دستونرهای زیتون معمولاً از غلتک های ضد چرخش یا سرهای برش کالیبره شده با نسبت گودال به گوشت نوع زیتون در حال فرآوری استفاده می کنند. صرف نظر از نوع میوه، یک واحد تشخیص فلز یا بازرسی اشعه ایکس باید در پایین دست دستونر نصب شود تا بررسی شود که هیچ قطعه گودالی از آن عبور نکرده است. هنگامی که از بین رفت، گوشت میوه به سمت پالپر فینیشر می رود، که بافت را می شکند و پوره را از طریق یک صفحه فولادی ضد زنگ می گذراند. اندازه های دیافراگم صفحه نمایش بر اساس بافت پوره مورد نظر انتخاب می شوند: صفحه های درشت تر (1.0-2.0 میلی متر) برای محصولات روستایی یا نانوایی، صفحه نمایش های ظریف (0.4-0.8 میلی متر) برای پوره های درجه یک نوشیدنی صاف. فینیشر گذر دوم بافت را بیشتر اصلاح می کند و هر گونه فیبر یا تکه های دانه باقی مانده را از بین می برد. غیر فعال سازی و ترکیب آنزیم ها پوره میوه هسته دار تازه حاوی آنزیم های طبیعی - به ویژه پلی فنل اکسیداز (PPO) و پراکسیداز - است که باعث قهوه ای شدن سریع و تخریب طعم در هنگام از هم گسیختگی بافت می شود. بنابراین غیرفعال سازی آنزیم یک مرحله مهم زمانی است که باید در سریع ترین زمان ممکن پس از خمیرسازی انجام شود. دو روش اصلی مورد استفاده در خطوط پوره میوه هسته دار صنعتی عبارتند از: پردازش داغ: پوره به سرعت با استفاده از مبدل حرارتی لولهای یا سطح خراشیده بلافاصله پس از خمیرگیری تا دمای 85 تا 95 درجه سانتیگراد گرم میشود. این روش پورهای پایدارتر و با رنگ روشنتر با ویسکوزیته بالاتر تولید میکند که آن را برای پر کردن نانوایی و پایههای مربا ایدهآل میکند. سرماخوردگی با دوز اسید اسکوربیک: پوره در دمای پایین نگهداری می شود و با اسید اسکوربیک (ویتامین C) به عنوان یک آنتی اکسیدان درمان می شود. این روش ترکیبات آروماتیک فرار و طعم های تازه را بهتر حفظ می کند، و باعث می شود که برای پوره های میوه و افزودنی های درجه یک نوشیدنی ترجیح داده شود. پس از غیر فعال شدن آنزیم، پوره وارد مرحله اختلاط و استانداردسازی می شود. در اینجا، بریکس و pH به صورت خطی اندازه گیری می شوند و برای مطابقت با مشخصات محصول تنظیم می شوند. برای محصولات طعمدار مانند پوره هلو عسلی، شیرینکنندهها، کنسانترههای طعمدهنده یا مواد اسیدی در این مرحله با استفاده از سیستم دوز ادغامشده در مخزن مخلوط اضافه میشوند. اختلاط تحت برش کنترل شده انجام می شود تا از توزیع همگن بدون تولید فوم بیش از حد اطمینان حاصل شود. گزینه های غلظت، پاستوریزه و نگهداری بسته به کاربرد مورد نظر، پوره میوه هسته دار ممکن است به شکل غلیظ پردازش شود یا قبل از عملیات حرارتی در بریکس طبیعی نگهداری شود. غلظت تبخیری با استفاده از یک اواپراتور فیلم در حال سقوط، محتوای آب را در خلاء کاهش میدهد و معمولاً پوره هلو یا زردآلو طبیعی بریکس (۱۰ تا ۱۴ درجه بریکس) را به ۲۸ تا ۳۶ درجه بریکس برای کاربردهای پایه مربا میرساند. تغلیظ هزینه های حمل و نقل و ذخیره سازی را کاهش می دهد و عمر ماندگاری را افزایش می دهد و در عین حال شدت طعم را زمانی که تحت خلاء در دمای پایین انجام می شود حفظ می کند. پاستوریزه کردن مرحله اولیه نگهداری حرارتی برای پوره های میوه هسته دار است که برای بسته بندی آسپتیک در نظر گرفته نشده است. جدول زیر پارامترهای معمولی پاستوریزاسیون را بر اساس نوع محصول خلاصه می کند: نوع محصول دمای پاستوریزاسیون زمان نگه دارید فرمت بسته بندی پوره میوه خالص (تازه) 85-90 درجه سانتیگراد 15-30 ثانیه کیسه سرد / وان فیلینگ نانوایی / پایه مربا 90-95 درجه سانتیگراد 30-60 ثانیه کیسه در درام آسپتیک افزودنی درجه نوشیدنی 95–110 درجه سانتیگراد (UHT) 4-15 ثانیه کارتن آسپتیک / IBC پوره منجمد 85 درجه سانتی گراد پیش انجماد 15 ثانیه بلوک منجمد / IQF برای بازارهای صادراتی یا کاربردهایی که به پایداری قفسه محیطی نیاز دارند، پردازش آسپتیک مسیر ترجیحی است. پوره در یک مبدل حرارتی سطح خراشیده تا دمای UHT گرم می شود - برای محصولات چسبناکی که مبدل های صفحه استاندارد را خراب می کنند ضروری است - و سپس در کیسه ها، درام ها یا IBC های از قبل استریل شده تحت شرایط استریل پر می شود. این قالب بر تجارت مواد صنعتی برای پوره های میوه هسته دار که در تولید ماست، اسموتی و شیرینی استفاده می شود، غالب است. پر کردن، بسته بندی، و ذخیره سازی سرد مرحله پر کردن باید با قالب بسته بندی انتخاب شده برای هر خط محصول مطابقت داشته باشد. پوره هلو طعمدار خردهفروشی یا بستههای میوهای با مصرف مستقیم در فنجانها، کیسهها یا شیشهها روی دستگاههای پرکن پیستونی یا چرخشی با دقت سروو پر میشوند. پرکنندههای نانوایی و پایههای مربا که برای استفاده در خدمات غذایی در نظر گرفته شدهاند، با استفاده از پرکنندههای کیسه آسپتیک با شستشوی نیتروژن استریل برای جلوگیری از اکسید شدن، در قالبهای 20 کیلوگرمی یا 200 کیلوگرمی آسپتیک کیسه در درام پر میشوند. برای تولید پوره منجمد، ظروف پر شده از یک فریزر مارپیچی یا تونل انفجار عبور داده میشوند تا دمای هسته را قبل از پالتسازی به 18- درجه سانتیگراد یا کمتر برسانند. خطوط IQF (Individually Quick Frozen) همچنین برای قسمت های پوره میوه هسته دار استفاده می شود و گلوله ها یا دیسک های منجمد را تولید می کند که برای دوز بندی مناسب در تولید مواد غذایی پایین دستی مناسب است. طراحی تاسیسات سردخانه بخشی جدایی ناپذیر از خط تولید است. پوره های سرد شده نیاز به نگهداری در دمای 0 تا 4 درجه سانتی گراد با رطوبت کنترل شده دارند تا از متراکم شدن روی بسته بندی جلوگیری شود. محصولات منجمد در دمای 18- تا 22- درجه سانتیگراد نگهداری می شوند. چرخش صحیح موجودی اولین بار (FIFO)، همراه با قابلیت ردیابی دسته ای الکترونیکی، تضمین می کند که هیچ محصولی قبل از ارسال بیشتر از مدت زمان ماندگاری مشخص شده خود پیر نمی شود. تطبیق خط برای انواع مختلف میوه های هسته دار یکی از مهم ترین ملاحظات طراحی برای خط تولید فرآوری پوره میوه هسته دار، انعطاف پذیری در بین انواع میوه است. هلو و زردآلو دارای گوشت نسبتاً نرم و پیکربندی گودالهای آزاد هستند که به راحتی در توان عملیاتی بالا قابل حمل هستند. در مقابل، آلوها اغلب دارای انواع سنگ چسبنده هستند که در آن گودال محکم به گوشت میچسبد و به گشتاور دیستونر بالاتر و انتخاب دقیق صفحه نمایش نیاز دارد. آلبالوها کوچک و سرشار از رنگدانه های آنتوسیانین هستند که می توانند سطوح تجهیزات را لکه دار کنند و به چرخه های مکرر CIP نیاز دارند. انبه به دلیل داشتن شبکه فیبر طولانی و درشت که میتواند صفحههای فینیشر را مسدود کند، به یک مرحله مدیریت فیبر اضافی نیاز دارد. فرآوری زیتون برای پوره یا خمیر به دلیل محتوای پلی فنل بالا و ساختار سلولی متفاوت میوه، پیچیدگی بیشتری ایجاد می کند. خطوط پوره زیتون معمولاً شامل یک مرحله مالاکسیشن - اختلاط آهسته خمیر خرد شده برای تقویت ادغام قطرات روغن و توسعه طعم - قبل از مراحل خمیرگیری و تکمیلی است که برای سایر میوه های هسته دار استفاده می شود. یک خط تولید با طراحی خوب باید تغییرات محصول را با حداقل زمان خرابی در خود جای دهد. این به معنای استفاده از اتصالات سریع رهاسازی، سطوح خیس سازگار با CIP، مجموعههای صفحه قابل تعویض برای پالپر فینیشر، و دستور العملهای کنترلکننده منطقی قابل برنامهریزی (PLC) است که بهطور خودکار سرعت نوار نقاله، دمای پاستوریزاسیون و نقاط تنظیم Brix را هنگام جابجایی بین انواع میوه یا درجههای محصول تنظیم میکند. توانایی پردازش چندین گونه میوه هسته دار در یک خط واحد، به طور قابل توجهی استفاده از دارایی را بهبود می بخشد و هزینه سرمایه هر SKU را کاهش می دهد.
چه چیزی یک خط فرآوری لبنیات مدرن را کارآمد و ایمن می کند؟ فرآوری لبنیات طی چند دهه گذشته به طرز چشمگیری تکامل یافته است. امروز خطوط تولید لبنیات دیگر راهاندازیهای پردازش دستهای ساده نیستند - آنها سیستمهای بسیار یکپارچهای هستند که عملیات حرارتی، بستهبندی استریل، کنترل تخمیر و مدیریت زنجیره سرد را تحت یک جریان کار مداوم ترکیب میکنند. برای تولیدکنندگان لبنیات، درک ساختار و عملکرد هر بخش در یک خط کامل فرآوری لبنیات نه تنها برای حفظ کیفیت محصول، بلکه برای دستیابی به کارایی عملیاتی، انطباق با مقررات و سودآوری بلندمدت ضروری است. خط تولید شیر UHT: استاندارد برای افزایش عمر مفید فرآوری با دمای فوق العاده بالا (UHT) یکی از پرکاربردترین فناوری ها در صنعت لبنیات جهانی است. خط تولید شیر UHT شیر را در دمای بین 135 تا 150 درجه سانتی گراد به مدت دو تا چهار ثانیه گرم می کند و به طور موثر همه میکروارگانیسم های بیماری زا و فاسد کننده را از بین می برد. این به محصول نهایی اجازه می دهد تا تا 12 ماه بدون یخچال در قفسه باقی بماند - یک مزیت بزرگ برای بازارهای صادراتی و مناطق با زنجیره های سرد توسعه نیافته. تجهیزات کلیدی در خط UHT شامل مخزن تعادل، واحد هوازدایی، هموژنایزر، مبدل حرارتی لوله ای یا صفحه ای و دستگاه پرکننده آسپتیک است. هر جزء نقش مهمی ایفا می کند. هموژنایزر اندازه کروی چربی را کاهش می دهد تا از جدا شدن خامه جلوگیری کند، در حالی که پرکننده آسپتیک اطمینان می دهد که شیر استریل شده در یک محیط استریل بسته بندی می شود و خطر آلودگی پس از فرآیند را از بین می برد. قالبهای بستهبندی که معمولاً مورد استفاده قرار میگیرند شامل کارتنهای Tetra Pak، بطریهای HDPE و کیسههای آسپتیک هستند. یکی از چالش های رایج در پردازش UHT رسوب زدگی است - تجمع پروتئین های دناتوره شده با حرارت و رسوبات فسفات کلسیم بر روی سطوح مبدل حرارتی. برای رفع این مشکل، سیستمهای UHT مدرن مجهز به سیستمهای Clean-In-Place (CIP) هستند که به طور خودکار مواد تمیزکننده را پس از هر بار تولید از طریق تجهیزات چرخانده و بازده حرارتی را حفظ کرده و زمان خرابی را کاهش میدهند. خط تولید شیر پاستوریزه: ایجاد تعادل بین ایمنی و تازگی برخلاف شیر UHT، شیر پاستوریزه در دماهای پایین تر - معمولاً 72 درجه سانتیگراد به مدت 15 ثانیه در روش HTST (زمان کوتاه دمای بالا) - که باکتری های مضر را از بین می برد و در عین حال طعم طبیعی، مشخصات تغذیه ای و ترکیبات زیست فعال شیر را حفظ می کند. شیر پاستوریزه باید در یخچال نگهداری شود و به طور کلی بسته به نوع بسته بندی و حمل و نقل پس از پاستوریزه شدن، ماندگاری 7 تا 21 روز دارد. خط کامل تولید شیر پاستوریزه شامل مخازن پذیرش و نگهداری شیر خام، مبدل حرارتی صفحه ای برای پاستوریزاسیون و خنک سازی، هموژنایزر، واحد استانداردسازی (برای کنترل میزان چربی) و دستگاه پرکن می باشد. واحد استانداردسازی به ویژه برای عملیات در مقیاس بزرگ مهم است، زیرا به تولیدکنندگان اجازه می دهد تا به طور مداوم مشخصات محتوای چربی مانند شیر کامل (3.5٪)، نیمه بدون چربی (1.5-1.8٪)، یا بدون چربی (کمتر از 0.5٪) را رعایت کنند. پایش دما یک نقطه کنترل بحرانی در سراسر خط شیر پاستوریزه است. سنسورهای خودکار به طور مداوم دما را در هر مرحله از پردازش ثبت و ثبت می کنند. اگر دمای لوله نگهدارنده به زیر آستانه مورد نیاز برسد، یک شیر انحرافی به طور خودکار شیر را برای فرآوری مجدد هدایت می کند - یک مکانیسم ایمنی داخلی که از رسیدن محصول کم فرآوری شده به پرکننده جلوگیری می کند. اتاق های شیر فارم لبنیات: پایه و اساس کیفیت شیر خام کیفیت هر محصول لبنی در نهایت از منبع شروع می شود: مزرعه لبنی. یک اتاق شیر با طراحی خوب - که به آن شیردوشی یا تأسیسات شیردوشی نیز گفته می شود - اولین مرحله از خط تولید لبنیات است و تأثیر مستقیمی بر بار میکروبی و تعداد سلول های سوماتیک شیر خام دارد. اتاق های شیر که نگهداری ضعیفی دارند می توانند آلودگی هایی را ایجاد کنند که حتی با پردازش حرارتی پایین دست از بین بردن آن دشوار است. اتاقهای شیر مزرعههای لبنی مدرن مجهز به سیستمهای شیردوشی خودکار (AMS)، مخازن خنککننده شیر فله، واحدهای فیلتراسیون درون خطی و سیستمهای تمیز کردن CIP هستند. مخزن خنک کننده شیر فله به سرعت شیر خام را از دمای بدن گاو (~38 درجه سانتیگراد) به کمتر از 4 درجه سانتیگراد در عرض دو ساعت پس از دوشش سرد می کند - پنجره ای حیاتی برای محدود کردن تکثیر باکتری ها. ساختار فولاد ضد زنگ در سراسر اتاق شیر، سطوح بهداشتی را تضمین می کند که به راحتی تمیز می شوند و در برابر خوردگی مقاوم هستند. شاخصهای عملکرد کلیدی که در اتاق شیر در سطح مزرعه نظارت میشوند عبارتند از: تعداد کل باکتری ها (TBC): برای شیر خام درجه A باید کمتر از 100000 CFU/ml باشد. تعداد سلول های سوماتیک (SCC): مقادیر بالای 200000 سلول در میلی لیتر ممکن است نشان دهنده ورم پستان در گله باشد. دمای شیر در هنگام جمع آوری: باید در طول نگهداری و حمل و نقل ≤4 درجه سانتیگراد باقی بماند باقیمانده های آنتی بیوتیک: قبل از ورود شیر به هر خط فرآوری، آزمایشات معمول مورد نیاز است سرمایهگذاری در زیرساختهای سطح مزرعه با کیفیت بالا اختیاری نیست - این پیشنیاز برای تولید محصولات لبنی ایمن و درجه یک است. خط تولید تخمیر ماست: کنترل دقیق برای کیفیت ثابت تولید ماست به رویکردی کاملاً متفاوت در مقایسه با فرآوری شیر مایع نیاز دارد. خط تولید تخمیر ماست شامل کنترل دقیق فعالیت میکروبی برای تبدیل لاکتوز شیر به اسید لاکتیک است که باعث کاهش pH و ژل شدن پروتئینهای شیر میشود. نتیجه محصولی با طعم تند و بافت ضخیم است. این خط معمولاً ماست آماده (تخمیر شده در ظرف نهایی)، ماست هم زده (در مخزن تخمیر شده و سپس هم زده) یا ماست قابل شرب تولید می کند که هر کدام به تنظیمات تجهیزات متفاوتی نیاز دارند. مراحل اصلی در خط تولید تخمیر ماست به شرح زیر است: مرحله فرآیند پارامتر کلیدی 1 استانداردسازی و ترکیب شیر محتوای چربی و پروتئین 2 همگن سازی فشار 150-200 بار 3 عملیات حرارتی 90-95 درجه سانتیگراد به مدت 5 دقیقه 4 تلقیح کشت سرد کننده و استارتر دمای تلقیح 42-44 درجه سانتیگراد 5 تخمیر pH هدف 4.2-4.6 6 خنک کننده و پر کردن قبل از پر کردن در دمای زیر 20 درجه سانتیگراد فرهنگ آغازگر مورد استفاده - معمولاً ترکیبی از استرپتوکوک ترموفیلوس و لاکتوباسیلوس دلبروکی subsp. بولگاریکوس - باید به دقت دوز شود و در دمای صحیح اضافه شود تا از فعالیت تخمیر ثابت اطمینان حاصل شود. پایش خودکار pH در مخازن تخمیر به اپراتورها این امکان را می دهد که تخمیر را دقیقاً زمانی که اسیدیته مورد نظر به دست می آید خاتمه دهند و از اسیدی شدن بیش از حد که منجر به یک محصول بیش از حد ترش می شود جلوگیری می کند. یکپارچه سازی و اتوماسیون در سراسر خط کامل پردازش لبنیات یک کارخانه لبنی رقابتی هر خط تولید را به صورت مجزا اداره نمی کند. کارخانه های فرآوری لبنیات مدرن خطوط UHT، پاستوریزاسیون، پذیرش مزرعه و تخمیر خود را از طریق یک سیستم متمرکز SCADA (کنترل نظارتی و جمع آوری داده) یکپارچه می کنند. این به مدیران کارخانه اجازه میدهد تا دادههای فرآیند را در زمان واقعی نظارت کنند، ناهنجاریها را شناسایی کنند، چرخههای CIP را برنامهریزی کنند و گزارشهای تولید تولید کنند - همه از یک رابط کنترلی واحد. اتوماسیون همچنین نقش مهمی در بهره وری انرژی ایفا می کند. سیستم های بازیابی گرما در خطوط پاستوریزاسیون و UHT می توانند تا 94 درصد از انرژی حرارتی مورد استفاده در گرمایش را بازیابی کنند و مصرف بخار را به طور چشمگیری کاهش دهند. درایوهای فرکانس متغیر در پمپ ها و کمپرسورها باعث کاهش بیشتر مصرف برق می شود. برای تسهیلاتی که گواهیهای پایداری را هدف قرار میدهند یا به دنبال کاهش هزینههای عملیاتی هستند، این سرمایهگذاریها معمولاً ظرف دو تا سه سال بازپرداخت میکنند. قابلیت ردیابی حوزه دیگری است که در آن ادغام ارزش قابل اندازه گیری ارائه می دهد. با پیوند دادن سوابق دستهای از مصرف شیر مزرعه از طریق فرآوری، بستهبندی و توزیع، تولیدکنندگان لبنیات میتوانند با سرعت و دقت به حوادث ایمنی غذا پاسخ دهند - به جای چند روز، تعداد زیادی محصول آسیبدیده را در عرض چند دقیقه جدا کنند. این سطح از قابلیت ردیابی به طور فزاینده ای مورد نیاز خرده فروشان و نهادهای نظارتی در بازارهای کلیدی است. انتخاب پیکربندی مناسب خط تولید لبنیات انتخاب ترکیب مناسب خطوط تولید به عوامل مختلفی بستگی دارد: ترکیب محصول هدف، ظرفیت پردازش روزانه، جغرافیای بازار، زیرساخت های موجود و بودجه سرمایه. یک لبنیات منطقهای کوچک که بازارهای تازه محلی را ارائه میکند ممکن است خط شیر پاستوریزه با واحد تخمیر ماست را در اولویت قرار دهد. در مقابل، یک پردازنده بزرگ صادرات گرا سرمایه گذاری زیادی در ظرفیت UHT و فناوری بسته بندی آسپتیک خواهد داشت. هنگام ارزیابی تامین کنندگان تجهیزات، خریداران باید فراتر از قیمت خرید اولیه نگاه کنند و کل هزینه مالکیت را بررسی کنند - از جمله مصرف انرژی، در دسترس بودن قطعات یدکی، پوشش خدمات پس از فروش، و سابقه تامین کننده با نصب در مقیاس مشابه. آزمایش در مقیاس آزمایشی قبل از راه اندازی کامل خط نیز می تواند از اشتباهات پرهزینه جلوگیری کند، به ویژه برای دسته بندی محصولات جدید یا ترکیبات غیر معمول شیر خام. در نهایت، یک خط تولید لبنیات با پیکربندی مناسب فقط یک دارایی سرمایه ای نیست، بلکه ستون فقرات عملیاتی یک برند لبنی است. دریافت فناوری، طرحبندی و کنترلهای فرآیند از همان ابتدا کیفیت محصول، زمان تولید و توانایی افزایش ظرفیت را با افزایش تقاضای بازار تعیین میکند.
شرکت فناوری سیالات شانگهای یی یانگ، یک شرکت مهندسی سیال متخصص در محصولات لبنی، فرآوری عمیق میوه و سبزیجات، نوشابه ها، چاشنی ها، محصولات بهداشتی و سایر پروژه های کلید در دست است. ما متعهد به تبدیل شدن به برند مهندسی مواد غذایی فراتر از برندهای خارجی، ارائه راه حل های یکپارچه مهندسی مواد غذایی و تجهیزات، یکپارچه سازی طراحی، پردازش، ساخت، نصب و مدیریت مهندسی برای مشتریان داخلی و خارجی هستیم. ما انواع تجهیزات غیر استاندارد (فولاد ضد زنگ) را برای مشتریان سفارشی می کنیم. نصب و راه اندازی تجهیزات، دستگاه، لوله، برق و ابزار دقیق را ارائه دهید. بر اساس نیاز مشتری، ما طیف کاملی از خدمات یکپارچه از برنامه ریزی اولیه، مشاوره، هزینه یابی، طراحی مهندسی، مدیریت پروژه، ارزیابی پروژه و نگهداری سیستم را ارائه می دهیم. این شرکت دارای نیروی فنی قوی، تجربه غنی در تولید محصول، گروهی از پرسنل مهندسی و فنی، بخش طراحی و ساخت مکانیک و متخصصان حوزه کنترل اتوماتیک با بیش از 10 سال تجربه در صنعت است. ما به شرکت های معروف مواد غذایی و کالج های صنعت سبک در داخل و خارج از کشور متکی هستیم و به طور مداوم فناوری پیشرفته را در داخل و خارج از کشور برای بهبود طراحی و فناوری یاد می گیریم. ما حالت مدیریت پیشرفته، مردم گرا را اتخاذ می کنیم، فرهنگ سازمانی (اعتماد، احتیاط، مسئولیت، ارتباط، شادی) را ایجاد می کنیم، یک تیم حرفه ای رقابتی بین المللی می سازیم که برای خدمت به مشتریان غذایی داخلی و خارجی اختصاص یافته است. با درجه بالایی از حرفه ای بودن، مفهوم طراحی پیشرفته، کیفیت محصول قابل اعتماد، سیستم خدمات پس از فروش، ما به مشتریان جدید و قدیمی محصولات کاربردی تر و هوشمندتر ارائه می دهیم.
شرکت فناوری سیالات شانگهای یی یانگ، یک شرکت مهندسی سیال متخصص در محصولات لبنی، فرآوری عمیق میوه و سبزیجات، نوشابه ها، چاشنی ها، محصولات بهداشتی و سایر پروژه های کلید در دست است. ما متعهد به تبدیل شدن به برند مهندسی مواد غذایی فراتر از برندهای خارجی، ارائه راه حل های یکپارچه مهندسی مواد غذایی و تجهیزات، یکپارچه سازی طراحی، پردازش، ساخت، نصب و مدیریت مهندسی برای مشتریان داخلی و خارجی هستیم. ما انواع تجهیزات غیر استاندارد (فولاد ضد زنگ) را برای مشتریان سفارشی می کنیم. نصب و راه اندازی تجهیزات، دستگاه، لوله، برق و ابزار دقیق را ارائه دهید. بر اساس نیاز مشتری، ما طیف کاملی از خدمات یکپارچه از برنامه ریزی اولیه، مشاوره، هزینه یابی، طراحی مهندسی، مدیریت پروژه، ارزیابی پروژه و نگهداری سیستم را ارائه می دهیم. این شرکت دارای نیروی فنی قوی، تجربه غنی در تولید محصول، گروهی از پرسنل مهندسی و فنی، بخش طراحی و ساخت مکانیک و متخصصان حوزه کنترل اتوماتیک با بیش از 10 سال تجربه در صنعت است. ما به شرکت های معروف مواد غذایی و کالج های صنعت سبک در داخل و خارج از کشور متکی هستیم و به طور مداوم فناوری پیشرفته را در داخل و خارج از کشور برای بهبود طراحی و فناوری یاد می گیریم. ما حالت مدیریت پیشرفته، مردم گرا را اتخاذ می کنیم، فرهنگ سازمانی (اعتماد، احتیاط، مسئولیت، ارتباط، شادی) را ایجاد می کنیم، یک تیم حرفه ای رقابتی بین المللی می سازیم که برای خدمت به مشتریان غذایی داخلی و خارجی اختصاص یافته است. با درجه بالایی از حرفه ای بودن، مفهوم طراحی پیشرفته، کیفیت محصول قابل اعتماد، سیستم خدمات پس از فروش، ما به مشتریان جدید و قدیمی محصولات کاربردی تر و هوشمندتر ارائه می دهیم.
شرکت فناوری سیالات شانگهای یی یانگ، یک شرکت مهندسی سیال متخصص در محصولات لبنی، فرآوری عمیق میوه و سبزیجات، نوشابه ها، چاشنی ها، محصولات بهداشتی و سایر پروژه های کلید در دست است. ما متعهد به تبدیل شدن به برند مهندسی مواد غذایی فراتر از برندهای خارجی، ارائه راه حل های یکپارچه مهندسی مواد غذایی و تجهیزات، یکپارچه سازی طراحی، پردازش، ساخت، نصب و مدیریت مهندسی برای مشتریان داخلی و خارجی هستیم. ما انواع تجهیزات غیر استاندارد (فولاد ضد زنگ) را برای مشتریان سفارشی می کنیم. نصب و راه اندازی تجهیزات، دستگاه، لوله، برق و ابزار دقیق را ارائه دهید. بر اساس نیاز مشتری، ما طیف کاملی از خدمات یکپارچه از برنامه ریزی اولیه، مشاوره، هزینه یابی، طراحی مهندسی، مدیریت پروژه، ارزیابی پروژه و نگهداری سیستم را ارائه می دهیم. این شرکت دارای نیروی فنی قوی، تجربه غنی در تولید محصول، گروهی از پرسنل مهندسی و فنی، بخش طراحی و ساخت مکانیک و متخصصان حوزه کنترل اتوماتیک با بیش از 10 سال تجربه در صنعت است. ما به شرکت های معروف مواد غذایی و کالج های صنعت سبک در داخل و خارج از کشور متکی هستیم و به طور مداوم فناوری پیشرفته را در داخل و خارج از کشور برای بهبود طراحی و فناوری یاد می گیریم. ما حالت مدیریت پیشرفته، مردم گرا را اتخاذ می کنیم، فرهنگ سازمانی (اعتماد، احتیاط، مسئولیت، ارتباط، شادی) را ایجاد می کنیم، یک تیم حرفه ای رقابتی بین المللی می سازیم که برای خدمت به مشتریان غذایی داخلی و خارجی اختصاص یافته است. با درجه بالایی از حرفه ای بودن، مفهوم طراحی پیشرفته، کیفیت محصول قابل اعتماد، سیستم خدمات پس از فروش، ما به مشتریان جدید و قدیمی محصولات کاربردی تر و هوشمندتر ارائه می دهیم.
اطلاعات تماس
Production Address: شماره 9188 جاده چوانان فنگگونگ، منطقه فنگشیان، شانگهای
Office Address: اتاق 603، ساختمان 57، شماره 260 جاده Maoyuan، منطقه Fengxian، شانگهای
TEL: 86-18221904658
E-mail: [email protected]
درخواست نقل قول سفارشی به چیز خاصی نیاز دارید؟ ما اینجا هستیم تا کمک کنیم.