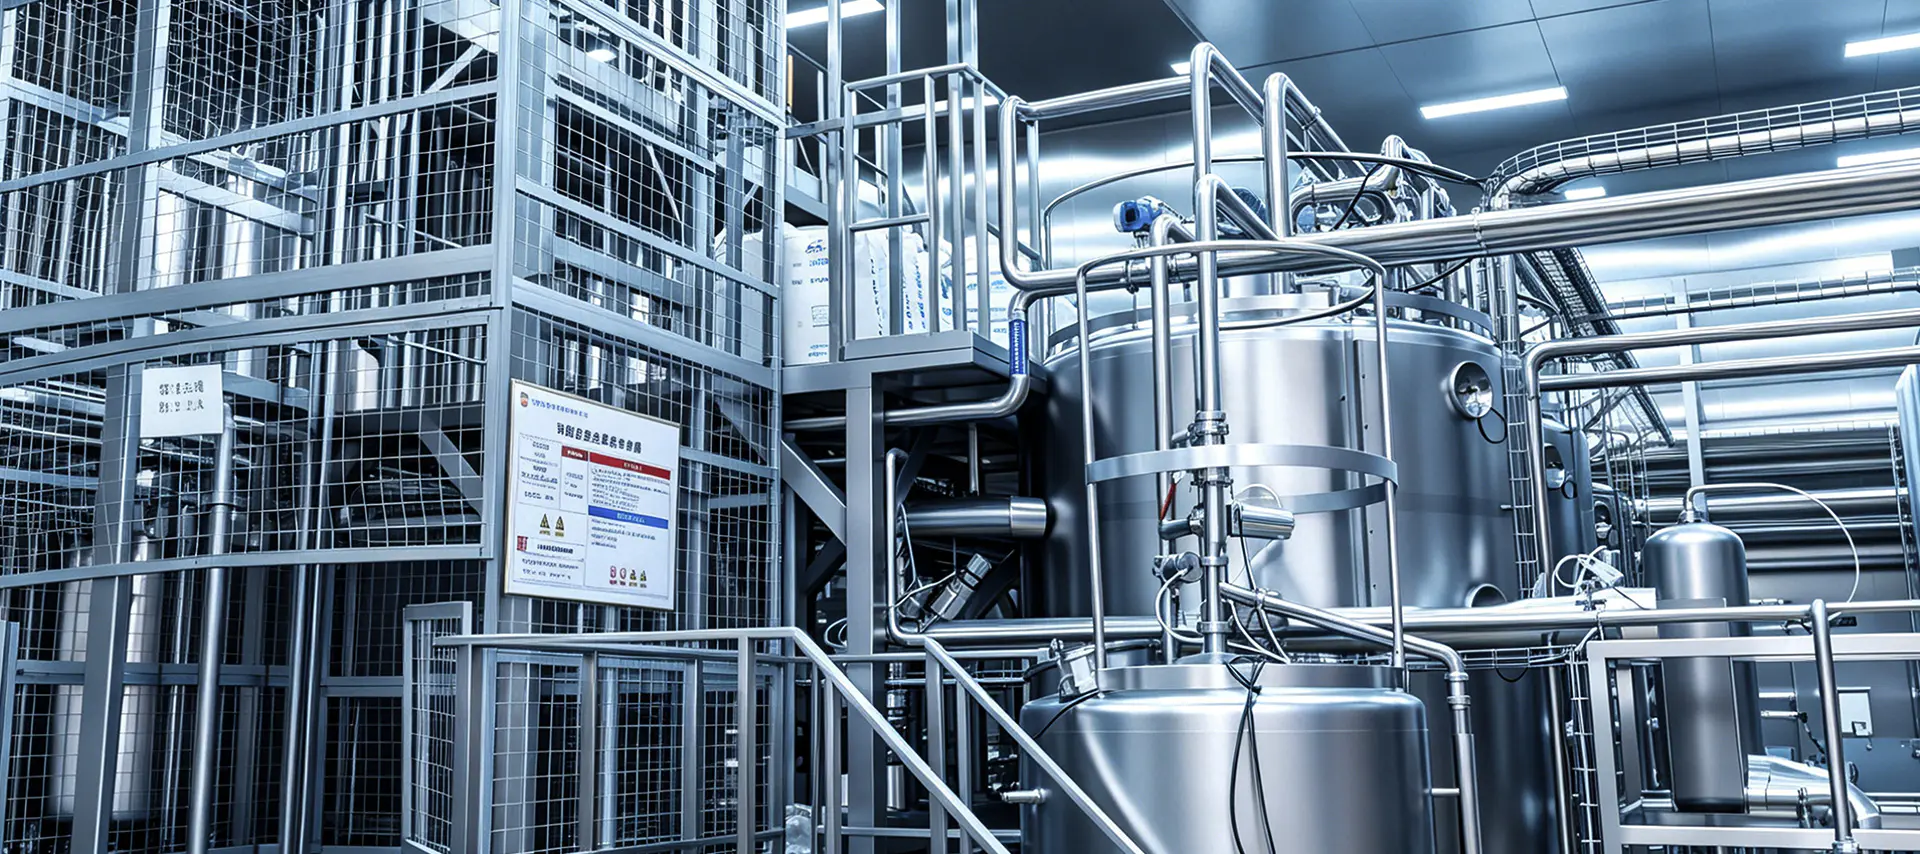
تولید تجاری نوشیدنی های چای بسیار بیشتر از دم کردن یک قابلمه چای و بسته کردن آن در یک بطری است. یک خط تولید کاملاً یکپارچه فرآوری نوشیدنی چای ترکیبی از جابجایی دقیق مواد، عملیات حرارتی، پر کردن استریل و بستهبندی خودکار را در یک سیستم مداوم و با خروجی بالا ترکیب میکند. چه محصول نهایی چای سبز آماده برای نوشیدن (RTD) باشد، چه چای سیاه با شیر یا عرقیات گیاهی، منطق تولید زیربنایی از یک توالی ساختاریافته از عملیات پیروی می کند. درک هر مرحله به تولیدکنندگان کمک میکند تا شکافهای کارآیی را شناسایی کنند، از انطباق با ایمنی مواد غذایی اطمینان حاصل کنند و خروجی را بدون به خطر انداختن کیفیت محصول افزایش دهند.
هر دوره تولید با مصرف مواد خام آغاز می شود. برگهای خشک چای، عصارههای گیاهی، شیرینکنندهها، افزودنیها و آب دریافت میشوند و بر اساس مشخصات کیفی تعیینشده بررسی میشوند. برای ورودی های برگ سست، میزان رطوبت، اندازه ذرات و بار میکروبی قبل از ورود مواد به کف پردازش ارزیابی می شود. تصفیه آب به همان اندازه حیاتی است، زیرا آب لوله کشی یا چاه باید از طریق تصفیه اسمز معکوس (RO) و دییونیزاسیون برای حذف کلر، فلزات سنگین و مواد جامد محلول که در غیر این صورت طعم و ثبات را تغییر می دهند، تصفیه شود.
مواد خشک معمولاً در سیلوهای تحت کنترل آب و هوا یا سطل های دربسته نگهداری می شوند تا از تجمع و آلودگی جلوگیری شود. مواد مایع مانند عصاره های غلیظ گیاهی یا مواد طعم دهنده در مخازن فولاد ضد زنگ با سیستم هم زدن نگهداری می شوند. مرحله پیش تصفیه، خط پایه کیفیت را برای همه چیزهای پایین دستی تعیین می کند، و مراحل صلاحیت تامین کننده و بازرسی ورودی را در هر خطی که به خوبی مدیریت می شود، غیرقابل مذاکره می کند.
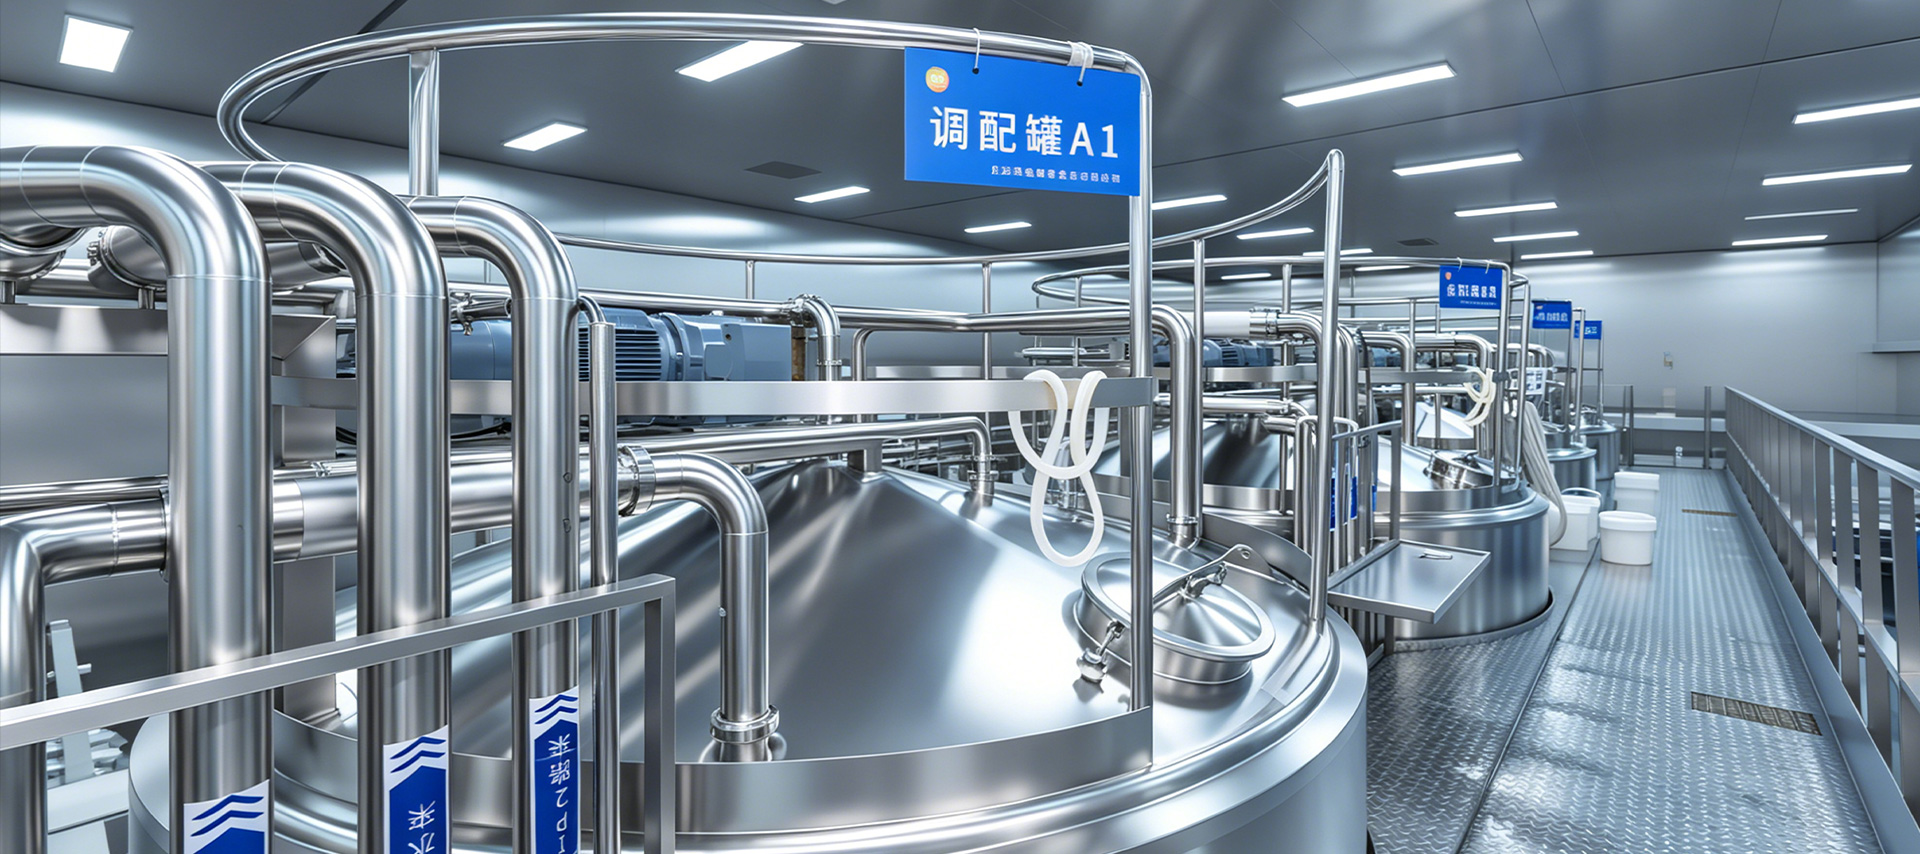
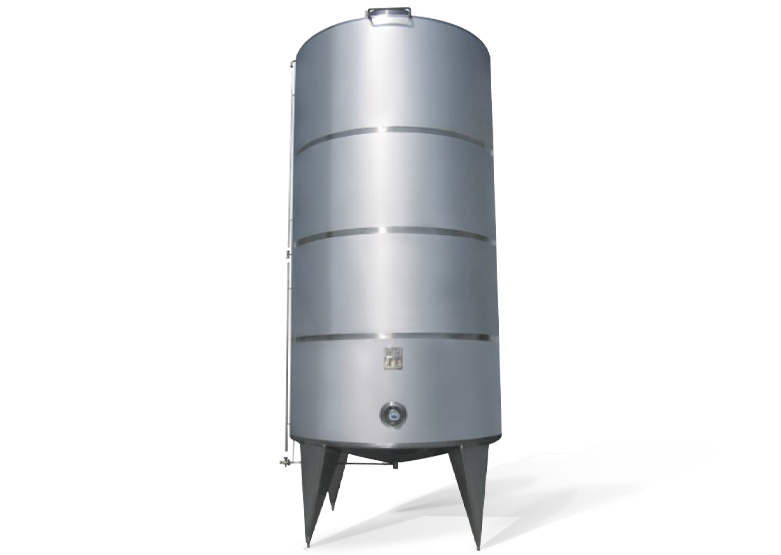
مرحله استخراج مواد خام چای را به یک پایه مایع غلیظ تبدیل می کند. سیستم های استخراج چای صنعتی معمولاً به دو دسته تقسیم می شوند: استخراج با آب گرم و استخراج دم سرد. استخراج آب گرم از دمای 75 درجه سانتیگراد تا 95 درجه سانتیگراد بسته به نوع چای استفاده می کند تا کاتچین ها، کافئین، تیانین و ترکیبات معطر را در یک زمان تماس کنترل شده حل کند. سیستم های دم سرد در دمای کمتر از 20 درجه سانتیگراد در دوره های طولانی کار می کنند و طعم صاف تری را با تلخی کمتر ایجاد می کنند، اما به زمان چرخه طولانی تر و ظرفیت مخزن بزرگتر نیاز دارند.
جدول زیر محدوده عملیاتی استاندارد برای انواع چای معمولی در یک سیستم استخراج گرم مداوم را خلاصه می کند:
| نوع چای | دمای استخراج (درجه سانتیگراد) | زمان تماس (دقیقه) | نسبت چای به آب |
| چای سبز | 75-80 | 3-6 | 1:80 تا 1:100 |
| چای سیاه | 88-95 | 4-8 | 1:60 تا 1:80 |
| چای اولانگ | 82-88 | 4-7 | 1:70 تا 1:90 |
| دم کرده گیاهی | 90-95 | 5-10 | 1:50 تا 1:70 |
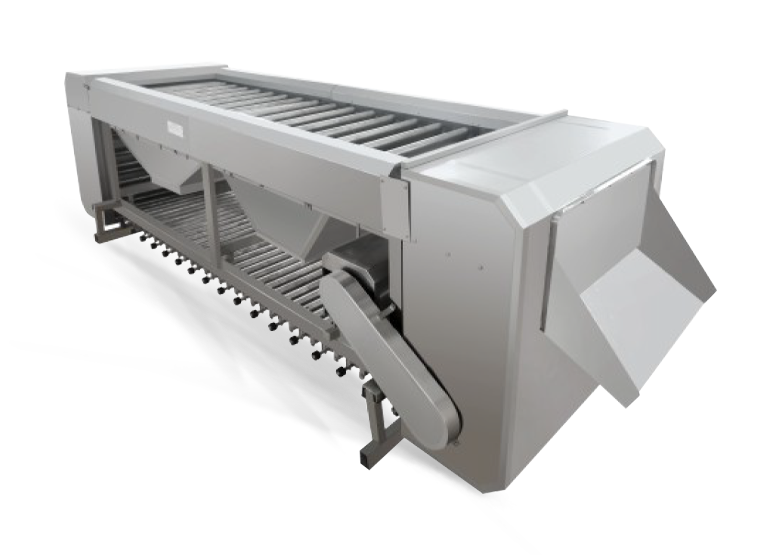
پس از استخراج، مایع از مرحله فیلتراسیون عبور می کند که برگ های مصرف شده و جامدات معلق را حذف می کند. معمولاً از پرس های تسمه ای پیوسته، سانتریفیوژها، یا فیلترهای صفحه و قاب استفاده می شود و به دنبال آن یک غشای میکروفیلتراسیون ثانویه برای دستیابی به شفافیت مورد انتظار در چای بطری های تجاری استفاده می شود.
هنگامی که مایع چای پایه آماده شد، وارد یک مخزن مخلوط می شود که در آن شیرین کننده ها، اسیدها، تثبیت کننده ها، ویتامین ها یا طعم دهنده ها مطابق فرمول محصول اضافه می شوند. سیستمهای دوز خودکار از فلومترها و لودسلها استفاده میکنند تا اطمینان حاصل کنند که هر عنصر در نوارهای تحمل تنگ اضافه میشود. برای انواع چای شیر، تجهیزات امولسیون سازی برای پخش یکنواخت لبنیات حاوی چربی یا مواد گیاهی در سراسر ماتریس مایع استفاده می شود.
استانداردسازی شامل تنظیم بریکس (محتوای قند)، pH و نسبت بریکس به اسید برای رسیدن به مشخصات حسی هدف است. رفرکتومترهای درون خطی و حسگرهای pH بازخورد بلادرنگ را به سیستم کنترل ارائه میکنند و اجازه میدهند تا قبل از اینکه محصول به سمت پردازش حرارتی حرکت کند، اصلاحات خودکار انجام شود. این مرحله جایی است که بسیاری از کارهای سازگاری دسته به دسته انجام می شود و به هماهنگی نزدیک بین تیم فرمول و اپراتورهای تولید نیاز دارد.
عملیات حرارتی حیاتی ترین مرحله ایمنی مواد غذایی در کل خط تولید فرآوری نوشیدنی چای است. بسته به نوع بسته بندی و ماندگاری مورد نظر از دو روش اصلی استفاده می شود:
انتخاب بین این دو روش نه تنها بر سرمایه گذاری تجهیزات، بلکه بر مشخصات طعم محصول نهایی نیز تأثیر می گذارد. چای های تحت درمان با UHT اغلب به دلیل واکنش های Maillard در دماهای بالا یک نت پخته ایجاد می کنند که باید از طریق تنظیم فرمول یا عوامل پوشش دهنده طعم کنترل شود.
مرحله پر شدن باید استریلیت ایجاد شده در طول پردازش حرارتی را حفظ کند. سه رویکرد پر کردن استاندارد در سراسر صنعت است:
دقت حجم پر از طریق چکسنجهای درون خطی یا جریانسنجها کنترل میشود، با سیستمهای رد خودکار که ظروف زیر یا بیش از حد پر شده را قبل از رسیدن به واحد آببندی حذف میکنند.
پس از آب بندی، ظروف از طریق ماشین های برچسب زنی حرکت می کنند که برچسب های حساس به فشار، آستین کوچک یا چسب را با ثبت دقیق اعمال می کنند. کدگذارهای جوهرافشان یا لیزری پرسرعت اعداد تعداد، تاریخ تولید و بهترین تاریخهای قبل را مستقیماً روی ظروف یا درپوش چاپ میکنند. سیستمهای بازرسی بینایی قبل از اینکه ظروف به بستهبندی ثانویه برسند، برچسبهای گمشده، کاربرد منحرف و کدهای ناخوانا را بررسی میکنند.
بسته بندی ثانویه شامل گروه بندی ظروف جداگانه در بسته های چندگانه، قرار دادن آنها در کارتن یا بسته بندی آنها در فیلم شرینک است. نصبکنندههای کیس خودکار، نوار نقالههای محصول، و بستهبندیکنندههای کیس، جعبههای حمل و نقل را با نرخهای هماهنگ با سیستم پرکننده بالادست تشکیل میدهند و پر میکنند. رباتهای پالتسازی، کیسها را به دنبال الگوهای از پیش برنامهریزیشده روی پالتها قرار میدهند که پایداری بار و کارایی انباشته شدن انبار را بهینه میکنند.
مدرن خطوط تولید فرآوری نوشیدنی چای به جای تکیه بر بازرسی نهایی، کنترل کیفیت را در هر مرحله تعبیه کنید. نقاط کنترل بحرانی شامل دما و زمان استخراج، کدورت پس از فیلتراسیون، ترکیب بریکس و pH، کشندگی فرآیند حرارتی (مقدار F یا کاهش log معادل)، وزن پر کردن، و یکپارچگی مهر و موم است. هر یک از این پارامترها توسط سیستم SCADA یا PLC ثبت شده و برای اهداف ردیابی دسته ای ذخیره می شود.
پانل های ارزیابی حسی طعم، رنگ و عطر هر دسته تولید را با استفاده از پروتکل های استاندارد ارزیابی می کنند. تست میکروبیولوژیکی نمونه های باقی مانده، عقیم بودن محصول را قبل از خروج از انبار تایید می کند. برای بازارهای صادراتی، بررسیهای انطباق اضافی محدودیتهای فلزات سنگین، سطوح باقیمانده آفتکشها در ورودی چای و آزمایش مهاجرت بستهبندی را پوشش میدهد.
راندمان خط در یک مرکز تولید نوشیدنی چای نه تنها با سرعت دستگاه مشخص میشود، بلکه بر اساس میزان ادغام هر مرحله تعیین میشود. مخازن بافر بین استخراج و پر کردن در برابر تاخیرهای بالادست محافظت می کنند. سیستمهای CIP خودکار (تمیز در محل) لولههای پردازش را از طریق توالیهای سوزاننده، اسیدی و شستشو بین دورههای تولید چرخه میکنند، و زمان خرابی را به حداقل میرسانند و خطر آلودگی متقابل را کاهش میدهند. ردیابی OEE (Overall Equipment Effectiveness) به تیم های عملیاتی کمک می کند تا تلفات در دسترس بودن، تلفات سرعت و تلفات کیفیت را به طور جداگانه کمیت کنند و به جای ارتقای ظرفیت گسترده، اقدامات بهبود هدفمند را ممکن می سازد.
انتخاب ترکیب مناسب از عملیات حرارتی، فناوری پر کردن و قالب ظرف در اوایل مرحله طراحی پروژه، از بازسازی های پرهزینه بعدی جلوگیری می کند. تولیدکنندگانی که از 5000 بطری در ساعت به 30000 بطری در ساعت مقیاس میدهند نه تنها با چالشهای اندازهگیری تجهیزات روبرو هستند، بلکه با تغییراتی در توالی CIP، تامین ابزار و مستندات سیستم کیفیت نیز مواجه هستند. برنامهریزی خط تولید بهعنوان یک سیستم یکپارچه از ابتدا چیزی است که مقیاسپذیری پایدار را از حل واکنشی مشکل جدا میکند.

اطلاعات تماس
Production Address: شماره 9188 جاده چوانان فنگگونگ، منطقه فنگشیان، شانگهای
Office Address: اتاق 603، ساختمان 57، شماره 260 جاده Maoyuan، منطقه Fengxian، شانگهای
TEL: 86-18221904658
E-mail: [email protected]
لینک سریع
درخواست نقل قول سفارشی به چیز خاصی نیاز دارید؟ ما اینجا هستیم تا کمک کنیم.