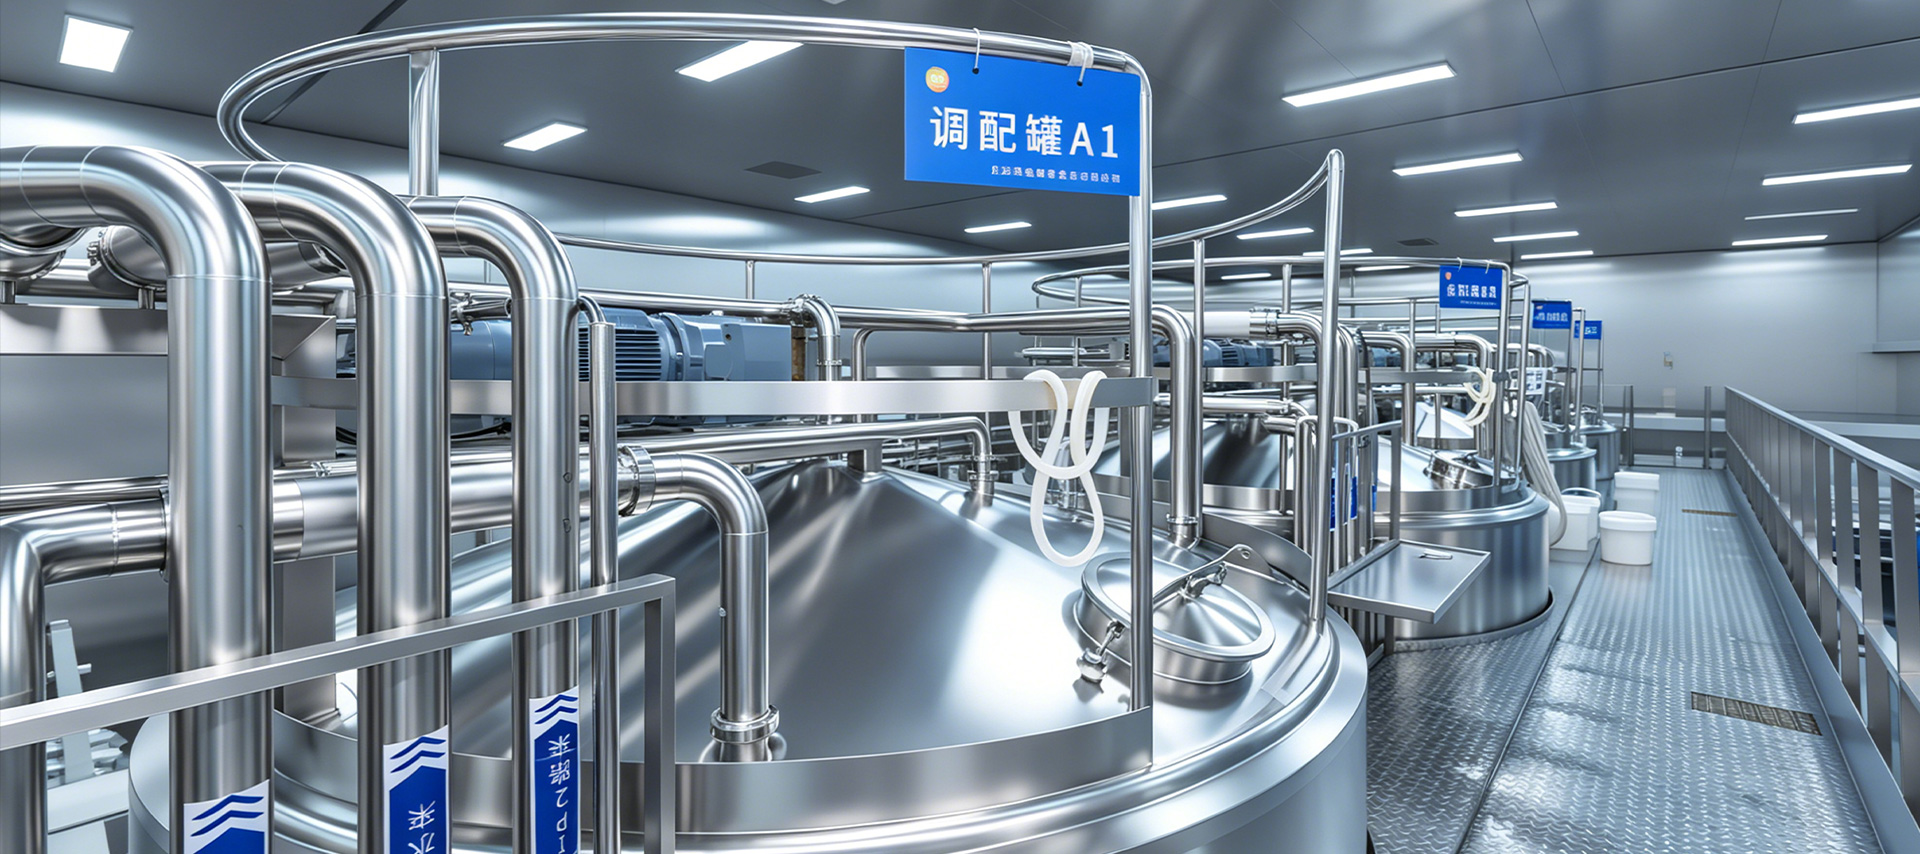
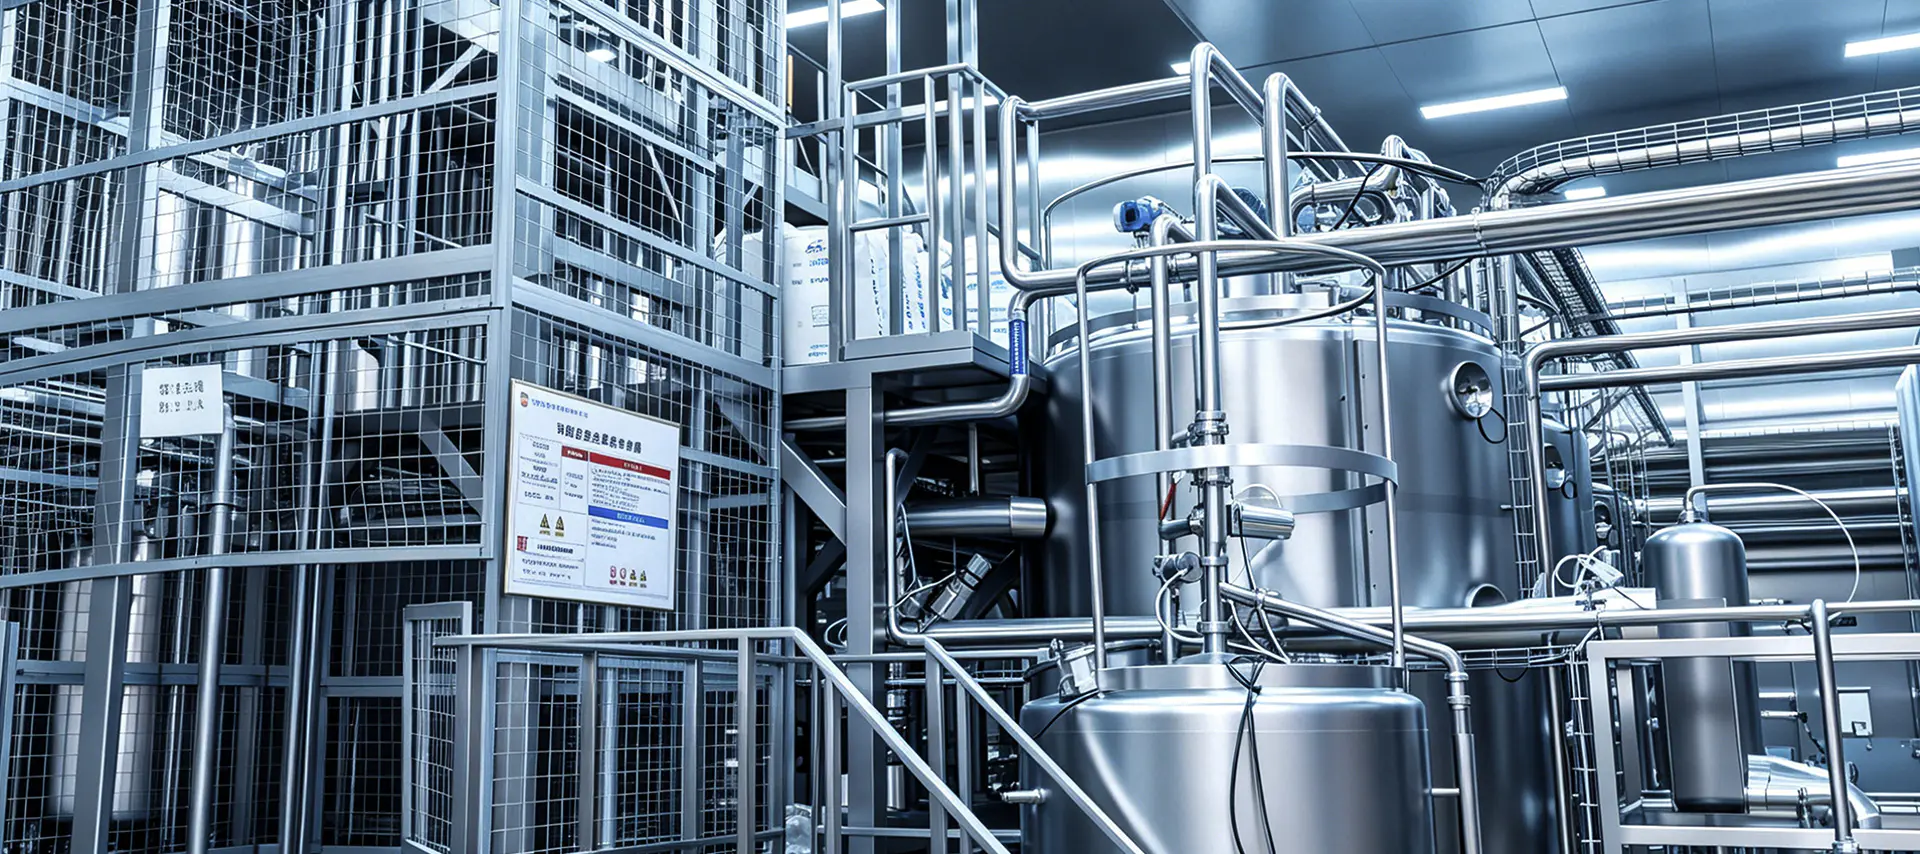
فرآوری لبنیات طی چند دهه گذشته به طرز چشمگیری تکامل یافته است. امروز خطوط تولید لبنیات دیگر راهاندازیهای پردازش دستهای ساده نیستند - آنها سیستمهای بسیار یکپارچهای هستند که عملیات حرارتی، بستهبندی استریل، کنترل تخمیر و مدیریت زنجیره سرد را تحت یک جریان کار مداوم ترکیب میکنند. برای تولیدکنندگان لبنیات، درک ساختار و عملکرد هر بخش در یک خط کامل فرآوری لبنیات نه تنها برای حفظ کیفیت محصول، بلکه برای دستیابی به کارایی عملیاتی، انطباق با مقررات و سودآوری بلندمدت ضروری است.
فرآوری با دمای فوق العاده بالا (UHT) یکی از پرکاربردترین فناوری ها در صنعت لبنیات جهانی است. خط تولید شیر UHT شیر را در دمای بین 135 تا 150 درجه سانتی گراد به مدت دو تا چهار ثانیه گرم می کند و به طور موثر همه میکروارگانیسم های بیماری زا و فاسد کننده را از بین می برد. این به محصول نهایی اجازه می دهد تا تا 12 ماه بدون یخچال در قفسه باقی بماند - یک مزیت بزرگ برای بازارهای صادراتی و مناطق با زنجیره های سرد توسعه نیافته.
تجهیزات کلیدی در خط UHT شامل مخزن تعادل، واحد هوازدایی، هموژنایزر، مبدل حرارتی لوله ای یا صفحه ای و دستگاه پرکننده آسپتیک است. هر جزء نقش مهمی ایفا می کند. هموژنایزر اندازه کروی چربی را کاهش می دهد تا از جدا شدن خامه جلوگیری کند، در حالی که پرکننده آسپتیک اطمینان می دهد که شیر استریل شده در یک محیط استریل بسته بندی می شود و خطر آلودگی پس از فرآیند را از بین می برد. قالبهای بستهبندی که معمولاً مورد استفاده قرار میگیرند شامل کارتنهای Tetra Pak، بطریهای HDPE و کیسههای آسپتیک هستند.
یکی از چالش های رایج در پردازش UHT رسوب زدگی است - تجمع پروتئین های دناتوره شده با حرارت و رسوبات فسفات کلسیم بر روی سطوح مبدل حرارتی. برای رفع این مشکل، سیستمهای UHT مدرن مجهز به سیستمهای Clean-In-Place (CIP) هستند که به طور خودکار مواد تمیزکننده را پس از هر بار تولید از طریق تجهیزات چرخانده و بازده حرارتی را حفظ کرده و زمان خرابی را کاهش میدهند.
برخلاف شیر UHT، شیر پاستوریزه در دماهای پایین تر - معمولاً 72 درجه سانتیگراد به مدت 15 ثانیه در روش HTST (زمان کوتاه دمای بالا) - که باکتری های مضر را از بین می برد و در عین حال طعم طبیعی، مشخصات تغذیه ای و ترکیبات زیست فعال شیر را حفظ می کند. شیر پاستوریزه باید در یخچال نگهداری شود و به طور کلی بسته به نوع بسته بندی و حمل و نقل پس از پاستوریزه شدن، ماندگاری 7 تا 21 روز دارد.
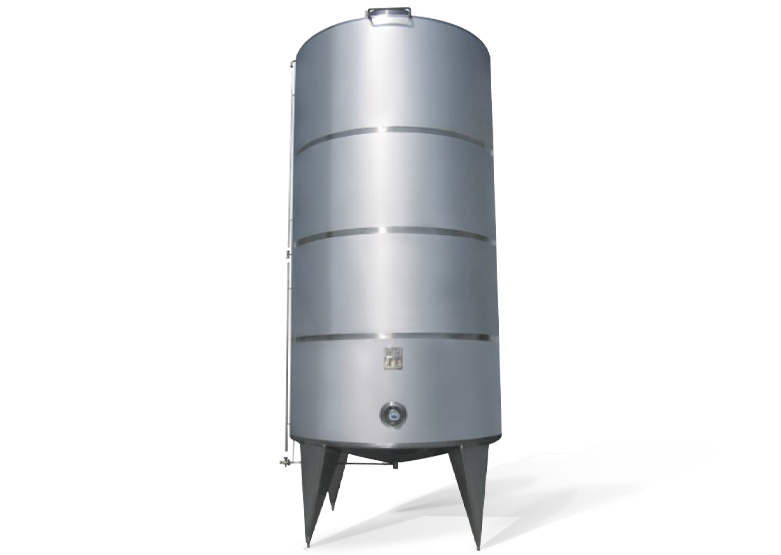
خط کامل تولید شیر پاستوریزه شامل مخازن پذیرش و نگهداری شیر خام، مبدل حرارتی صفحه ای برای پاستوریزاسیون و خنک سازی، هموژنایزر، واحد استانداردسازی (برای کنترل میزان چربی) و دستگاه پرکن می باشد. واحد استانداردسازی به ویژه برای عملیات در مقیاس بزرگ مهم است، زیرا به تولیدکنندگان اجازه می دهد تا به طور مداوم مشخصات محتوای چربی مانند شیر کامل (3.5٪)، نیمه بدون چربی (1.5-1.8٪)، یا بدون چربی (کمتر از 0.5٪) را رعایت کنند.
پایش دما یک نقطه کنترل بحرانی در سراسر خط شیر پاستوریزه است. سنسورهای خودکار به طور مداوم دما را در هر مرحله از پردازش ثبت و ثبت می کنند. اگر دمای لوله نگهدارنده به زیر آستانه مورد نیاز برسد، یک شیر انحرافی به طور خودکار شیر را برای فرآوری مجدد هدایت می کند - یک مکانیسم ایمنی داخلی که از رسیدن محصول کم فرآوری شده به پرکننده جلوگیری می کند.
کیفیت هر محصول لبنی در نهایت از منبع شروع می شود: مزرعه لبنی. یک اتاق شیر با طراحی خوب - که به آن شیردوشی یا تأسیسات شیردوشی نیز گفته می شود - اولین مرحله از خط تولید لبنیات است و تأثیر مستقیمی بر بار میکروبی و تعداد سلول های سوماتیک شیر خام دارد. اتاق های شیر که نگهداری ضعیفی دارند می توانند آلودگی هایی را ایجاد کنند که حتی با پردازش حرارتی پایین دست از بین بردن آن دشوار است.
اتاقهای شیر مزرعههای لبنی مدرن مجهز به سیستمهای شیردوشی خودکار (AMS)، مخازن خنککننده شیر فله، واحدهای فیلتراسیون درون خطی و سیستمهای تمیز کردن CIP هستند. مخزن خنک کننده شیر فله به سرعت شیر خام را از دمای بدن گاو (~38 درجه سانتیگراد) به کمتر از 4 درجه سانتیگراد در عرض دو ساعت پس از دوشش سرد می کند - پنجره ای حیاتی برای محدود کردن تکثیر باکتری ها. ساختار فولاد ضد زنگ در سراسر اتاق شیر، سطوح بهداشتی را تضمین می کند که به راحتی تمیز می شوند و در برابر خوردگی مقاوم هستند.
شاخصهای عملکرد کلیدی که در اتاق شیر در سطح مزرعه نظارت میشوند عبارتند از:
سرمایهگذاری در زیرساختهای سطح مزرعه با کیفیت بالا اختیاری نیست - این پیشنیاز برای تولید محصولات لبنی ایمن و درجه یک است.
تولید ماست به رویکردی کاملاً متفاوت در مقایسه با فرآوری شیر مایع نیاز دارد. خط تولید تخمیر ماست شامل کنترل دقیق فعالیت میکروبی برای تبدیل لاکتوز شیر به اسید لاکتیک است که باعث کاهش pH و ژل شدن پروتئینهای شیر میشود. نتیجه محصولی با طعم تند و بافت ضخیم است. این خط معمولاً ماست آماده (تخمیر شده در ظرف نهایی)، ماست هم زده (در مخزن تخمیر شده و سپس هم زده) یا ماست قابل شرب تولید می کند که هر کدام به تنظیمات تجهیزات متفاوتی نیاز دارند.
مراحل اصلی در خط تولید تخمیر ماست به شرح زیر است:
| مرحله | فرآیند | پارامتر کلیدی |
| 1 | استانداردسازی و ترکیب شیر | محتوای چربی و پروتئین |
| 2 | همگن سازی | فشار 150-200 بار |
| 3 | عملیات حرارتی | 90-95 درجه سانتیگراد به مدت 5 دقیقه |
| 4 | تلقیح کشت سرد کننده و استارتر | دمای تلقیح 42-44 درجه سانتیگراد |
| 5 | تخمیر | pH هدف 4.2-4.6 |
| 6 | خنک کننده و پر کردن | قبل از پر کردن در دمای زیر 20 درجه سانتیگراد |
فرهنگ آغازگر مورد استفاده - معمولاً ترکیبی از استرپتوکوک ترموفیلوس و لاکتوباسیلوس دلبروکی subsp. بولگاریکوس - باید به دقت دوز شود و در دمای صحیح اضافه شود تا از فعالیت تخمیر ثابت اطمینان حاصل شود. پایش خودکار pH در مخازن تخمیر به اپراتورها این امکان را می دهد که تخمیر را دقیقاً زمانی که اسیدیته مورد نظر به دست می آید خاتمه دهند و از اسیدی شدن بیش از حد که منجر به یک محصول بیش از حد ترش می شود جلوگیری می کند.
یک کارخانه لبنی رقابتی هر خط تولید را به صورت مجزا اداره نمی کند. کارخانه های فرآوری لبنیات مدرن خطوط UHT، پاستوریزاسیون، پذیرش مزرعه و تخمیر خود را از طریق یک سیستم متمرکز SCADA (کنترل نظارتی و جمع آوری داده) یکپارچه می کنند. این به مدیران کارخانه اجازه میدهد تا دادههای فرآیند را در زمان واقعی نظارت کنند، ناهنجاریها را شناسایی کنند، چرخههای CIP را برنامهریزی کنند و گزارشهای تولید تولید کنند - همه از یک رابط کنترلی واحد.
اتوماسیون همچنین نقش مهمی در بهره وری انرژی ایفا می کند. سیستم های بازیابی گرما در خطوط پاستوریزاسیون و UHT می توانند تا 94 درصد از انرژی حرارتی مورد استفاده در گرمایش را بازیابی کنند و مصرف بخار را به طور چشمگیری کاهش دهند. درایوهای فرکانس متغیر در پمپ ها و کمپرسورها باعث کاهش بیشتر مصرف برق می شود. برای تسهیلاتی که گواهیهای پایداری را هدف قرار میدهند یا به دنبال کاهش هزینههای عملیاتی هستند، این سرمایهگذاریها معمولاً ظرف دو تا سه سال بازپرداخت میکنند.
قابلیت ردیابی حوزه دیگری است که در آن ادغام ارزش قابل اندازه گیری ارائه می دهد. با پیوند دادن سوابق دستهای از مصرف شیر مزرعه از طریق فرآوری، بستهبندی و توزیع، تولیدکنندگان لبنیات میتوانند با سرعت و دقت به حوادث ایمنی غذا پاسخ دهند - به جای چند روز، تعداد زیادی محصول آسیبدیده را در عرض چند دقیقه جدا کنند. این سطح از قابلیت ردیابی به طور فزاینده ای مورد نیاز خرده فروشان و نهادهای نظارتی در بازارهای کلیدی است.
انتخاب ترکیب مناسب خطوط تولید به عوامل مختلفی بستگی دارد: ترکیب محصول هدف، ظرفیت پردازش روزانه، جغرافیای بازار، زیرساخت های موجود و بودجه سرمایه. یک لبنیات منطقهای کوچک که بازارهای تازه محلی را ارائه میکند ممکن است خط شیر پاستوریزه با واحد تخمیر ماست را در اولویت قرار دهد. در مقابل، یک پردازنده بزرگ صادرات گرا سرمایه گذاری زیادی در ظرفیت UHT و فناوری بسته بندی آسپتیک خواهد داشت.
هنگام ارزیابی تامین کنندگان تجهیزات، خریداران باید فراتر از قیمت خرید اولیه نگاه کنند و کل هزینه مالکیت را بررسی کنند - از جمله مصرف انرژی، در دسترس بودن قطعات یدکی، پوشش خدمات پس از فروش، و سابقه تامین کننده با نصب در مقیاس مشابه. آزمایش در مقیاس آزمایشی قبل از راه اندازی کامل خط نیز می تواند از اشتباهات پرهزینه جلوگیری کند، به ویژه برای دسته بندی محصولات جدید یا ترکیبات غیر معمول شیر خام.
در نهایت، یک خط تولید لبنیات با پیکربندی مناسب فقط یک دارایی سرمایه ای نیست، بلکه ستون فقرات عملیاتی یک برند لبنی است. دریافت فناوری، طرحبندی و کنترلهای فرآیند از همان ابتدا کیفیت محصول، زمان تولید و توانایی افزایش ظرفیت را با افزایش تقاضای بازار تعیین میکند.

اطلاعات تماس
Production Address: شماره 9188 جاده چوانان فنگگونگ، منطقه فنگشیان، شانگهای
Office Address: اتاق 603، ساختمان 57، شماره 260 جاده Maoyuan، منطقه Fengxian، شانگهای
TEL: 86-18221904658
E-mail: [email protected]
لینک سریع
درخواست نقل قول سفارشی به چیز خاصی نیاز دارید؟ ما اینجا هستیم تا کمک کنیم.