خط تولید تخمیر ماست Factory
-- سازنده ثابت و قابل اعتماد --
بررسی اجمالی محصول
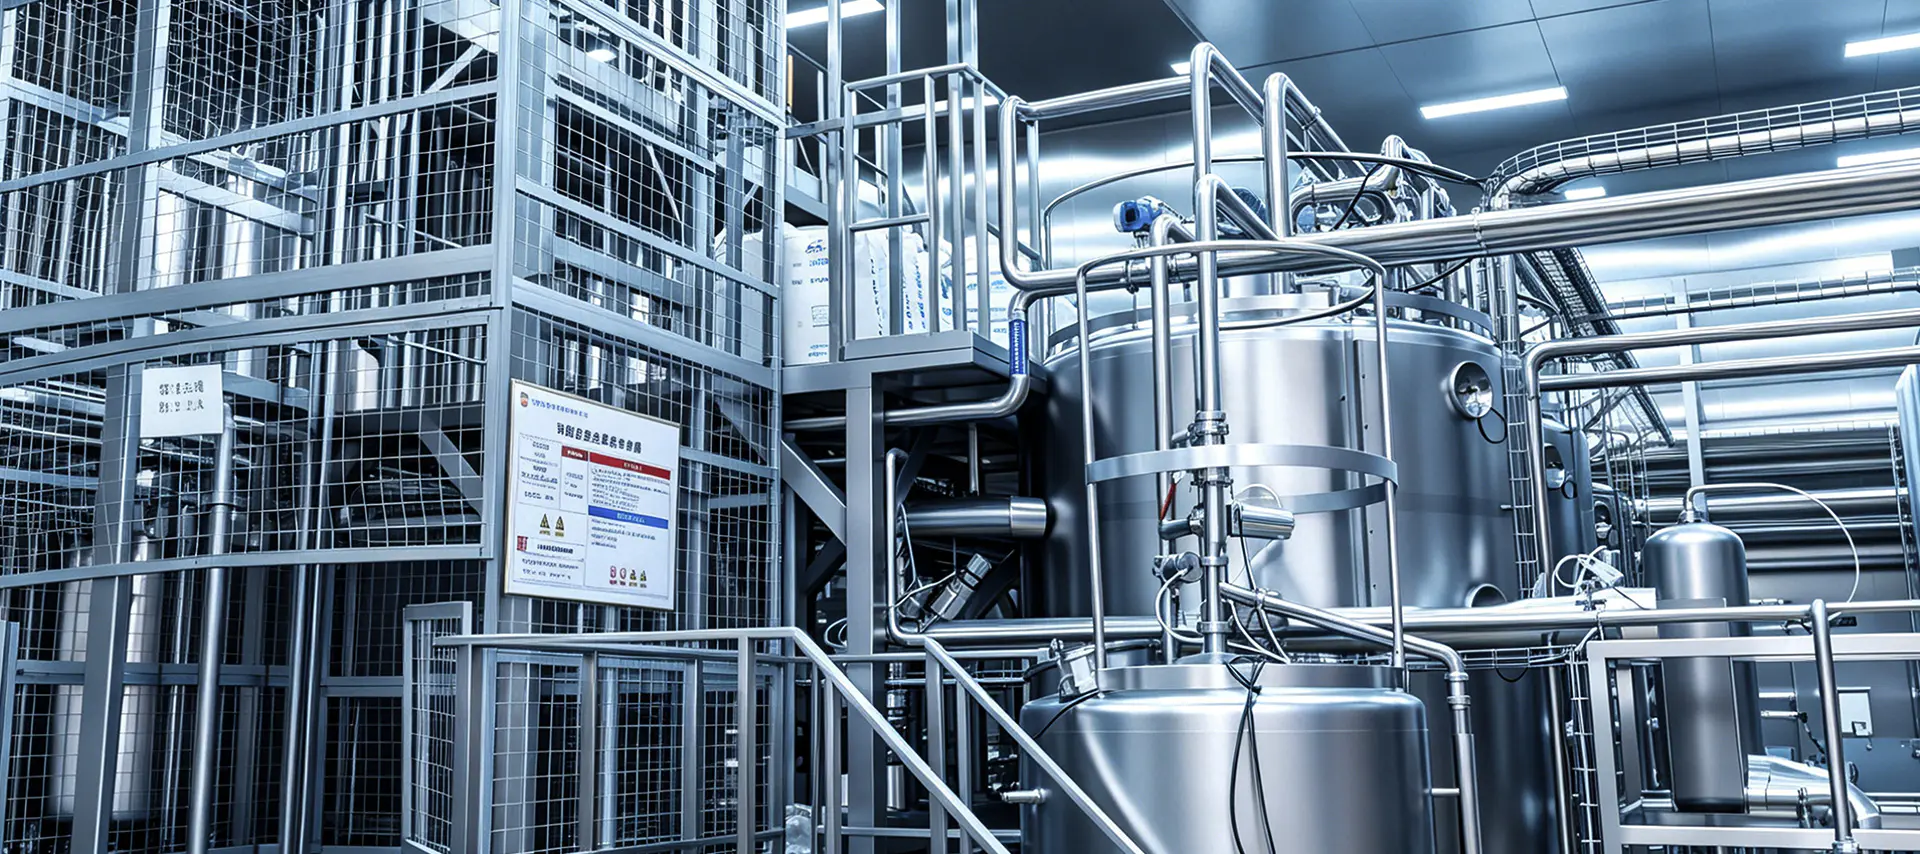
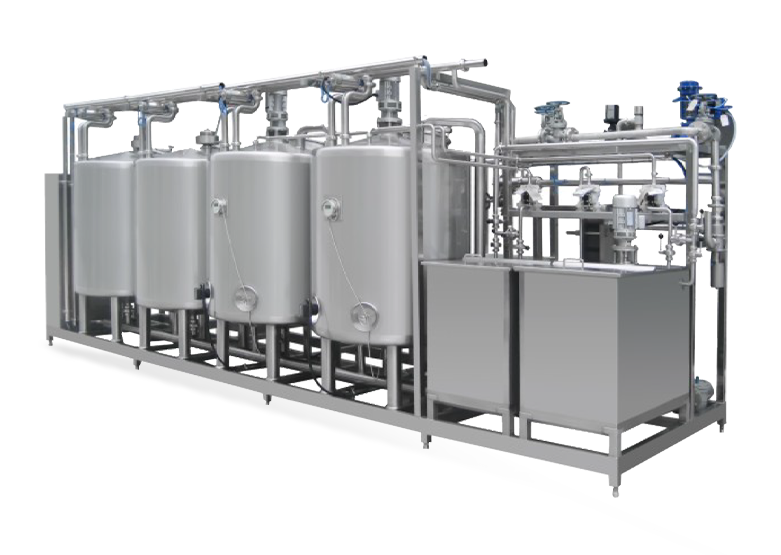
خط تولید تخمیر ماست ما یک راه حل خودکار و کامل برای تولید ماست ست شده، ماست هم زده، ماست یونانی و نوشیدنی های پروبیوتیک طعم دار است. با شروع از دریافت شیر خام و پاستوریزه کردن از طریق تخمیر دقیق با دمای کنترل شده، خنکسازی سریع، طعمدهی و پر کردن بهداشتی، این خط برای ارائه بافت ثابت، اسیدیته پایدار و تعداد پروبیوتیک فعال در هر دسته طراحی شده است. این خط که از نوع غذایی SS 316L ساخته شده و با اتوماسیون PLC کنترل میشود، استانداردهای GMP، CE و ISO 9001 را برآورده میکند و برای ظرفیتهایی از کارخانههای لبنی کوچک تا تولیدکنندگان ماست صنعتی در مقیاس بزرگ که دهها هزار لیتر در روز تولید میکنند، قابل تنظیم است.
برگه مشخصات فنی
| پارامتر | جزئیات |
|---|---|
| ظرفیت پردازش | 500 لیتر در ساعت - 20000 لیتر در ساعت (دسته ای یا پیوسته) |
| دمای پاستوریزاسیون | 85 تا 95 درجه سانتی گراد، 15 تا 30 دقیقه نگه دارید (دناتوره شدن پروتئین آب پنیر برای ساختار ژل) |
| فشار هموژنیزاسیون | 150-200 بار (دو مرحله ای) |
| دمای تخمیر | 40-45 درجه سانتیگراد، تا 0.5 درجه سانتیگراد در مخازن ژاکت کنترل می شود |
| زمان تخمیر | 4-8 ساعت (ماست تنظیم شده)؛ 3-5 ساعت (هم زده، تخمیر مخزن) |
| فرهنگ آغازگر | L. bulgaricus S. thermophilus (استاندارد); سویه های پروبیوتیک اضافی اختیاری است |
| خنک سازی پس از تخمیر | خنک شدن سریع تا 4 تا 8 درجه سانتیگراد برای توقف فعالیت میکروبی |
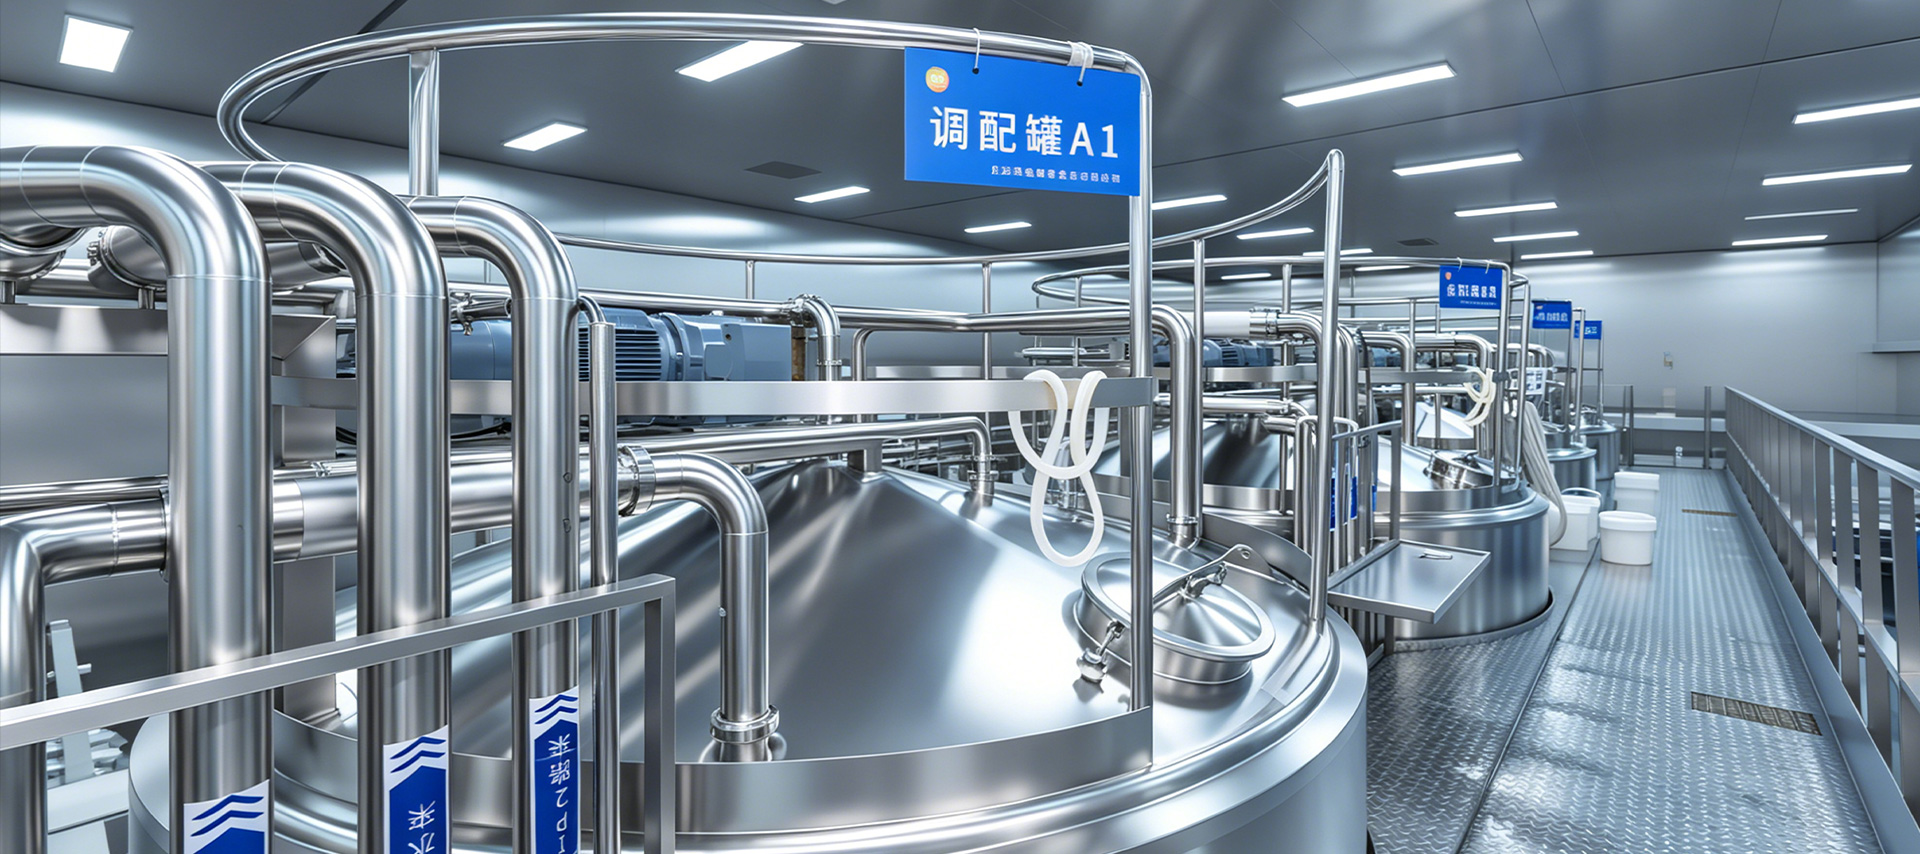
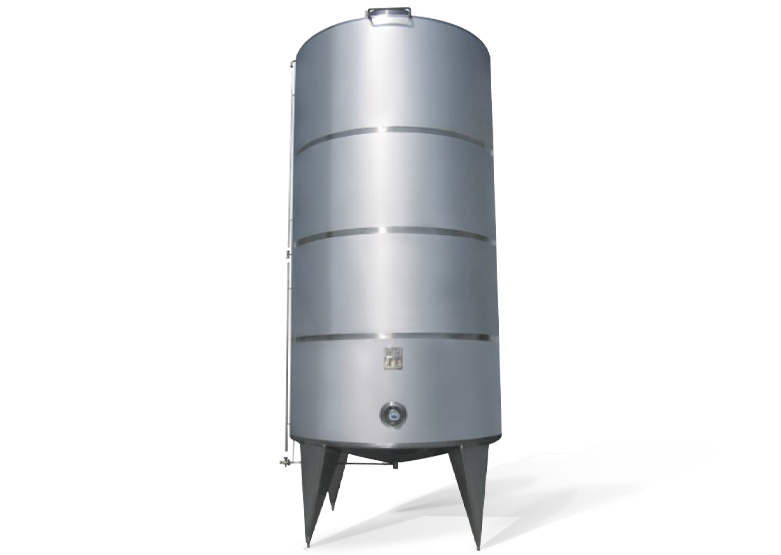
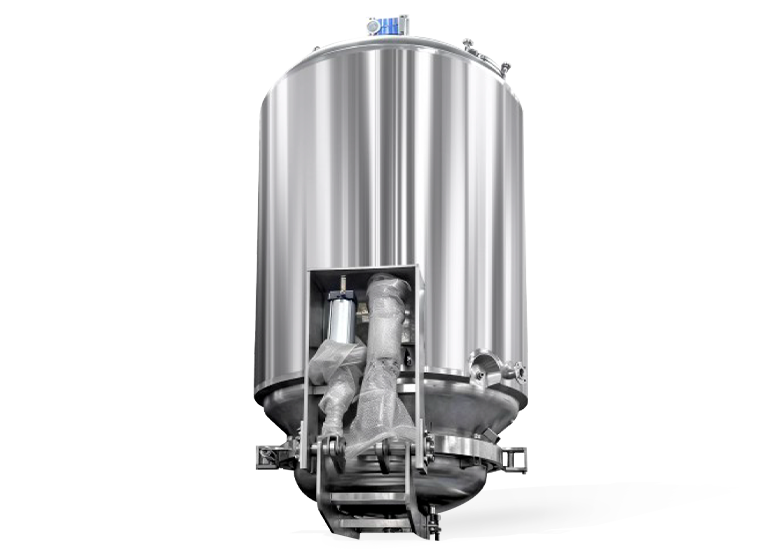
| مواد مخزن تخمیر | SS 316L، به طور کامل با عایق پوشش داده شده است. قابلیت CIP |
| محصولات قابل اجرا | ست ماست، ماست هم زده، ماست یونانی، ماست طعم دار، نوشیدنی های پروبیوتیک |
| گواهینامه | CE، ISO 9001، مطابق با GMP |
ویژگی های کلیدی
- مخازن تخمیر با پوشش دقیق دمای تخمیر را در 0.5 درجه سانتیگراد حفظ می کنند و از ایجاد اسیدیته ثابت، ساختار ژل و تعداد پروبیوتیک فعال در هر دسته اطمینان می دهند.
- دمای بالاتر پاستوریزاسیون (85 تا 95 درجه سانتیگراد) پروتئین های آب پنیر را برای بهبود بدن ماست، کاهش سینرزیس (جداسازی آب پنیر) و افزایش ماندگاری محصول - یک تمایز فرآیندی کلیدی از پاستوریزاسیون استاندارد شیر، دناتوره می کند.
- سیستم دوز کشت استارتر استریل مقادیر اندازهگیری شده از کشتهای باکتریایی زنده را مستقیماً در شیر خنک شده تحت شرایط آسپتیک تزریق میکند و از آلودگی جلوگیری میکند و عملکرد پایدار کشت را دستهای پس از دستهای تضمین میکند.
- سیستم تغذیه و طعمدهنده میوه پس از تخمیر، آمادهسازی میوه، شربت قند و طعمهای طبیعی را قبل از پر کردن اضافه میکند و از طیف گستردهای از SKUهای ماست طعمدار از یک خط پشتیبانی میکند.
- پیکربندی مدولار هم از ماست ست شده (تخمیر در بسته بندی نهایی) و هم ماست هم زده (تخمیر مخزن قبل از پر کردن) روی یک پلت فرم پایه پشتیبانی می کند.
جریان فرآیند
- پذیرش و نگهداری شیر خام: شیر خام در بدو ورود با کیفیت تست میشود، برای حذف ناخالصیها فیلتر میشود و در مخازن ذخیرهسازی عایق SS 316L تا دمای 4 درجه سانتیگراد سرد میشود. میزان مواد جامد شیر 11.2٪ یا بالاتر از آن تأیید شده است - حداقل مورد نیاز برای ساختار ژل ماست سفت و پایدار.
- استانداردسازی و ترکیب مواد: سطوح چربی و پروتئین برای اهداف دستور غذا استاندارد شده است. پودر شیر بدون چربی اضافی، شکر، تثبیت کننده ها (پکتین، نشاسته)، و فیبرهای پری بیوتیک حل شده و تحت هم زدن کنترل شده در پایه شیر مخلوط می شوند.
- همگن سازی: شیر از قبل تا دمای 60 درجه سانتیگراد گرم می شود و در دمای 150 تا 200 بار از طریق هموژنایزر دو مرحله ای با فشار بالا همگن می شود تا گلبول های چربی بشکند، یک پایه یکنواخت صاف ایجاد کند و از جدا شدن خامه در طول دوره تخمیر طولانی جلوگیری کند.
- پاستوریزاسیون در دمای بالا: شیر تا 85 تا 95 درجه سانتیگراد گرم می شود و به مدت 15 تا 30 دقیقه نگهداری می شود. این دمای بالا نه تنها موجودات فاسد را از بین می برد، بلکه پروتئین های آب پنیر را نیز دناتوره می کند - مرحله ای حیاتی که به طور قابل توجهی بدن ماست را بهبود می بخشد، سینرزیس (جداسازی آب پنیر) را کاهش می دهد و ویسکوزیته را افزایش می دهد.
- خنک کننده و تلقیح: شیر پاستوریزه تا دمای 42 تا 45 درجه سانتیگراد خنک می شود و کشت های زنده زنده (لاکتوباسیلوس بولگاریکوس و استرپتوکوکوس ترموفیلوس، به علاوه سویه های پروبیوتیک اختیاری) از طریق یک سیستم دوز استریل کالیبره شده در شیر خنک شده دوز می شوند.
- تخمیر: شیر تلقیح شده در مخازن تخمیر از جنس استنلس استیل در دمای 42 درجه سانتیگراد به مدت 4 تا 8 ساعت نگهداری می شود. سنسورهای pH درون خطی منحنی اسیدی شدن را کنترل می کنند. زمانی که pH هدف 4.2-4.6 برسد، تخمیر با خنک کردن متوقف می شود.
- خنک کننده، طعم دهنده و پرکننده: ماست تخمیر شده به سرعت در دمای 4 تا 8 درجه سانتیگراد خنک می شود تا بافت و فعالیت پروبیوتیک را حفظ کند. آمادهسازیهای میوه، طعمدهندهها یا شیرینکنندهها قبل از اینکه محصول در فنجانها، بطریها یا کیسهها تحت شرایط بهداشتی پر شود، از طریق یک سیستم دوز خطی اضافه میشوند.
مزایای رقابتی
- فعالیت ثابت پروبیوتیک: کنترل دقیق دمای تخمیر در دمای 0.5 درجه سانتیگراد و قفل سریع خنک کننده پس از تخمیر در تعداد فعال پروبیوتیک دسته به دسته، از ادعاهای سلامت عملکردی پشتیبانی می کند و الزامات CFU اعلام شده توسط برچسب را در طول عمر مفید محصول برآورده می کند.
- انعطاف پذیری چند ماست: ماست ست شده، ماست هم زده، ماست آشامیدنی، ماست به سبک یونانی (آبکش)، و نوشیدنیهای پروبیوتیک طعمدار همگی میتوانند در یک پلتفرم با جابجایی بین برنامههای دستور پخت PLC از پیش ذخیرهشده تولید شوند - به حداکثر رساندن وسعت SKU از یک سرمایهگذاری واحد.
- کاهش سینرزیس: ترکیبی از فشار هموژنیزاسیون بهینه و پاستوریزاسیون در دمای بالا (85 تا 95 درجه سانتیگراد) به طور قابل توجهی جداسازی آب پنیر را در محصول نهایی کاهش می دهد و بافتی ضخیم و صاف را ارائه می دهد که جذابیت قفسه را افزایش می دهد و شکایات مصرف کنندگان را کاهش می دهد.
- ترکیب سریع طعم و میوه: تغذیه کننده میوه و سیستم دوز دقیق طعم، بچینگ دستی را حذف میکند، خطر آلودگی متقابل را کاهش میدهد و تغییر سریع بین SKUهای طعمدار مختلف - از ماست ساده به انواع توتفرنگی، بلوبری یا انبه - را در کمتر از 30 دقیقه امکانپذیر میسازد.
- نیاز نیروی کار کم: اتوماسیون کامل PLC با CIP خودکار کل نیاز به نیروی کار ماهر را به یک یا دو اپراتور در هر شیفت کاهش می دهد و به طور قابل توجهی هزینه هر لیتر تولید را در مقایسه با کارخانه های فرآوری لبنیات نیمه دستی کاهش می دهد.