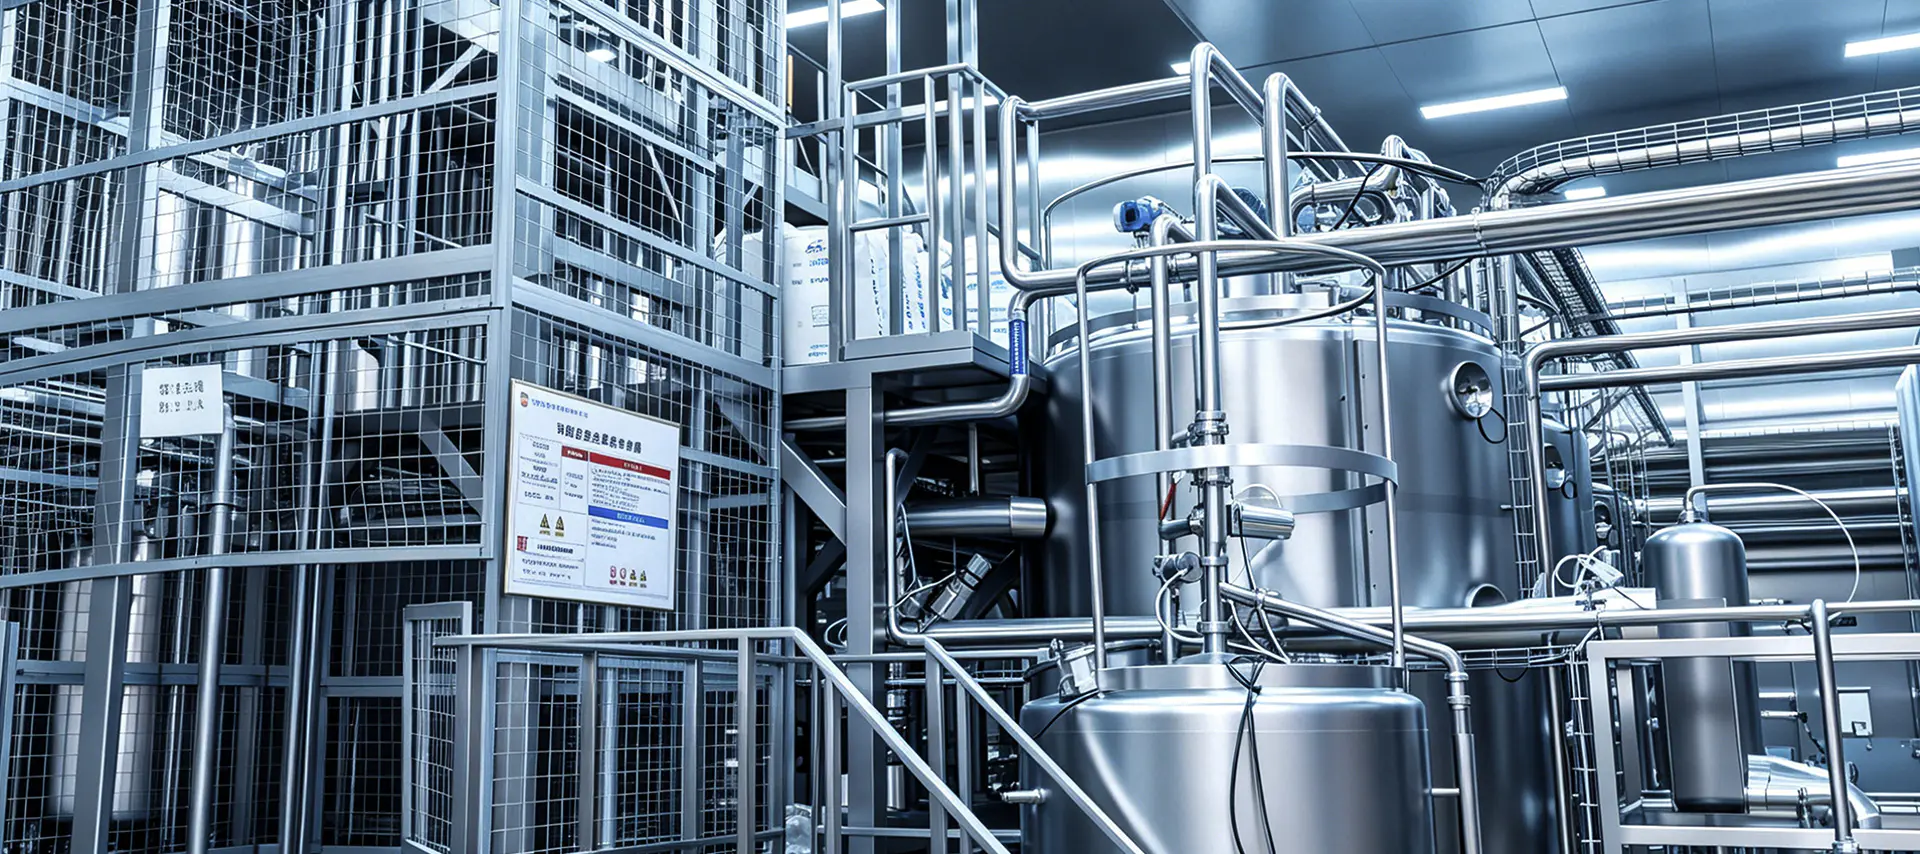
پردازش UHT با یک مجموعه پارامتر ساده تعریف می شود: شیر تا دمای 135-150 درجه سانتیگراد گرم می شود، برای 2-5 ثانیه نگه داشته می شود و سپس به سرعت تا دمای محیط خنک می شود. نتیجه یک محصول تجاری استریل است که می تواند در دمای اتاق به مدت 6 تا 12 ماه در حالت باز نشده نگهداری شود، در مقایسه با 7 تا 15 روز ماندگاری در یخچال که معمول شیر پاستوریزه HTST است. همین تفاوت کل منطق یک کارخانه لبنی را تغییر می دهد، از جمله شعاع توزیع، قالب بسته بندی، شرایط انبار و وابستگی به زنجیره سرد.
با این حال، پارامترهای دما فقط نتیجه را توصیف می کنند، نه هزینه را. فاز UHT باعث واکنشهای میلارد میشود که باعث ایجاد طعم خفیف پخته، از دست دادن جزئی تیامین و ویتامین C، و دناتوره شدن پروتئین آب پنیر میشود که شدت آن به شکل منحنی گرم کردن، نگهداشتن و خنککردن کامل بستگی دارد. حرارت آهسته باعث افزایش قهوه ای شدن می شود. خنک کننده ناکافی باعث افزایش قرار گرفتن در معرض گرما می شود. بنابراین، یک خط UHT که به خوبی طراحی شده باشد، کمتر در مورد رسیدن به دمای مورد نظر است تا اطمینان حاصل شود که هر قطره شیر در حین عبور از سیستم، تاریخچه حرارتی فشرده ای را تجربه می کند.
سیستمهای مستقیم UHT بخار آشپزی را مستقیماً به محصول تزریق میکنند و به افزایش بسیار سریع دما و حداقل بار گرمایی دست مییابند، که مناسب محصولاتی است که در آن حفظ طعم اولویت است. اما سیستم های مستقیم به بخار با کیفیت بالا، کنترل های پیچیده متعادل کننده فشار و سرمایه گذاری اولیه بالاتر نیاز دارند. سیستمهای غیرمستقیم گرما را از طریق مبدلهای حرارتی صفحهای یا لولهای انتقال میدهند و به نرخ بازیابی حرارتی بالای 90 درصد میرسند و در عین حال کنترل بصریتر و برنامههای CIP سادهتری را ارائه میدهند. به جز کارخانه های شیر سفید بسیار بزرگ، بیشتر خطوط UHT حول گرمایش غیر مستقیم ساخته می شوند.
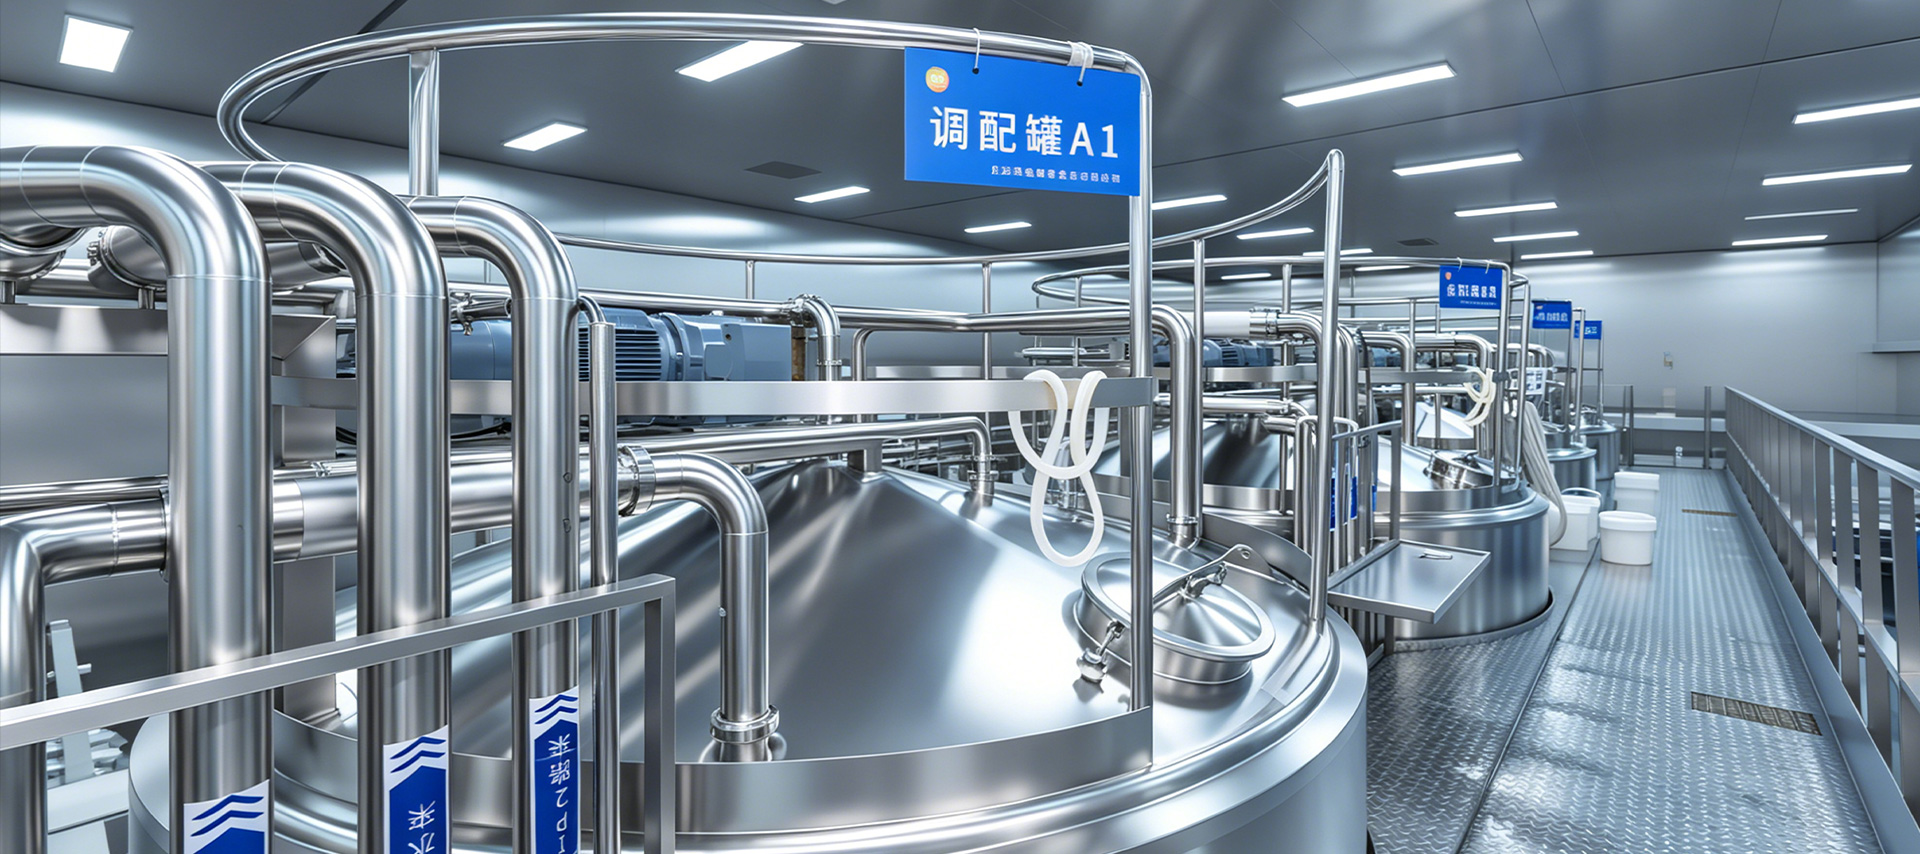
در یک پیکربندی غیرمستقیم، پیش گرمایش، گرمایش نهایی و سرمایش همه در یک واحد انتقال حرارت اتفاق میافتند. کیفیت طراحی آن بسته به طور مستقیم بر راندمان گرمایش، میزان رسوب گیری و مصرف انرژی تأثیر می گذارد. به همین دلیل است که ارزیابی تجهیزات نباید در حداکثر دمای استریلیزاسیون متوقف شود، بلکه باید بر روی نرخ عملی بازسازی، افت فشار، و قابلیت تمیز کردن تمرکز شود. لغزش مبدل حرارتی تحت شرایط واقعی تولید
 تامین کنندگان اسکید مبدل حرارتی، کارخانه سفارشی، تولیدکنندگان - شانگهای یی یانگ Yi Yang Fluid Tech تامین کننده Skid مبدل حرارتی، کارخانه Skid مبدل حرارتی سفارشی و سازنده در چین است، شرح عملکرد... مشاهده محصول →
خط UHT یک استریل کننده همراه با پرکننده نیست. این مجموعه ای از مراحل فرآیند به هم پیوسته است که کیفیت خروجی هر مرحله، پایداری مرحله بعدی را تعیین می کند. یک خط کامل معمولاً شامل ماژول های زیر است:
بسیاری از کارخانه ها توجه خود را بر روی بخش UHT متمرکز می کنند، اما محدودیت ظرفیت واقعی معمولاً در بالادست است. اگر شیر خام دارای تعداد میکروبی اولیه بالایی باشد، آنزیمهای مقاوم در برابر حرارت میتوانند از درمان UHT جان سالم به در ببرند و به تجزیه چربی و پروتئین در طول ذخیرهسازی ادامه دهند، که منجر به انعقاد یا بد طعم شدن چند هفته پس از پر شدن میشود. فیلتراسیون مناسب، گاز زدایی و استانداردسازی بار روی دستگاه استریل کننده را کاهش می دهد و همچنین رسوبات روی سطوح انتقال حرارت را محدود می کند.
قرار دادن هموژنایزر به همان اندازه اهمیت دارد. هنگامی که همگن سازی قبل از درمان UHT انجام می شود، گلبول های چربی با ویسکوزیته کمتر تصفیه می شوند و تمایل به رسوب گیری دستگاه استریل کننده کاهش می یابد. یک هموژنایزر اشتباه مشخص شده، به عنوان مثال با فشار ناکافی یا آب بندی ضعیف، باعث تجمع چربی پس از استریل شدن می شود و این عیب زمانی که محصول خارج از زنجیره سرد نگهداری می شود، به مراتب بیشتر نمایان می شود.
بخش UHT قلب فرآیند خط است. شیر به سرعت تا دمای تنظیم شده گرم می شود، از یک لوله نگهدارنده برای مدت زمان لازم عبور داده می شود و سپس در دمای زیر 80 درجه سانتی گراد سرد می شود. اگر دما به کمتر از حد پایین فرآیند برسد، یک شیر انحراف جریان باید به طور خودکار محصول استریل نشده را تغییر مسیر دهد تا هرگز به مرحله پر شدن نرسد.
این عملکرد نه تنها به خود استریل کننده، بلکه به ابزار دقیق، قطارهای سوپاپ و منطق کنترل نیز بستگی دارد. در حال ارزیابی تجهیزات سیستم استریلیزاسیون بنابراین نیاز به نگاه دقیقتری به حاشیه طراحی لوله نگهدارنده، راندمان انتقال حرارت، زمان پاسخ سنسور و قابلیت اطمینان سیستم انحراف دارد. این جزئیات تعیین می کند که آیا خط می تواند عقیمی تجاری را تحت شرایط نوسان شیر خام حفظ کند یا خیر.
 تامین کنندگان تجهیزات سیستم استریلیزاسیون، کارخانه سفارشی، تولیدکنندگان - شانگ Yi Yang Fluid Tech تامین کننده تجهیزات سیستم استریلیزاسیون، کارخانه تجهیزات سیستم استریلیزاسیون سفارشی و تولید کنندگان در Ch... مشاهده محصول →
نقش گاززدایی در خط UHT به راحتی دست کم گرفته می شود. اکسیژن محلول در شیر خام اکسیداسیون چربی را تسریع میکند و طعمهای کهنه ایجاد میکند، در حالی که هوای حباب شده جریان سنج و دقت پر کردن را مختل میکند. یک واحد گاز زدایی دمای شیر را کمی افزایش می دهد تا حلالیت گاز را کاهش دهد و سپس خلاء را برای حذف هوا و بخشی از ترکیبات عطر فرار اعمال می کند و ثبات طعم محصول نهایی را بهبود می بخشد.
در یک خط به درستی طراحی شده، ظرفیت موج قبل و بعد از بخش UHT، رفتار شروع توقف متناوب پرکننده را جذب می کند. بدون آن بافر، پر کردن وقفه ها مستقیماً سرعت جریان و زمان نگه داشتن در استریلیزر را مختل می کند و یک تغییرپذیری پنهان ایجاد می کند که هیچ حلقه کنترلی نمی تواند به طور کامل آن را اصلاح کند.
انتخاب خط باید با یک ظرفیت واقعی و برنامه محصول شروع شود، نه با لیستی از ماشین ها. تنها پس از اینکه محدوده ظرفیت ثابت شد، می توان روش گرمایش، ناحیه تبادل حرارت، حجم بافر-مخزن و سرعت پرکننده را به طور منسجم با هم تطبیق داد. جدول زیر محدوده های مرجع معمولی را نشان می دهد.
| ظرفیت | روش گرمایش معمولی | ملاحظات |
|---|---|---|
| 1000-3000 لیتر در ساعت | مبدل حرارتی صفحه ای غیر مستقیم | طرح فشرده، تقاضای انرژی کمتر، مناسب برای عرضه منطقه ای |
| 3000-6000 لیتر در ساعت | تزریق غیر مستقیم یا بخار | به مخازن بافر بزرگتر و چرخه های CIP با راندمان بالاتر نیاز دارد |
| 6000-12000 لیتر در ساعت | سیستم های تزریق بخار یا مخلوط | اتوماسیون کامل، بازیابی حرارت، هماهنگی پر کردن پایدار |
کیفیت شیر خام یک محدودیت سخت برای ماندگاری UHT ایجاد می کند. در طول برنامه ریزی پروژه، تامین کننده باید داده های واضحی در مورد تعداد میکروبی، تعداد سلول های سوماتیک و پایداری حرارتی پروتئین دریافت کند، زیرا این مقادیر باعث انتخاب دمای استریلیزاسیون و فشار همگن سازی می شود. شیری که پایداری حرارتی پروتئینی ضعیفی دارد به سرعت سطوح حرارت دهی را کثیف می کند و زمان کار مداوم را کوتاه می کند و تعداد چرخه های تمیز کردن را افزایش می دهد.
در بازار داخلی چین، شیر UHT عمدتاً در قالبهای آجر و بالش آسپتیک برای توزیع در محیط بستهبندی میشود. هنگامی که خط برای صادرات به آسیای جنوب شرقی، خاورمیانه یا آفریقا برنامه ریزی می شود، سازگاری مواد پرکننده، قالب بسته بندی و شرایط انبار باید از قبل بررسی شود. اگر همان خط از شیر طعم دار یا نوشیدنی های شیر نیز استفاده می کند، دنباله CIP باید برای جلوگیری از آلودگی متقابل بین تغییرات محصول طراحی شود.
برای گیاهی که فقط به بازار محلی خدمت می کند و نیازی به توزیع محیطی ندارد، ساده تر است خط تولید شیر پاستوریزه اغلب انتخاب سرمایه معقول تر است. ارزش اقتصادی فناوری UHT تنها زمانی ظاهر می شود که ماندگاری طولانی و تدارکات دمای اتاق بخشی از مدل کسب و کار باشد.
غیر قابل پیش بینی ترین علت خرابی در نیروگاه های UHT رسوب گیری سطوح انتقال حرارت است. پروتئینهای شیر و نمکهای کلسیم روی دیواره داغ رسوب میکنند و به تدریج بازده انتقال حرارت را کاهش میدهند و افت فشار را افزایش میدهند تا زمانی که سیستم نیاز به توقف تمیز کردن داشته باشد. راه عملی برای کنترل رسوب از طریق دمای پیش گرم کردن، سرعت جریان و ترکیب شیر خام است، نه صرفاً کوتاه کردن فاصله تمیز کردن. یک مبدل با طراحی خوب، اختلاف دمای دیوار به سیال را به اندازه کافی پایین نگه می دارد تا رسوب را کند کند.
بزرگترین خطر کیفیت در یک خط UHT در داخل دستگاه ضدعفونی کننده نیست بلکه در پایین دست آن است. دریچه های تانک آسپتیک، سیستم های هوای پرکننده، و واشر در اتصالات لوله، همگی می توانند امکان آلودگی مجدد یک محصول از قبل استریل را فراهم کنند. از آنجایی که این نوع نقص معمولاً تنها پس از چند هفته ذخیره سازی ظاهر می شود، بررسی هزینه زیادی دارد و اغلب نیاز به دور انداختن دسته های بزرگ دارد. پیشگیری به طراحی بخش آسپتیک و نگهداری منظم هر جزء آب بندی بستگی دارد.
تمیز کردن منظم اقدام متقابل اساسی در برابر رسوب و آلودگی مجدد است. یک برنامه کامل CIP مراحل شستشوی قلیایی و اسیدی به همراه شستشوی نهایی را پوشش می دهد و باید سرعت جریان و دمای مورد نیاز را از طریق لوله نگهدارنده به طور خاص ارائه دهد. یک اندازه مناسب سیستم تمیز کردن CIP نیاز به جداسازی دستی را کاهش می دهد و احتمال خطای انسانی را کاهش می دهد.
 تامین کنندگان تجهیزات سیستم تمیز کردن CIP، کارخانه سفارشی، تولیدکنندگان - شانگ Yi Yang Fluid Tech تامین کننده تجهیزات سیستم تمیز کردن CIP، کارخانه تجهیزات سیستم تمیز کردن سفارشی CIP و تولید کنندگان در Ch... مشاهده محصول →
حتی با تجهیزات مناسب، پارامترهای CIP نیاز به تایید و بهینه سازی مستمر بر اساس شرایط سایت دارند. را پشتیبانی خدمات فنی یک تامین کننده پس از راه اندازی ارائه می دهد، از جمله اعتبار سنجی تمیز کردن، تشخیص خطا و آموزش اپراتور، اغلب بین خطی که به طور قابل اعتماد کار می کند و خطی که هرگز به خروجی اسمی خود نمی رسد تفاوت ایجاد می کند.
خریداران به طور طبیعی قیمت ها و مارک های ضدعفونی کننده ها و پرکننده ها را با هم مقایسه می کنند، اما طراحی مهندسی اطراف این ماشین ها تعیین می کند که آیا کارخانه واقعاً کار می کند یا خیر. اندازه مخزن، شیب لوله، انتخاب پمپ، شبکه های بازیابی حرارت، منطق اتوماسیون و شبکه لوله کشی CIP همه باید به عنوان یک سیستم واحد متعادل شوند. تامینکنندهای با تجربه یکپارچهسازی کامل از یک محاسبه جریان فرآیند شروع میکند و سپس تجهیزات را متناسب با جریان انتخاب میکند، نه اینکه ماشینها را از منابع مختلف مونتاژ کند.
به همین دلیل است فرآیند و طراحی مهندسی قابلیت باید در ارزیابی تامین کننده وزنی مشابه قیمت گذاری سخت افزار داشته باشد. خطوط UHT شامل هزینه های سرمایه ای بزرگ است و پس از نصب فضای کمی برای اصلاح باقی می گذارد. اولویت یکسان برای طراحی فرآیند، تطبیق تجهیزات، اعتبار سنجی تمیز کردن و پشتیبانی پس از فروش مهمتر از چانه زنی برای کمترین قیمت در یک دستگاه است.

اطلاعات تماس
Production Address: شماره 9188 جاده چوانان فنگگونگ، منطقه فنگشیان، شانگهای
Office Address: اتاق 603، ساختمان 57، شماره 260 جاده Maoyuan، منطقه Fengxian، شانگهای
TEL: 86-18221904658
E-mail: [email protected]
لینک سریع
درخواست نقل قول سفارشی به چیز خاصی نیاز دارید؟ ما اینجا هستیم تا کمک کنیم.