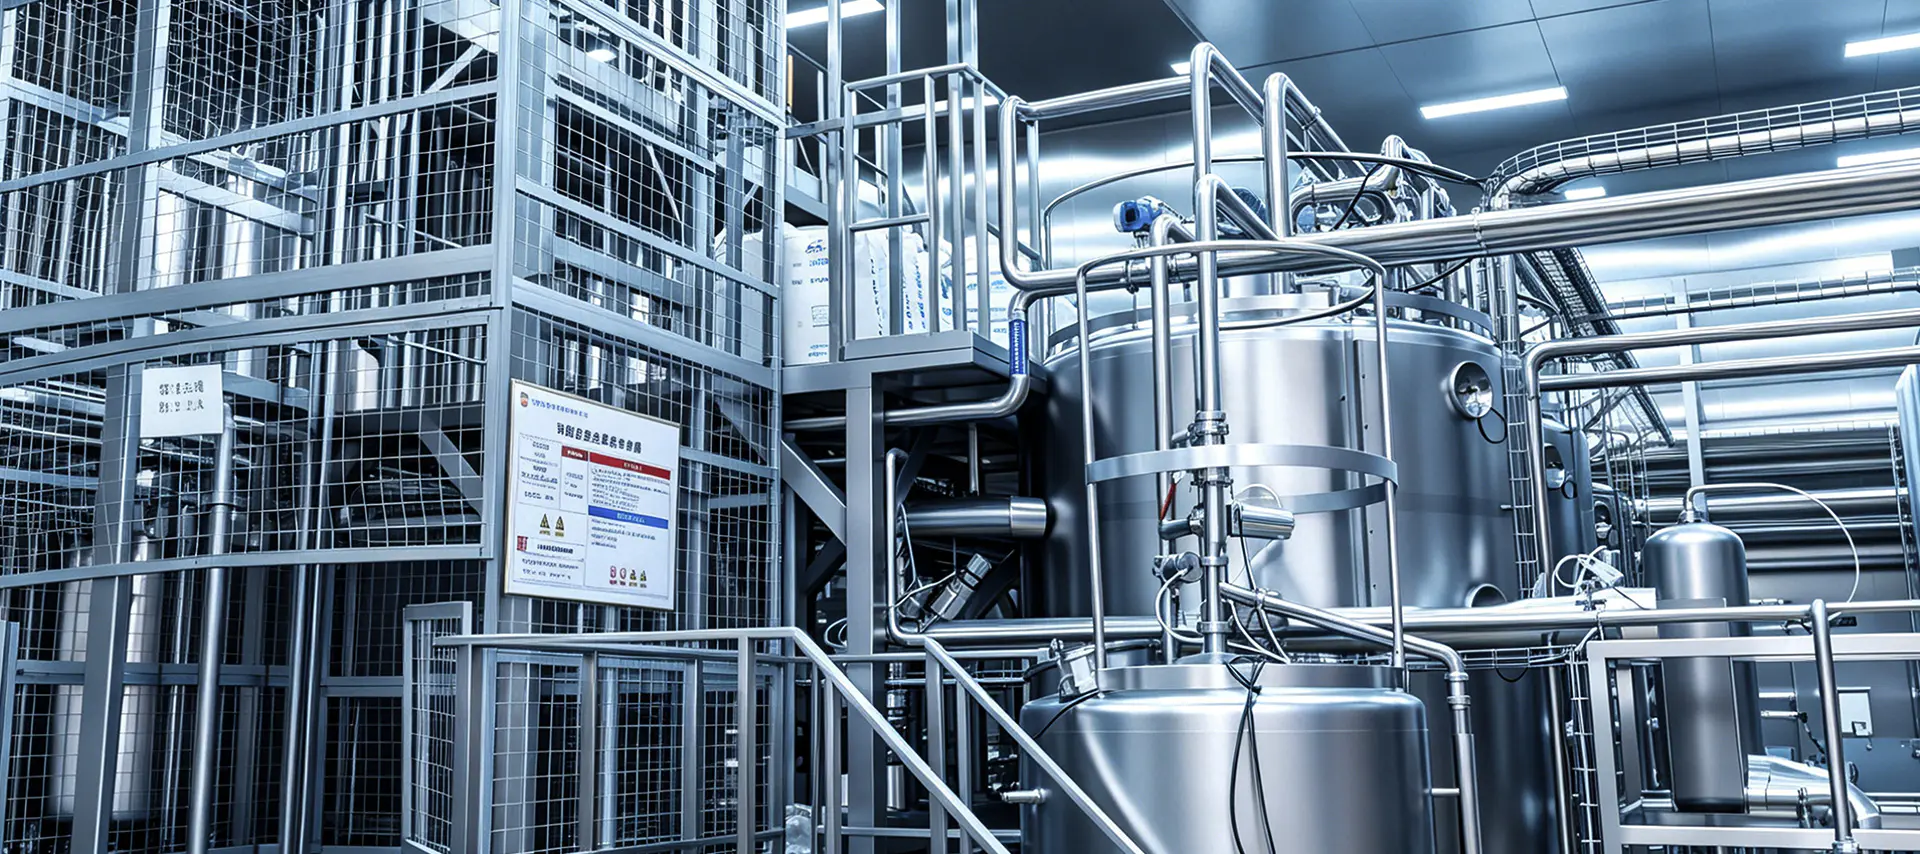
کارخانه لبنیاتی که میخواهد از تولید ماست آزمایشی به تولید کامل صنعتی برسد، معمولاً با سؤالی در مورد حجم مخزن شروع میشود. سوالی که در واقع موفقیت پروژه را تعیین می کند متفاوت است: آیا پاستوریزه، مخازن تخمیر، ظرفیت خنک کننده، تمیز کردن CIP و تجهیزات پرکننده می توانند به عنوان یک توالی قابل اعتماد عمل کنند؟ در پروژه های مهندسی لبنیات ما، همین نتیجه گیری مدام ظاهر می شود. خط تولید تخمیر ماست تنها زمانی دستههای ثابت تولید میکند که مراحل فرآیند با هم طراحی شده باشند، نه اینکه جداگانه خریداری شوند.
خط تولید تخمیر ماست یک زنجیره یکپارچه است که با دریافت شیر خام شروع می شود و با نگهداری محصول بسته بندی شده در سرد خاتمه می یابد. تخمیر قلب خط است، اما نتیجه آن به پیش تیمار بالادست و مشخصات خنک کننده اعمال شده پس از کشت کار خود بستگی دارد. جدول زیر مراحل اصلی یک خط معمولی با ظرفیت متوسط یا بزرگ را خلاصه می کند.
| مرحله | هدف | تجهیزات معمولی |
|---|---|---|
| پذیرش و نگهداری شیر خام | شیر ورودی را خنک کرده و بافر کنید | مخازن نگهداری شیر، خنک کننده های بشقاب |
| استاندارد سازی و اختلاط | چربی و مواد جامد را تنظیم کنید، مواد را مخلوط کنید | مخازن مخلوط کن، مخلوط کن های درون خطی |
| عملیات حرارتی | از بین بردن عوامل بیماری زا و تقویت ژل | لغزش مبدل حرارتی، لوله های نگهدارنده |
| تخمیر | شیر را تا PH مورد نظر اسیدی کنید | مخازن تخمیر فولاد ضد زنگ |
| خنک کننده | تخمیر را در اسیدیته مناسب متوقف کنید | ژاکت آب سرد، خنک کننده بشقاب |
| پر کردن و بسته بندی | محصول را با حداقل حمل و نقل بسته بندی کنید | پرکننده لیوان، ماشین آلات بسته بندی |
| تمیز کردن CIP | باقیمانده ها را بردارید و مدار را ضد عفونی کنید | تمیز کردن CIP system equipment |
در یک خط فشرده، چندین مرحله ممکن است در یک لغزش ترکیب شوند. در یک خط بزرگ، آنها معمولاً از هم جدا می شوند تا امکان توان عملیاتی بالاتر و دسته های موازی فراهم شود. پیکربندی صحیح به برنامه تولید روزانه، تعداد SKUها و قالب بسته بندی بستگی دارد، نه تنها به کاتالوگ تجهیزات.
تخمیر لاکتوز را به اسید لاکتیک تبدیل می کند. pH از حدود 6.6 به 4.2-4.5 کاهش می یابد و پروتئین های شیر به یک ژل نرم منعقد می شوند. اکثر کشت های ماست در دمای 42-43 درجه سانتیگراد بهترین عملکرد را دارند و مخزن باید این دما را در یک نوار باریک در کل حجم نگه دارد. پس از رسیدن به pH هدف، ژاکت به آب سرد تغییر می کند تا فعالیت کشت متوقف شود.
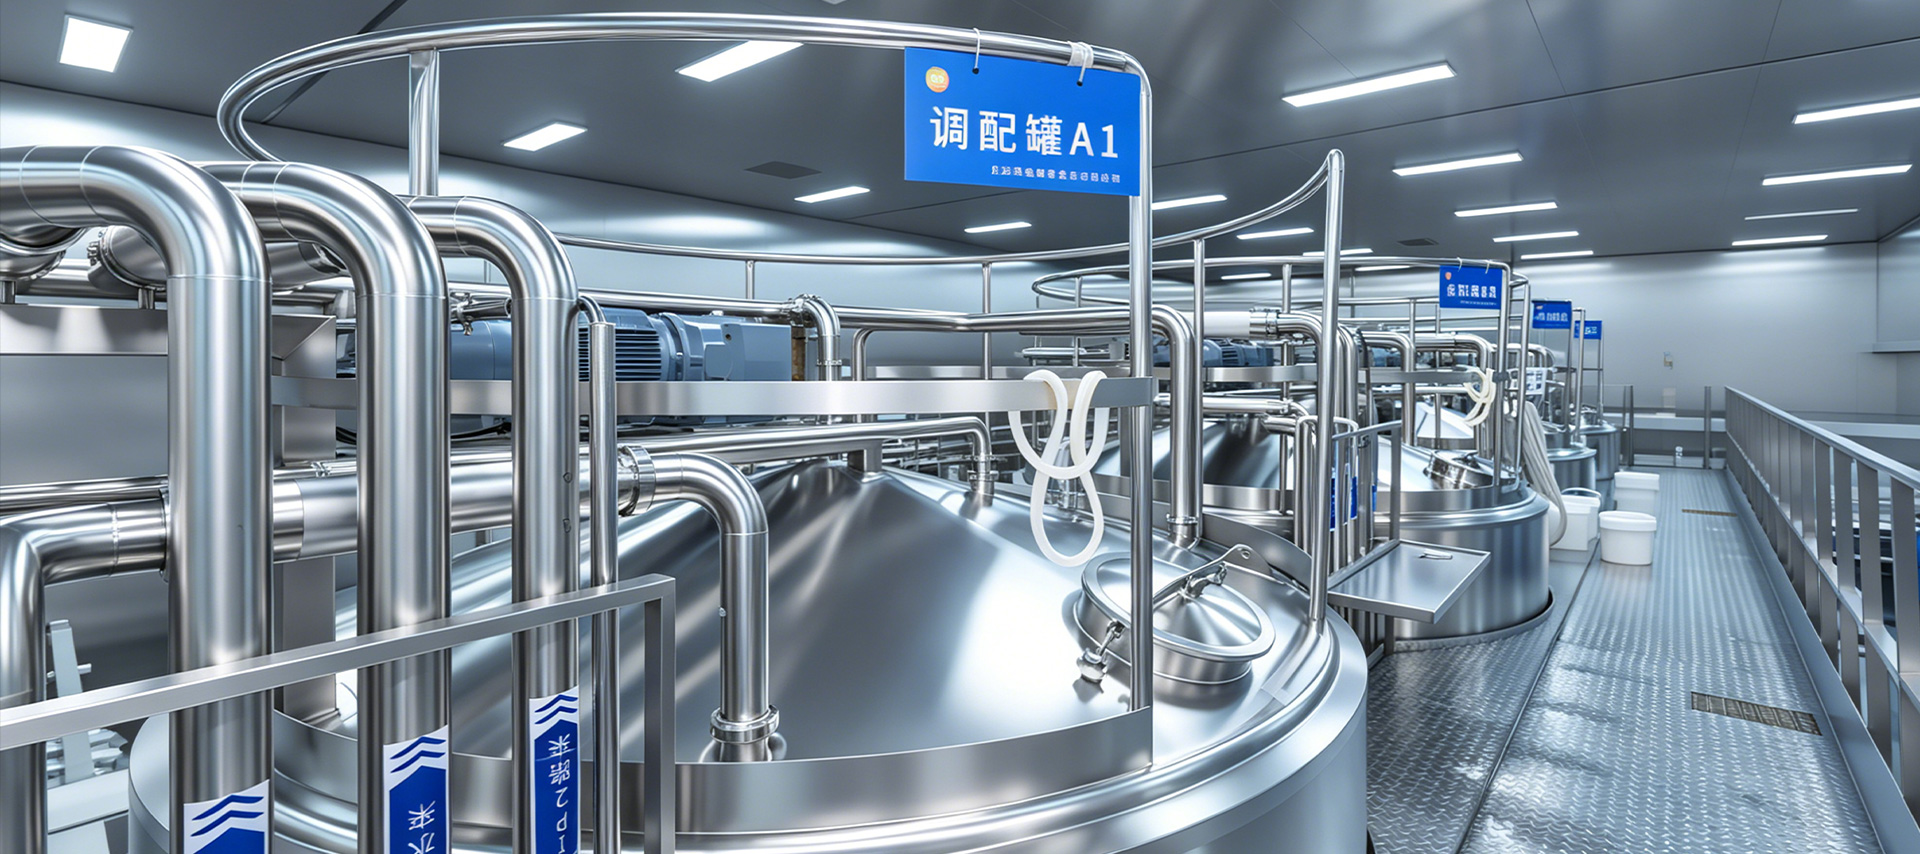
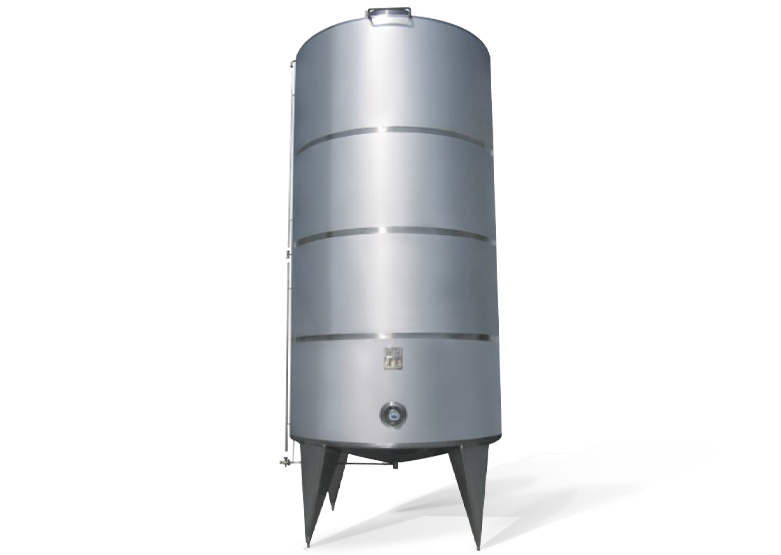
برای ماست هم زده، همزن بدنه نهایی را نیز تعیین می کند. اگر خیلی سریع اجرا شود، به ژل آسیب می رساند و محصول احساس آبکی می کند. اگر خیلی آهسته کار کند، دما و pH یکنواخت نیست. به همین دلیل است که الف مخزن تخمیر فولاد ضد زنگ باید با در نظر گرفتن نوع کشت، نقطه پایانی pH و سطح شیب دار خنک کننده، به جای انتخاب از نمودار اندازه عمومی مشخص شود.
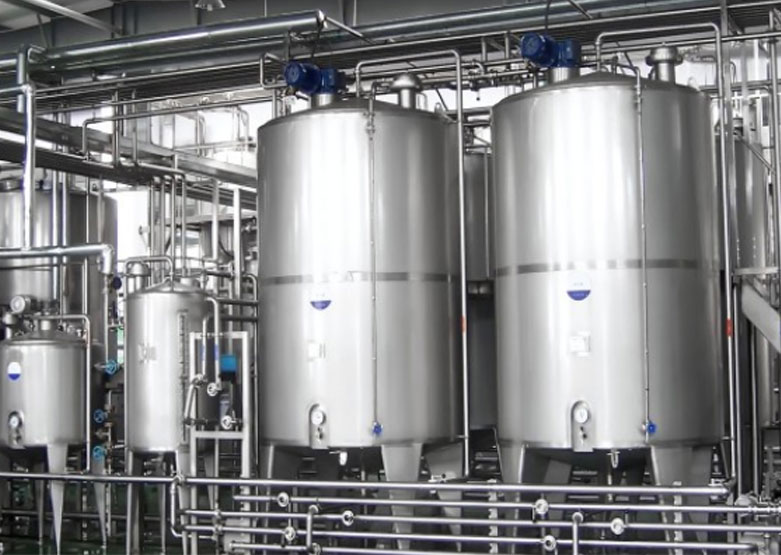 تامین کنندگان مخزن تخمیر فولاد ضد زنگ، کارخانه سفارشی، تولید کنندگان - Sha Yi Yang Fluid Tech تامین کننده مخازن تخمیر فولاد ضد زنگ، کارخانه مخزن تخمیر فولاد ضد زنگ سفارشی و تولید کنندگان است... مشاهده محصول →
قبل از تخمیر، پایه شیر به مدت 5-10 دقیقه در دمای 85-95 درجه سانتیگراد گرم می شود. این دمای بالاتر از دمای پاستوریزاسیون مورد استفاده برای نوشیدن شیر است، زیرا دناتوره شدن پروتئینهای آب پنیر ظرفیت نگهداری آب ژل را بهبود میبخشد و بدن سفتتری به ماست میدهد. عملیات حرارتی همچنین میکرو فلور پس زمینه را که می تواند با کشت آغازگر رقابت کند، کاهش می دهد.
A لغزش مبدل حرارتی با بخش بازسازی راه حل استاندارد در خطوط متوسط و بزرگ است. بخش بازسازی گرما را از محصول داغ خروجی بازیابی می کند و معمولاً بیش از 85 درصد انرژی را که گرمایش مستقیم مصرف می کند ذخیره می کند. همان اسکید می تواند به عنوان ستون فقرات گرمایش و خنک کننده برای کل خط عمل کند.
 تامین کنندگان اسکید مبدل حرارتی، کارخانه سفارشی، تولیدکنندگان - شانگهای یی یانگ Yi Yang Fluid Tech تامین کننده Skid مبدل حرارتی، کارخانه Skid مبدل حرارتی سفارشی و سازنده در چین است، شرح عملکرد... مشاهده محصول →
تجهیزات ماست محصولی با پروتئین و چربی بالا را کنترل می کند که لایه ای محکم بر روی دیواره ها و لوله های مخزن باقی می گذارد. اگر آن فیلم برداشته نشود، به محلی برای رشد موجودات فاسد تبدیل میشود و دسته بعدی بدون توجه به اینکه تخمیر چقدر با دقت کنترل شده است، عمر مفید خود را از دست میدهد.
تمیز کردن در محل (CIP) این شکاف را میبندد. یک کامل تجهیزات سیستم تمیز کننده CIP بسته بندی مخازن تخمیر، مبدل حرارتی، خطوط لوله و دستگاه پرکننده را پوشش می دهد. برای خاک های لبنی، شستشوی قلیایی و سپس شستشوی اسیدی و شستشوی نهایی با آب ترتیب استاندارد است و کیفیت آب شستشو باید با آب محصول استفاده شده در دستور غذا مطابقت داشته باشد.
 تامین کنندگان تجهیزات سیستم تمیز کردن CIP، کارخانه سفارشی، تولیدکنندگان - شانگ Yi Yang Fluid Tech تامین کننده تجهیزات سیستم تمیز کردن CIP، کارخانه تجهیزات سیستم تمیز کردن سفارشی CIP و تولید کنندگان در Ch... مشاهده محصول →
نوع محصول طرح خط را تغییر می دهد. تخمیر ماست را مستقیماً در فنجان مصرفی قرار دهید، بنابراین ژل پس از تشکیل هرگز پمپاژ نمی شود. دستگاه پرکن باید دقیق باشد و فنجان ها به آرامی از طریق جوجه کشی و خنک شدن حرکت می کنند. ماست هم زده در مخازن فله تخمیر می شود و سپس پمپ می شود، خنک می شود، با میوه یا طعم دهنده مخلوط می شود و پر می شود. این مسیر به یک همزن مخزن نیاز دارد که ژل را به طور یکنواخت بشکند، یک پمپ مقاوم در برابر برش، و یک بخش خنک کننده که بتواند یک محصول چسبناک را بدون تخریب بافت کنترل کند.
ماست به سبک یونانی که با صاف کردن یا فیلتراسیون غشایی غلیظ می شود، یک مرحله جداسازی را به خط اضافه می کند و جابجایی مواد جامد را تغییر می دهد. از طرف دیگر، نوشیدن ماست از هم زدن ملایم تر و دمای پر شدن متفاوت استفاده می کند. این گونه ها به بهترین وجه در مرحله طراحی فرآیند مورد بحث قرار می گیرند، زیرا از همان ابتدا بر حجم مخزن، انتخاب پمپ و ظرفیت خنک کننده تأثیر می گذارند.
مرحله خنک سازی جایی است که قوام دسته ای به دست می آید یا از دست می رود. کشت تا زمانی که محصول کمتر از حدود 10 درجه سانتیگراد سرد شود فعال باقی می ماند، بنابراین یک مرحله خنک شدن آهسته اجازه می دهد PH همچنان پایین بیاید و ماست اسیدی تر و رقیق تر شود. اکثر دستور العمل ها یک پنجره کاربردی را تعریف می کنند: از 42-43 درجه سانتیگراد به کمتر از 20 درجه سانتیگراد در عرض 30-60 دقیقه خنک کنید، سپس تا دمای 4 درجه سانتیگراد برای ذخیره سازی کاهش دهید.
سیستم کنترل باید خنکسازی را با مقدار pH اندازهگیری شده شروع کند، نه روی یک تایمر ثابت، زیرا فعالیت کشت با کیفیت شیر خام و دوز شروع کننده متفاوت است. خطی که کنترل تخمیر و خنک کننده خود را به شرایط واقعی محصول مرتبط می کند، اسیدیته مورد نظر خود را با اطمینان بیشتری نسبت به خطی که بر اساس برنامه از پیش تعیین شده اجرا می شود حفظ می کند.
ظرفیت معمولاً بر حسب لیتر در ساعت در پرکننده و تن متریک در روز در مزرعه مخزن بیان می شود، اما گلوگاه واقعی اغلب زمان تخمیر است. یک دسته معمولی به مدت 4-6 ساعت تخمیر می شود و خنک شدن و پر شدن زمان بیشتری بعد از آن طول می کشد. تعداد مخازن تخمیر می تواند بیشتر از حجم کل آنها باشد. با دو مخزن، یک دسته را می توان خنک و پر کرد در حالی که دسته بعدی در حال جوجه کشی است، که پرکننده را مشغول نگه می دارد و چرخه روزانه را کوتاه می کند. تعداد SKUها نیز مهم است، زیرا هر تغییر طعم، فرمول یا فرهنگ نیاز به یک چرخه تمیز کردن میانی دارد.
تامین کنندگان را با قیمتی بیش از قیمت مقایسه کنید. درجه فولاد ضد زنگ، پوشش سطح قطعات در تماس با محصول و طراحی مهر و موم همزن را بررسی کنید، زیرا اینها نتایج تمیز کردن و عمر مفید را تعیین می کنند. منابع مستند را بخواهید و تأیید کنید که سیستم کنترل دما، pH و داده های تمیز کردن را برای هر دسته ثبت می کند. همچنین ارزش این را دارد که بپرسیم همین زیرساخت بعداً چه چیز دیگری می تواند تولید کند. بسیاری از لبنیات از یک بخش پذیرش و پاستوریزه کردن شیر برای تغذیه هر دو خط ماست و شیر استفاده می کنند خط تولید شیر پاستوریزه ، که بازده کل سرمایه گذاری را بهبود می بخشد.
برای یک کارخانه جدید، طرح فرآیند طول لوله کشی، موقعیت خطوط برگشت CIP و اندازه اتاق سرد را تعیین می کند. تامین کننده ای که مسئولیت آن را بر عهده می گیرد مهندسی و یکپارچه سازی سیستم می تواند طراحی تجهیزات، تاسیسات و نصب را تحت یک قرارداد هماهنگ کند. این برنامه زمانبندی پروژه را کوتاه میکند و از مشکل کلاسیک خطی که روی کاغذ کار میکند اما نمیتوان آن را در ساختمان واقعی تمیز یا سرویس کرد، جلوگیری کرد.
هر پروژه ماست موفقی که روی آن کار کردهایم به همین ترتیب دنبال میشود: ابتدا پارامترهای محصول را تعریف کنید، سپس خط اطراف آنها را طراحی کنید. زمان تخمیر، مشخصات خنککننده، فرکانس تمیز کردن و قالب بستهبندی همه متعلق به یک سیستم هستند و تجهیزات باید بهجای مونتاژ از کاتالوگهای جداگانه، مطابق با آن سیستم انتخاب شوند. اگر پیکربندیها را مقایسه میکنید یا ظرفیت جدیدی را برنامهریزی میکنید، گام بعدی عملی مرور کامل آن است خط تولید تخمیر ماست روند خود را به آن مرور کنید و نقشه برداری کنید.

اطلاعات تماس
Production Address: شماره 9188 جاده چوانان فنگگونگ، منطقه فنگشیان، شانگهای
Office Address: اتاق 603، ساختمان 57، شماره 260 جاده Maoyuan، منطقه Fengxian، شانگهای
TEL: 86-18221904658
E-mail: [email protected]
لینک سریع
درخواست نقل قول سفارشی به چیز خاصی نیاز دارید؟ ما اینجا هستیم تا کمک کنیم.